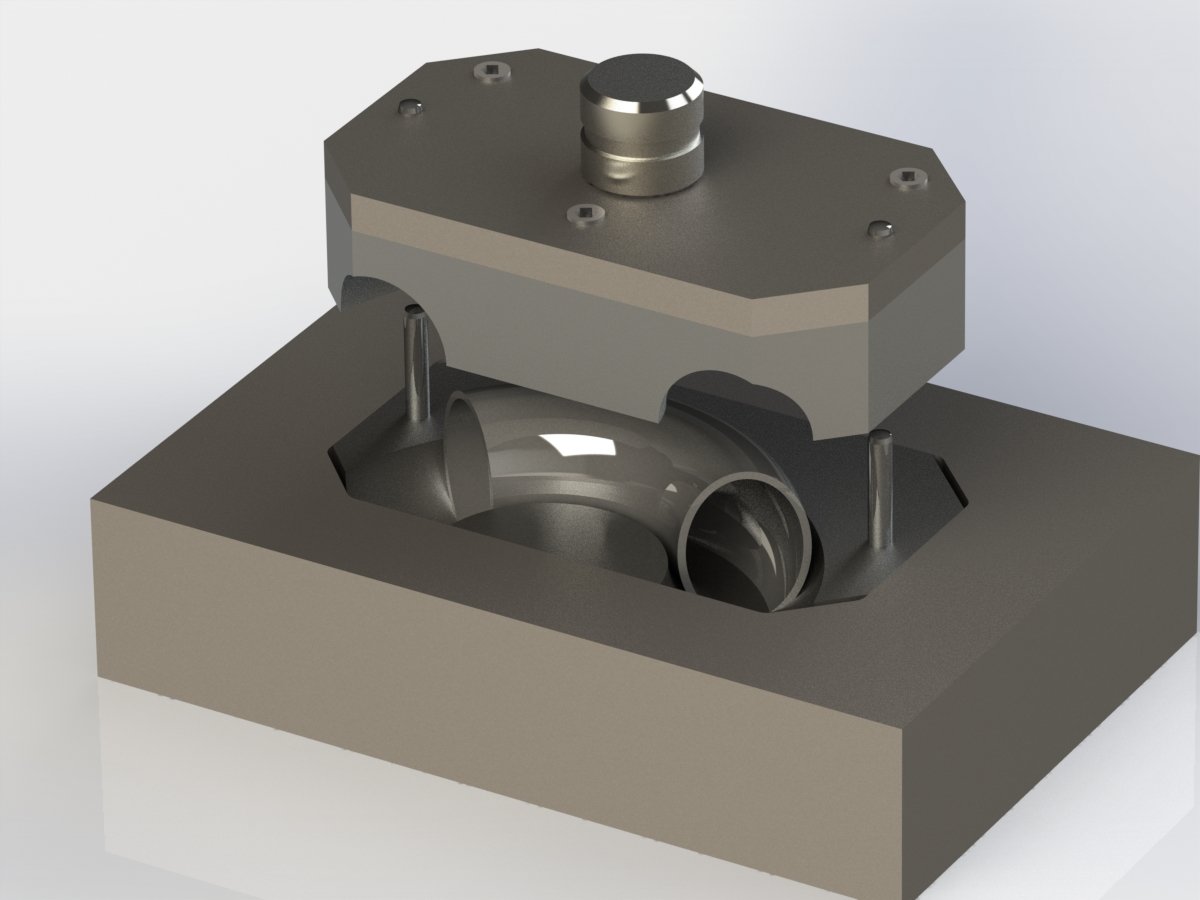
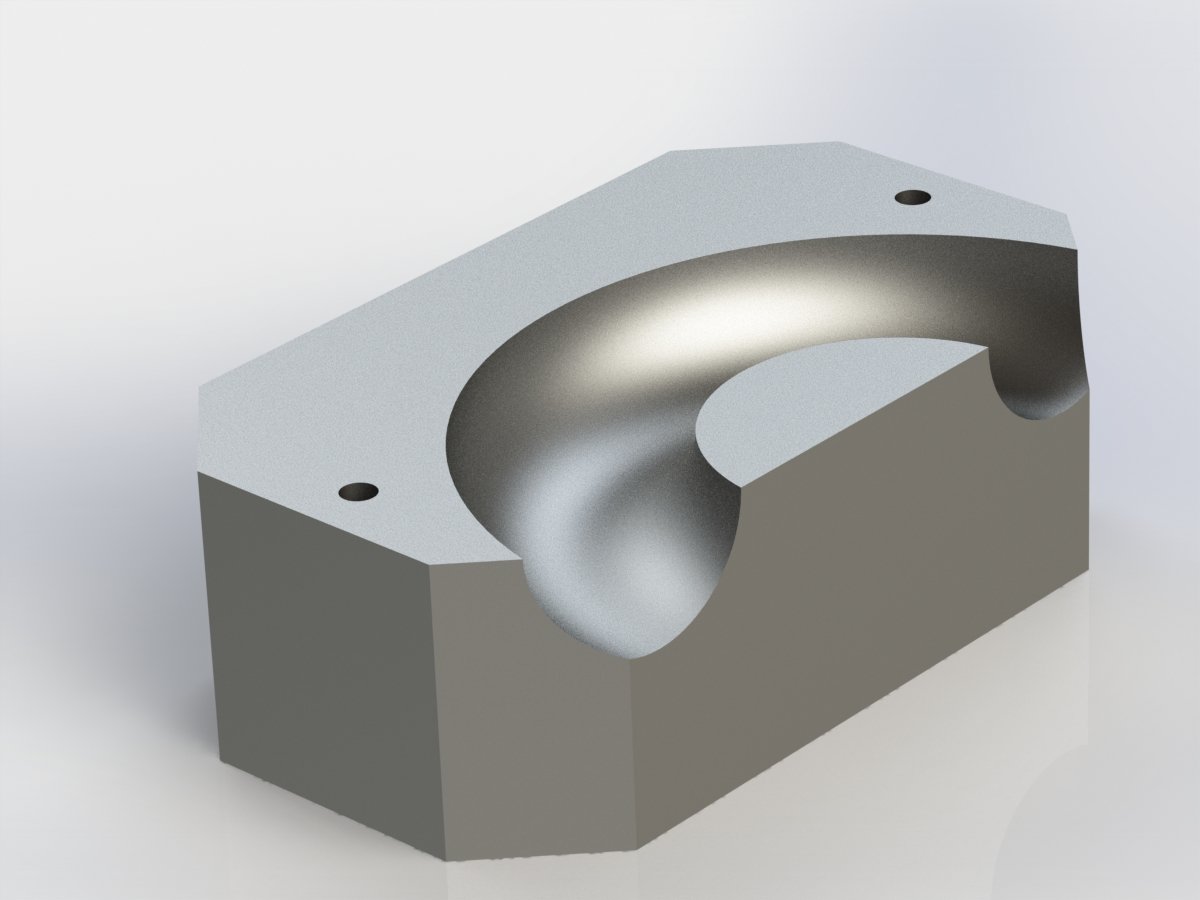
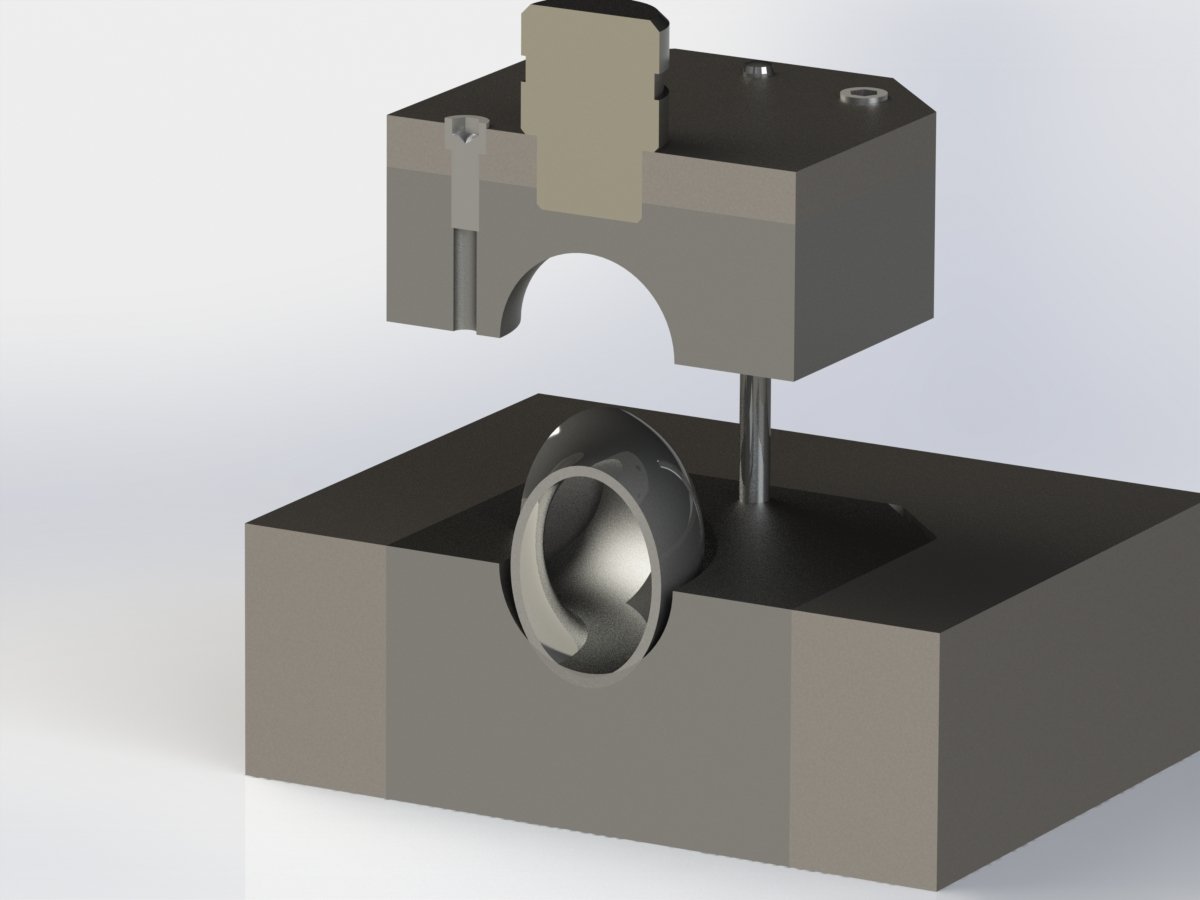
Коли знадобилося виготовити пристрій для 90-градусних відводів із труб більшого діаметра 76х2 — тридюймова труба з товщиною стінки 2 мм, — вирішили зробити його штампового типу з двостадійним циклом: попереднє штампування та калібрування. Пристрій не автономний, а розрахований на встановлення в наявний гідравлічний прес. Попереднє штампування показане трьома зображеннями: у зборі, де одночасно вкладені і заготовка, і готова деталь, із перетином, а також нижня й верхня формувальні частини окремо.
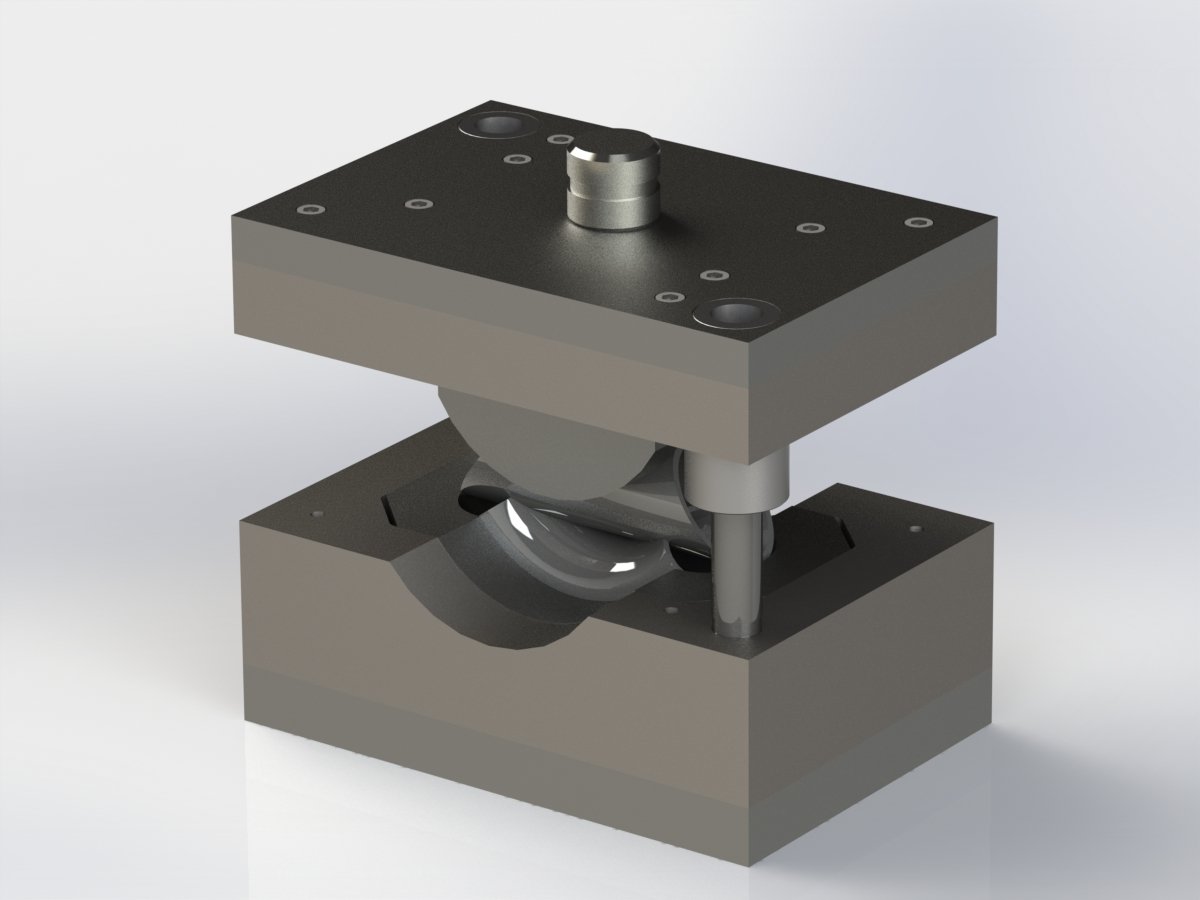
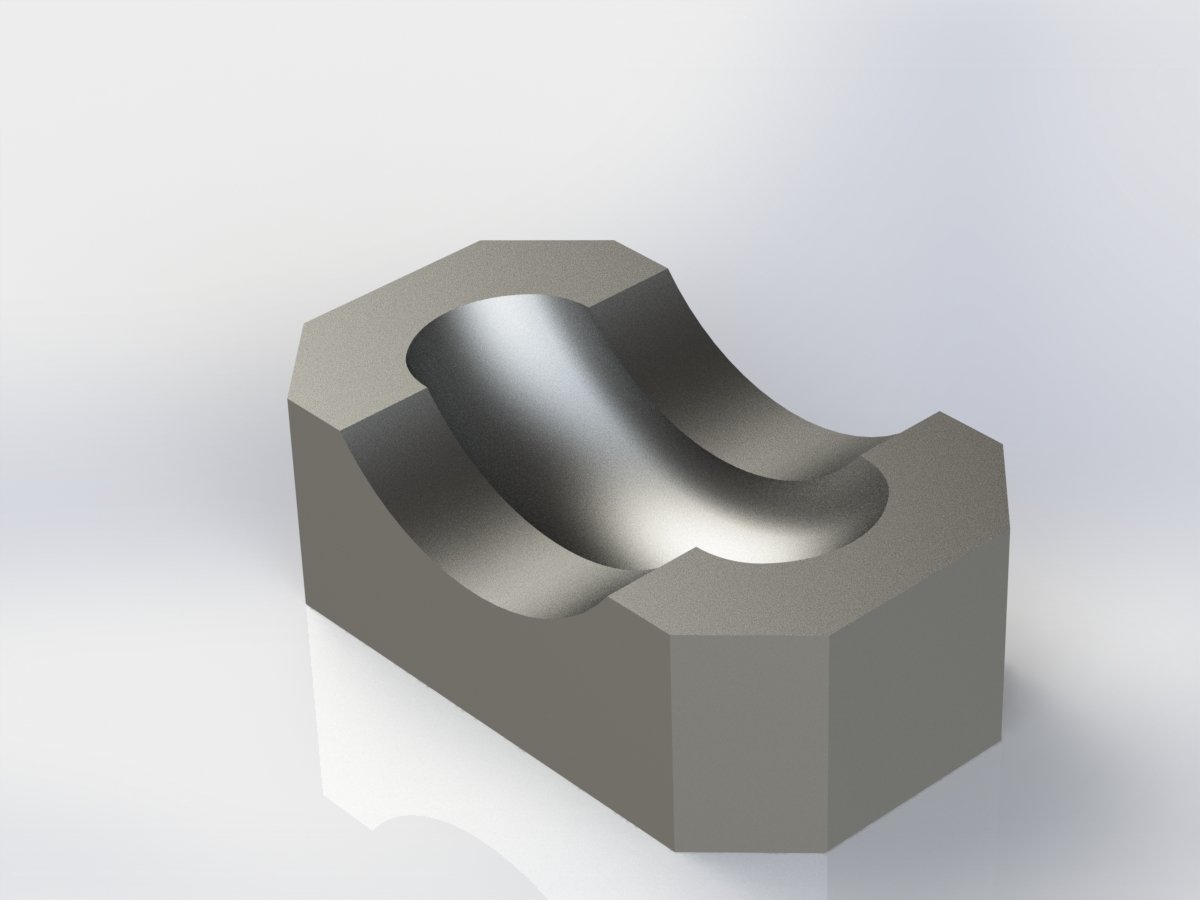
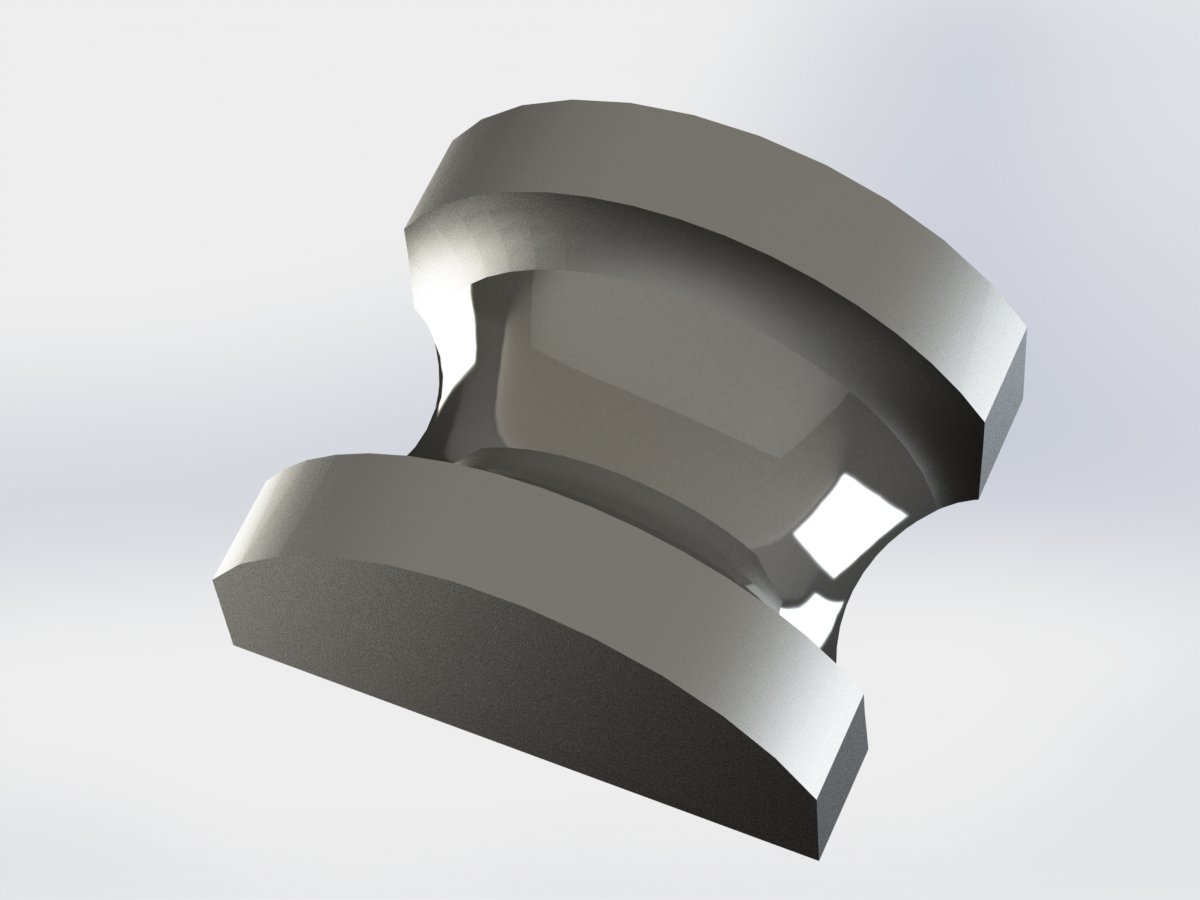
Після первинного штампування деталь виходить із некруглим, еліптичним профілем. Якщо відразу формувати круглий профіль, вийдемо за межі стійкості й виникнуть складки або гофра. Тому після першого штампування її калібрують. Обойми для калібрувальних штампів такі самі, як і для попередніх, тому показана лише нижня обойма, а верхня для наочності прихована. На візуалізації деталь, що калібрується, «втоплена» в тіло штампа: так мені було зручніше розташувати її центр в остаточному положенні. Насправді вона займе це положення після калібрування, коли деталь точно ляже по рівчаку штампа.