
Рабочая часть
В плоском шабере я выделяю пластинчатую рабочую часть с режущей кромкой на конце. Его применяют для плоских участков, включая доступные поверхности пазов и канавок. В отличие от напильника он снимает металл отдельной кромкой, а не рядом зубьев насечки. Название «плоский» относится к типу рабочей части и не требует, чтобы линия режущей кромки всегда была прямой.
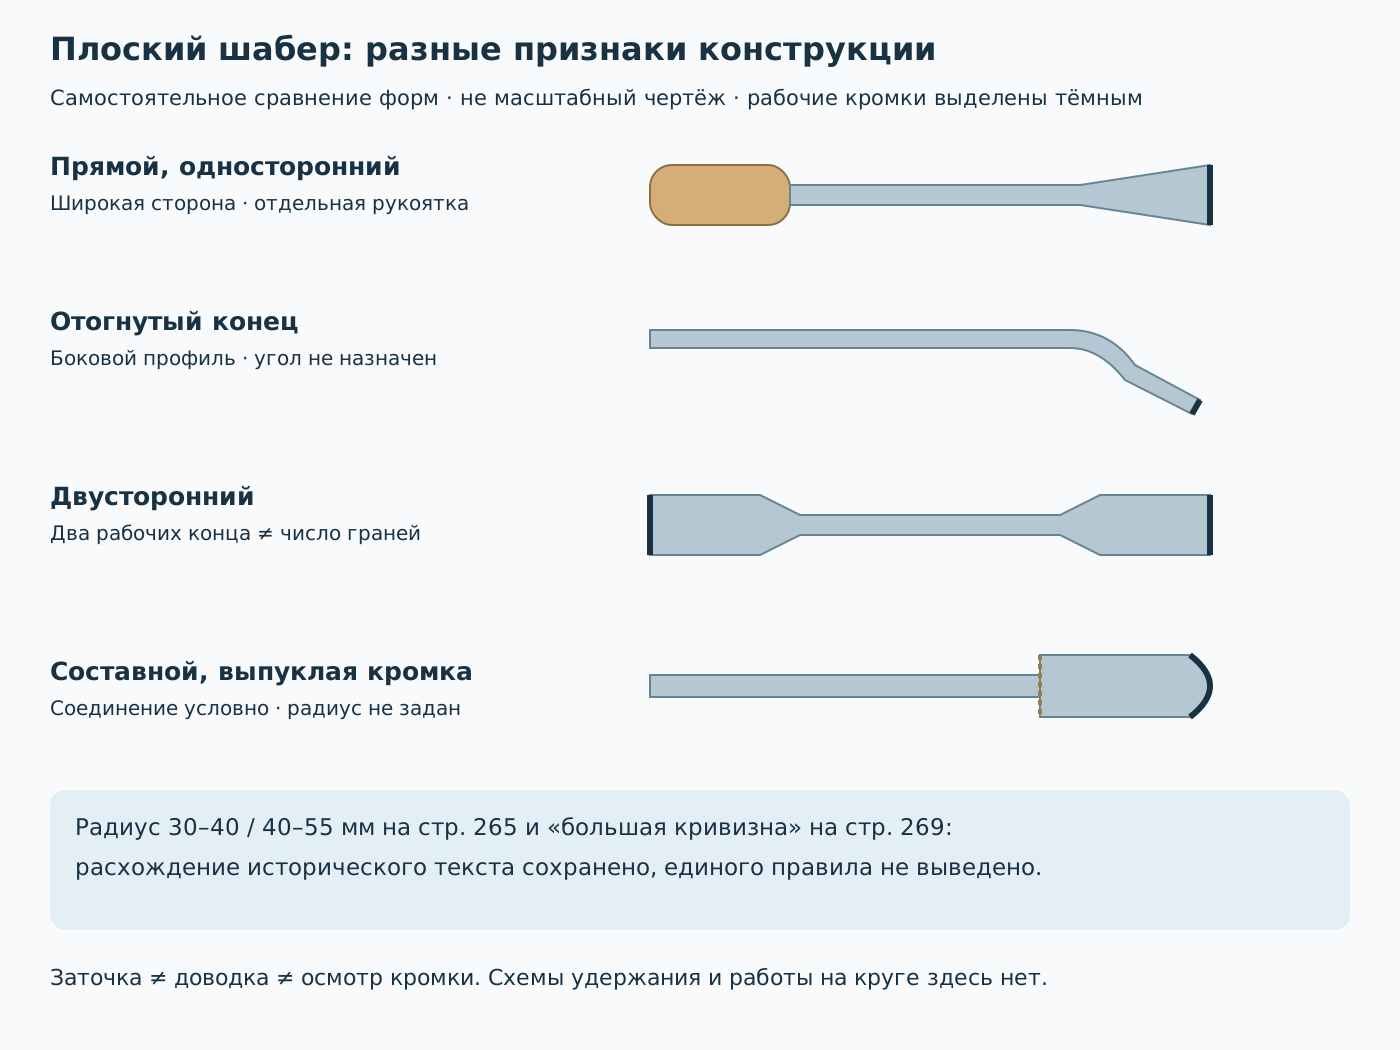
Прямой и отогнутый конец
Прямые исполнения я соотношу с рис. 307, отогнутые — с рис. 308. Изгиб меняет положение рабочей кромки относительно стержня и подход к обрабатываемому участку. В книге прямой конец связан прежде всего с открытыми плоскостями, отогнутый — со стенками пазов, канавками и смежными поверхностями; дополнительно названа работа по мягким металлам — алюминию, цинку и баббиту. Это описание области применения, а не обязательное соответствие одной формы одному материалу.
Один или два рабочих конца
У одностороннего инструмента на рис. 307а я отмечаю отдельную рукоятку. В двустороннем исполнении рис. 307б рабочие окончания расположены на обоих концах стержня. Второй конец даёт дополнительную рабочую кромку; число концов не следует смешивать с числом граней поперечного сечения. Само наличие второго конца не устанавливает ресурс до переточки или срок службы.
Радиусная заточка
В описанной источником выпуклой линии лезвия я вижу отдельную особенность геометрии; рис. 311 относится к составному варианту с радиусной заточкой. Такая форма локализует участок кромки, взаимодействующий с поверхностью; она остаётся вариантом плоского шабера. Книжные радиусы и углы не назначены универсальными: выбор зависит от характера работы, материала и конкретного инструмента. Углы на рис. 307–308 относятся к разным элементам геометрии и положения инструмента, поэтому их нельзя заменять одним «углом шабрения».
Составное исполнение и ограничения
В составном исполнении на рис. 310а я различаю отдельно присоединённую рабочую часть, стержень и внешние крепёжные элементы. Макиенко связывает составную конструкцию с меньшей массой и упругостью при ручной работе. Из рисунка не выведены материал соединения, расчётная жёсткость и гарантированное повышение точности. Цельная и составная конструкции сохранены как исполнения одного типа.
Связи
547. Шабрение: локальное снятие металла и контроль прилегания
549. Трёхгранные и четырёхгранные ручные шаберы
324. Рубка металла: работа режущего клина
350. Плоский слесарный напильник: рабочие поверхности и гладкая кромка
Связанный способ отделки
Шабер со сменной пластинкой и зажимным держателем
Подготовка и контроль кромки
Заточка и доводка решают разные задачи
По §75 я отделяю формирование торцовой поверхности и геометрии рабочей части при заточке от последующей доводки. Доводку автор связывает с устранением заусенцев и неровностей уже сформированной кромки. Рис. 319 показывает обработку торцовой и боковой поверхностей на круге, рис. 320 — доводку этих поверхностей на бруске. Обработка только торца не описывает всю подготовку кромки: в неё входят также прилегающие участки широких граней. Доводка уже сформированной кромки и изменение основной геометрии не тождественны.
Угол заострения и положение инструмента
На рис. 318 я различаю угол заострения β и угол α, относящийся к положению инструмента относительно поверхности. Это разные величины; изменение наклона при работе не равнозначно изменению заточки. Источник связывает выбор геометрии с характером работы, твёрдостью металла и формой шабера.
Осмотр кромки и предел такого контроля
Предложенный автором осмотр подготовленной кромки под лупой я понимаю как выявление неровностей, ухудшающих шабрение. Такой осмотр оценивает видимые дефекты; он не измеряет автоматически радиус округления кромки, шероховатость обработанной детали или точность её формы. Отсутствие заметного заусенца не доказывает численную геометрическую точность.
Абразив и периодичность обслуживания
В описании обслуживания я сохраняю различие заточки на круге, доводки на абразивном бруске и на плоском притире с абразивом. Для твердосплавных пластинок автор отдельно рассматривает подбор абразивного материала. Обозначение зернистости «90 и ниже» не пересчитано в современную систему без указания стандарта. Число доводок за рабочую смену зависит от затупления, характера работы и обрабатываемого материала; книжные четыре–шесть раз за семь часов не являются регламентом для всех шаберов. На рисунке 319 показана геометрия контакта с кругом, а не все условия работы заточной установки.
Неоднозначность кривизны в первоисточнике
В тексте страницы 265 я сохраняю указанные для составного шабера с радиусной заточкой радиусы 30–40 мм при предварительном и 40–55 мм при окончательном шабрении. На странице 269, напротив, употреблено выражение «большую кривизну» для точного шабрения. Термины не взаимозаменяемы: при описании одной окружности большая кривизна соответствует меньшему радиусу. Поэтому из этих фраз не составлено единое правило изменения радиуса; различие формулировок остаётся открытым. Эта неоднозначность не мешает установленному различию заточки, доводки и осмотра кромки.
Уточнения процесса по §76
Рабочий ход «от себя» и «на себя»
По §76 и рис. 322 я сопоставляю два направления ручного рабочего движения. Для движения «от себя» описан нажим одной рукой на рабочую часть при управлении рукояткой другой. Источник также связывает обратное движение с отогнутым вниз концом. На холостом ходе кромка выводится из контакта; направление рабочего хода и форма конца следует рассматривать вместе, а не независимо от установки инструмента.
Длинный упругий шабер в приёме Барышникова
От общего обозначения движения «на себя» я отделяю приём А. А. Барышникова: длинный стержень удерживается обеими руками, верхняя часть с рукояткой опирается на плечо, а упругость инструмента участвует в плавном входе и выходе кромки. Рис. 322б служит референсом этой компоновки. Это не просто любое обратное движение короткого шабера и не автоматический вывод о применимости к каждому отогнутому инструменту.
Историческое сравнение без гарантии результата
Приведённые автором установочные углы и длину я отношу к описанному приёму, а устранение дробления и рост производительности — к его историческим утверждениям. Эти утверждения не перенесены как гарантии отсутствия заусенцев, вибрации или улучшения поверхности. Из книги не установлены условия сравнительных испытаний и универсальная жёсткость стержня. Углы установки не следует смешивать с углом заострения, рассмотренным в дополнении §75; техника удержания требует отдельного обучения и оценки конкретного рабочего места.
Источники и материалы
Источники и литература
Н. И. Макиенко. Общий курс слесарного дела. 3-е изд., 1989. §74. Печатные страницы 263, 264, 265; PDF 260, 261, 262; рис. 307, 308, 310, 311.
Источник дополнения: Н. И. Макиенко, 1989, §75, печатные 268–270 / PDF265–267; рис. 318–320.
Источник: Макиенко, 1989, §76, печатные 270–272 / PDF267–269; рис. 321–322.
Новая самостоятельная SVG не воспроизводит исходный книжный рисунок. Публикация, импорт и авторское утверждение не выполнялись.