
Алкилирование изопарафинов соединяет лёгкие углеводородные молекулы так, чтобы получить более тяжёлые насыщенные разветвлённые продукты. В нефтепереработке основной второй реагент для олефинов — изобутан; выделенную смесь называют алкилатом и используют в бензиновом смешении. Смысл процесса не в том, чтобы просто убрать двойные связи, а в том, чтобы включить углерод обоих реагентов в подходящую продуктовую фракцию. S1
Из-за этого нельзя оценивать алкилирование только по исчезновению олефина. Он может соединиться с изобутановым фрагментом, а может уйти в конкурирующее укрупнение с другими олефинами. Эти пути дают разные молекулы и разные расходы сырья. Даже при одинаковой конверсии различаются выход полезного продукта, количество побочных веществ и нагрузка на последующее разделение.
Я начну с атомов и переноса водорода, а затем прослежу весь путь потока до выделенного алкилата. После этого легче читать промышленный диапазон температуры, результаты по октановому числу и исследования вторсырья: у каждого числа должна оставаться связь с тем питанием и той стадией, на которой его действительно получили.
Что именно соединяется
Для бутенового питания целевое суммарное превращение записывается так:
i-C₄H₁₀ + C₄H₈ → C₈H₁₈.
Изобутан и изобутилен различаются: первый — насыщенный изопарафин C₄H₁₀, второй — один из олефинов C₄H₈. Замена названия меняет смысл реакции. Пропилен с изобутаном даёт целевую C₇-группу, амилены — C₉-группу. Но это углеродный ориентир суммарной реакции, а не обещание единственного продукта. Elessent прямо относит к промышленному питанию пропилен, бутилены, амилены и их смеси. S1
Разветвлённый C₈-продукт тоже не равен чистому 2,2,4-триметилпентану. Одна молекулярная формула не описывает распределение изомеров, примеси и фракционный состав. Поэтому по формуле C₈H₁₈ нельзя назначить октановое число всей смеси.
У олигомеризации другой исходный баланс: например, 2 C₄H₈ → C₈H₁₆. В этой идеализированной записи углерод поступает только из олефина и остаётся ненасыщенность; получение C₈H₁₈ потребовало бы ещё H₂ или другого источника водорода. Это сравнение атомных сумм, не полная сеть реакций. Алкилирование ароматического кольца или фенола также не тождественно алкилированию изопарафина. Смежный маршрут разобран в карточке Олигомеризация: как из лёгких олефинов получить более тяжёлые продукты.
Как кислота помогает соединению и откуда берётся водород
У олефина есть углерод-углеродная двойная связь. В кислотной каталитической системе она может вступить в образование реакционноспособной промежуточной частицы. В классическом описании алкилирования дальше возникают новые связи C–C, а перенос водорода от изобутана превращает промежуточный углеводород в насыщенный продукт и поддерживает реакционную цепь. Это перенос гидрида, то есть водорода вместе с парой электронов; он не равен подаче молекулярного H₂. Для системы с фтороводородом (HF) такие стадии рассмотрены в первичной расчётной работе Wang и соавторов. Это объясняющая модель, а не полный одинаковый механизм жидких кислот, ионных жидкостей и твёрдых катализаторов. S12
В сокращённом цикле я пока оставлю только формулы органических частиц:
C₄H₉⁺ + C₄H₈ → C₈H₁₇⁺; C₈H₁₇⁺ + i-C₄H₁₀ → C₈H₁₈ + C₄H₉⁺.
Положительный знак обозначает заряд частицы, а не дополнительный атом; противоион и связь с каталитической средой здесь опущены. При сложении промежуточные частицы сокращаются, и остаётся i-C₄H₁₀ + C₄H₈ → C₈H₁₈. В первой строке 8 атомов C и 17 H с каждой стороны, во второй — 12 C и 27 H. Это собственная проверка атомного счёта сокращённой цепи, а не доказательство, что в рабочей среде существуют только такие свободные ионы.
Теперь понятно, почему изобутан — расходуемое сырьё. Он приносит не только углерод, но и нужный водородный баланс. Катализатор в суммарном уравнении отсутствует, однако в реальной технологии меняется его состояние и появляются потери. А если выросший промежуточный фрагмент продолжает присоединять олефины вместо выхода в целевой продукт, исчезновение исходного олефина продолжается без обещания нужной фракции. Поэтому принципиальны химическая селективность и работа разделения; ниже обе роли показаны отдельно.
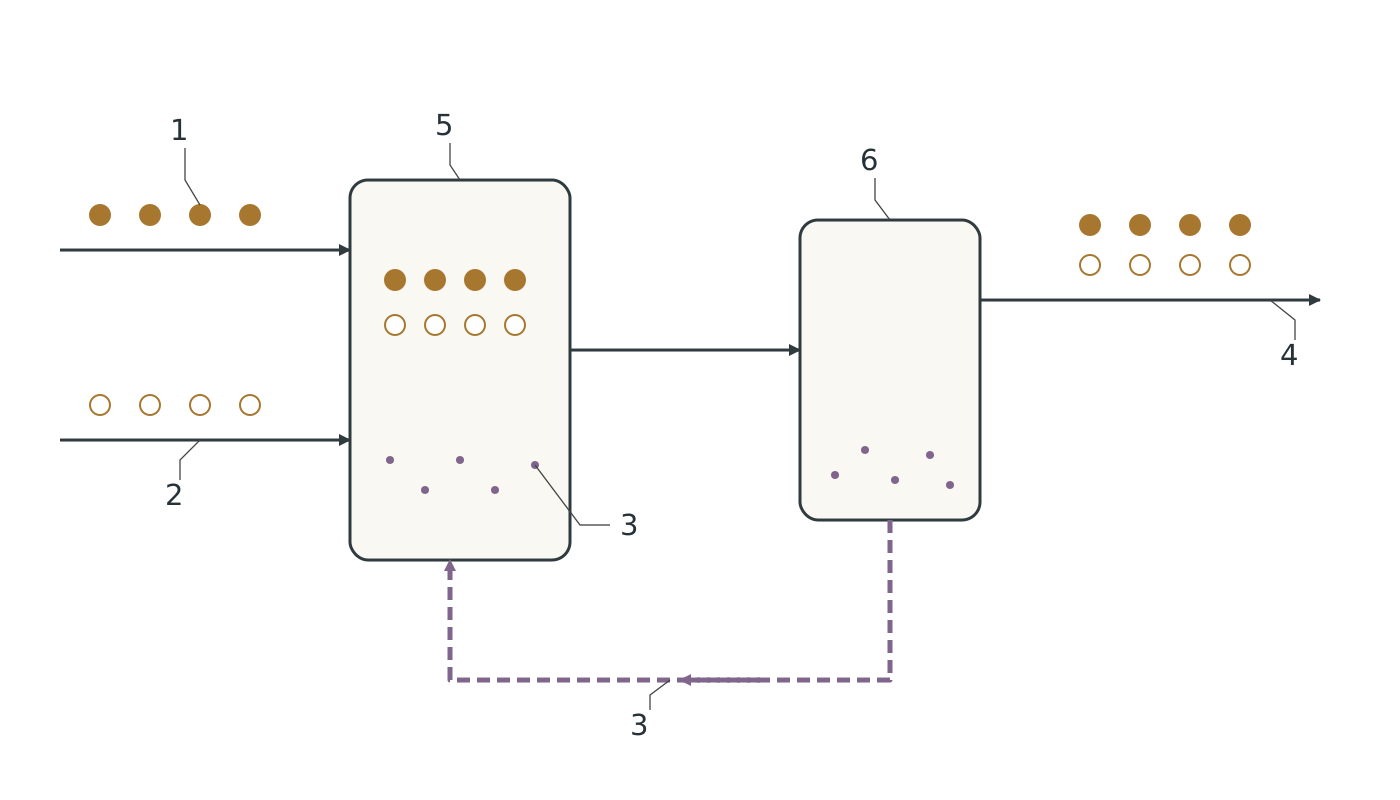
Суммарный счёт C₄ + C₄ → C₈ и отделение каталитической фазы
Позиции 1 и 2 обозначают углерод двух подач: 1 — изопарафин, заполненные кружки в верхней подаче; 2 — олефин, незаполненные кружки в нижней подаче. То же различие заполненных и незаполненных кружков сохраняется в реакционном блоке и в выходящей группе. 3 — каталитическая фаза и её нижний возвратный контур; 4 — выходящая углеводородная ветвь; 5 — левый реакционный блок; 6 — правый блок отделения каталитической фазы. Тонкие линии от цифр — пояснительные выноски, не технологические потоки. Цвет помогает различать категории, но не задаёт их единственным способом. Группы из четырёх и восьми кружков показывают только счёт углерода для приведённого в тексте суммарного C₄ + C₄ → C₈, а не структурные формулы, связи, механизм или селективность по конкретному изомеру. Пространственное расположение кружков не реконструирует молекулярную геометрию. Фиолетовые точки и пунктирная линия обозначают каталитическую фазу и её отдельный контур. Правый блок условно отделяет эту фазу; верхняя углеводородная ветвь ещё требует описанного в тексте фракционирования и проверки продукта. Каталитический контур не объединён с возвратом изобутана; последний здесь не показан. Это функциональный вариант с отделяемой фазой, не универсальная конструкция для всех катализаторов.
Процесс целиком: реактор не является границей продукта
В описании STRATCO связаны контакт углеводородов с катализатором, отвод теплоты, отделение и обработка реакционного продукта, фракционирование и возврат изобутана. После деизобутанизации выделяют алкилат и, где это предусмотрено, н-бутановый поток; пропан также имеет отдельный выход из схемы. S1
В технологической схеме я различаю пять функций:
- Подтвердить пригодность и подготовить оба углеводородных питания.
- Обеспечить каталитическое превращение и управляемый отвод теплоты.
- Отделить каталитическую фазу или удержать катализатор в предназначенном для него контуре.
- Разделить углеводороды на возвратный изопарафин, лёгкие выходы и продуктовую фракцию.
- Проверить качество выделенного продукта и учесть все отходящие потоки.
Это функциональные границы, не универсальная последовательность аппаратов. Возврат изобутана и обращение каталитической фазы — разные контуры. Катализатор не включён в суммарную стехиометрию, но подпитка, унос, изменение состава и отходы не исчезают из реального баланса.
RON — исследовательское октановое число, MON — моторное; методы их определения различаются.
Что известно о режиме и его влиянии
Chevron/UOP публикуют для ISOALKY температурное окно 10–49 °C (с. 8, таблица 3). Это диапазон технологии, не режим конкретного испытания Salt Lake City. В строке давления сопоставлены psig и кг/см², но базис второй записи не пояснён; численное давление я здесь не переношу. S3
Для сернокислотного процесса DuPont/Elessent документирует ухудшение качества при росте доли разбавителей в циркуляции и при недостаточном перемешивании. Ограничение холодильной системы связывается с ростом температуры и расхода кислоты; унос кислотной фазы влияет на последующие аппараты. S4 Здесь важна причинная связь: изменение подачи может одновременно менять тепловую нагрузку, состав возврата и разделение. Корреляцию «подача — качество» нельзя считать чистой кинетической зависимостью.
Чтобы связать режим с результатом, я беру данные одного испытания: состава питания, условий превращения, границ разделения и анализа выделенной фракции. Температурный диапазон технологии и RON из другого сырьевого случая такого набора не образуют.
Фактическое сырьё и опубликованное качество
Нужен компонентный анализ потока, а не только надпись «C₄» или «олефины». Полезно отдельно знать пропилен, 1-бутен, 2-бутены, изобутилен и амилены; изобутан, н-бутан и пропан; воду, диены, сернистые и кислородсодержащие примеси. Для вторичного сырья дополнительно проверяют происхождение, хлорсодержащие соединения, твёрдые загрязнения и устойчивость состава от партии к партии. Такой перечень — программа исходных данных, а не универсальная приёмочная спецификация.
В примерах ниже FCC — каталитический крекинг с псевдоожиженным катализатором; LPG — сжиженные углеводородные газы; MTBE — метил-трет-бутиловый эфир.
В открытом описании коммерческого опыта STRATCO лицензар приводит следующие результаты S2:
- FCC-смесь бутенов: 96–97 RON, с зависимостью от содержания изобутилена
- MTBE-рафинат с небольшим содержанием изобутилена: обычно выше 98 RON на действующих установках
- Коммерческое испытание с олефиновой частью питания из изобутилена: достигнуто RON 95+
В последнем случае изобутилен составляет олефиновую часть питания; изобутан остаётся вторым реагентом. Указанные RON относятся к этим сырьевым случаям. Полные режимы и балансы испытаний на странице не приведены.
Chevron/UOP сообщают, что коммерческая ISOALKY в Salt Lake City работает с января 2021 года после переоборудования HF-установки. Питание — FCC LPG; таблица на с. 15 указывает 56% C₃- и 44% C₄-олефинов без массового или молярного базиса. Для RON, MON, конца кипения и давления паров отмечено достижение целей, численные значения не раскрыты. S3
Подготовка питания: сохранить полезный олефин
Примеси влияют и на расход каталитической системы, и на побочные продукты. DuPont/Elessent связывает повышенное потребление серной кислоты с диенами и сернистыми соединениями, а также с водой; отдельно отмечает влияние разбавляющих углеводородов. Для диенов рассматривается селективная предварительная гидрогенизация. Эти зависимости относятся к описанной сернокислотной технологии. S4
Практический смысл селективности подготовки прост: нежелательную примесь следует отличать от полезного моноолефина. Это различие подробнее разобрано в карточке Селективное гидрирование: удалить примесь и сохранить целевой продукт. Полное насыщение всех олефинов изменит сырьевую базу алкилирования. Принципы гидрогенизационной подготовки см. в карточке Гидроочистка: считать не исчезновение примеси, а её новый поток; её режимы нельзя автоматически переносить на C₄-питание.
В перечне промышленных применений адсорбентов UOP отдельно указаны осушка алкилирующего питания и удаление кислородсодержащих соединений из такого питания и рафинатов эфирного производства. Это подтверждает необходимость учитывать остатки предыдущей переработки, но не задаёт допустимых концентраций для любой установки. S5
Для принятия конкретного потока нужны согласованные с выбранной технологией пределы загрязнений и методы анализа. Отсутствие видимой воды не заменяет измерения растворённой воды; общее содержание серы не раскрывает состав всех сернистых соединений. Это ограничения интерпретации анализа, а не указания по обращению с кислотой.
Конверсия, селективность и выход отвечают на разные вопросы
Конверсия показывает, какая доля исходного олефина прореагировала. Селективность показывает, какая доля прореагировавшего вещества попала в заранее определённую целевую группу. Выход соединяет эти величины только при одинаковых базисе и определении продукта. Отдельно существует извлечение целевого продукта при разделении.
В таблице 3 Chevron/UOP для ISOALKY указаны конверсия олефинов >99,9% и образование побочной органической смеси, названной conjunct polymer, около 0,3–0,5 масс.% от олефинов. Высокая конверсия сочетается с побочным образованием. S3
Для условной двухмаршрутной модели я обозначу x — количество C₄-олефина, пошедшее в реакцию с изобутаном, y — количество того же олефина, пошедшее в димеризацию. Тогда образуются x молей C₈H₁₈ и y/2 молей C₈H₁₆. При полном расходовании олефина конверсия равна 100% при любом распределении x и y, а селективность целевого маршрута на прореагировавший олефин составляет x/(x+y).
Например, для 100 условных молей прореагировавшего олефина вариант A с x = 90 и y = 10 даёт 90 моль условного C₈H₁₈ и 5 моль C₈H₁₆; вариант B с x = 60 и y = 40 — 60 и 20 моль соответственно. Конверсия одинакова, селективность различается: 90% и 60%. Расход изобутана в этих балансах соответственно 90 и 60 моль. Это не состав загрузки и не рабочее отношение реагентов: заданы только степени условных превращений.
У модели нет предсказательной силы для реального катализатора. Она исключает крекинг, перенос водорода между побочными компонентами, тяжёлые отложения и неполное извлечение. Даже рассчитанная доля насыщенного C₈ не является RON, MON или доказательством товарного качества. Целевая группа в промышленном испытании должна задаваться через реально измеряемый состав и спецификацию фракции.
Свежий изобутан и рецикл: что действительно расходуется
Сначала я проверю только целевую стехиометрию. На 1 кмоль химического превращения бутена требуется 1 кмоль изобутана и получается 1 кмоль условного C₈H₁₈. При учебных атомных массах C = 12 и H = 1:
- бутен: 56 кг
- химически израсходованный изобутан: 58 кг
- условный продукт: 114 кг
Баланс массы: 56 + 58 = 114 кг. Атомный баланс: 4 + 4 = 8 кмоль атомов C; 8 + 10 = 18 кмоль атомов H. Отношение массы продукта к массе олефина — 114/56 = 2,0357, или 203,6%. Добавочную массу внёс второй реагент. На суммарную массу обоих реагентов идеальный выход равен 100%; ни одна из этих величин не является объёмным промышленным выходом.
Теперь я обозначу F — свежий изобутан, R — возвращённый изобутан, C — его нетто-химический расход, L — изобутан, уходящий с внешними потоками. Все величины имеют один базис, например кмоль за выбранный период. При стационарной работе и отсутствии других источников изобутана:
F + R = C + R + L; следовательно, F = C + L.
Большой внутренний оборот повышает нагрузку на разделение, транспортирование и теплообмен, но не равен свежему химическому потреблению. В нестационарном балансе добавляется изменение запаса изобутана. Унос в продукт и вывод примесей нельзя обнулить только потому, что на схеме нарисована возвратная стрелка. Н-бутан в этом балансе не считается изобутаном; отдельный источник последнего рассмотрен в карточке Изомеризация: изменить скелет молекулы и получить нужные свойства.
Высокая температура / горячая поверхность
Едкие вещества
Ограничения разных технологий
- Сернокислотное алкилирование: отдельные задачи межфазного контакта, теплоотвода и обращения кислоты. Полезный состав алкилата не отменяет расходов и отходящих потоков каталитического контура. S1, S4
- HF-алкилирование: опасность токсичного выброса и коррозии делает выбор технологии вопросом всей площадки. Расследование CSB аварии PES связывает разрушение элемента трубопровода с коррозией и отдельно рассматривает альтернативные технологии. Этот случай показывает, почему последствия потери герметичности нужно оценивать для всей площадки. S7
- Ионно-жидкостная ISOALKY: Chevron/UOP указывают низкую летучесть катализатора и образование HCl при контакте с водой. S3
- Твёрдокислотная AlkyClean: Lummus описывает неподвижный слой AlkyStar и чередование работы с восстановлением активности. Отсутствие циркулирующей жидкой кислоты не доказывает неограниченный ресурс катализатора или пригодность любого загрязнённого питания. S6
Заявления поставщиков относятся к их технологиям. Сопоставлять следует подготовку сырья, подтверждённый продукт, расход ресурсов, каталитический цикл, отходы, инфраструктуру и последствия потери герметичности. Малый расход сырья сам по себе не устраняет эти требования.
Вторичное сырьё и четыре группы пиролизных жидкостей
Пластики. В патенте Chevron CA3164240A1 для полиэтилена/полипропилена (PE/PP) описан путь «пиролизное масло/воск → FCC → выделенные лёгкие олефины + изобутан → алкилат». В лабораторном примере 7 смеси 20 об.% пиролизного масла с вакуумным газойлем (VGO) испытывали при 900 °F (около 482 °C), атмосферном давлении и массовом отношении катализатор/сырьё 6. Выход LPG составил 21,08–21,50 масс.% сырья. Это общий LPG, включающий парафины и олефины. Пример 8 отдельно исследует пиролизный воск. S8
Пример 9 предлагает направлять выделенную C₄-, C₃–C₄- или C₃–C₅-фракцию FCC в алкилирование; алкилат назван бензиновым компонентом смешения. Измеренный выход, анализ алкилата и режим этой стадии не приведены. Численные результаты примеров 7–8 относятся к FCC; из них не следует пригодность сырой пиролизной жидкости для прямой подачи в алкилирование. S8
Резина/шины. Osorio-Vargas и соавторы исследовали каталитический пиролиз гранулированных шин на Ni-, Co- и Pd/SiO₂, обнаружив алкены, циклоалкены, терпены и ароматические соединения. Упомянутое в обзоре статьи алкилирование относится к синтезу ароматического p-цимола. Работа даёт сведения о пиролизных продуктах, но не содержит испытания полученной жидкости в процессе «изобутан + лёгкие олефины». S11
Биомасса. В открытом издательском preview работы Kim и соавторов основная модель — гваякол с 2-пропанолом на мезопористом Y-цеолите. Авторы исследуют алкилирование фенольных компонентов для получения предшественников авиационного топлива. Это другой класс химии; данные не описывают изопарафиновое алкилирование цельной сырой биожидкости или выпуск готового авиационного топлива категории SAF (sustainable aviation fuel). Обозначение SAF относится к происхождению и цепочке получения, а не к стабильности при хранении. Полные экспериментальные разделы этой статьи не открыты. S10
Смешанные отходы. Zhang и соавторы из PNNL и партнёрских организаций испытали реальные использованные трубы из поливинилхлорида (PVC), изоляцию проводов и бутылки из полиэтилена высокой плотности (HDPE). В тандемном процессе дехлорирование и расщепление цепей соединены с алкилированием и переносом водорода. Для смешанной партии с изопентаном при 80 °C за 2 ч сообщено почти полное превращение твёрдых полимеров; преобладал газообразный изобутан наряду с жидкими алканами. Это лабораторное прямое превращение полимеров, не переработка пиролизной жидкости. Конверсия твёрдого сырья здесь не равна выходу жидкого бензинового компонента. S9
Таким образом, для пиролизных жидкостей PE/PP раскрыта промежуточная переработка через FCC; для остальных групп найденные работы описывают иные превращения или характеристику продуктов. Принадлежность отходов к одной категории сама по себе не определяет пригодность выделенного олефинового питания.
Приёмка алкилата и готовность к практическому решению
Проверяют выделенную продуктовую фракцию: углеводородный и изомерный состав, RON и MON, давление паров, кривую перегонки и конец кипения, остаточную ненасыщенность, серу и специфические для технологии следы катализатора. Показатели согласуют с назначением компонента и методами испытаний. Удобный бензиновый компонент ещё не равен готовому автомобильному или авиационному топливу.
Роль алкилата в бензиновом смешении и требования к итоговому топливу см. в карточке Нефтяные фракции и товарные топлива.
В реальный выход включают только оговорённую товарную фракцию. Возвращаемый изобутан не считают продуктом; пропан, н-бутан, тяжёлые побочные компоненты и отходы ведут отдельно. Для сопоставления массовых и объёмных выходов нужны плотности и одинаковые условия приведения объёмов. Измеренное качество характеризует отобранную пробу; для расчёта производительности и расхода сырья отдельно нужен потоковый баланс за выбранный период.
Для практического сравнения я связываю анализ фактического питания с испытательным балансом, выходом и спецификацией алкилата, расходом каталитической системы и отходами. Для вторсырья эта цепочка начинается с перехода от исходных отходов к принятой лёгкой олефиновой фракции. Приведённые сведения служат для сравнения маршрутов; проектные ограничения конкретной установки устанавливаются отдельно.
Источники и материалы
Источники и материалы
Источники проверены 16.10.2026; границы доступа к каждому материалу указаны ниже. Коммерческие результаты приведены с атрибуцией разработчикам; область доступа к исследованиям указана ниже. PDF-якоря указывают номер страницы файла; для HTML рядом дан словесный локатор.
S1 — Elessent, STRATCO Alkylation Technology: Process Description. Раздел Process Description: реагенты, контакт фаз, теплоотвод, разделение и изобутановый возврат.
S2 — Elessent, Innovation for Different Feed Types. Абзац о FCC перед заголовком FCC Olefins; разделы MTBE Olefins и Isobutylene: коммерческие RON и границы сырья.
S3 — Chevron/Honeywell UOP, A New Era for Alkylation, 2025. С. 8, таблица 3 — параметры технологии; с. 13, таблица 5 — катализатор; с. 15 — коммерческий опыт Salt Lake City.
S4 — DuPont Clean Technologies, Reducing acid consumption: Maximizing sulfuric acid alkylation unit profitability, Hydrocarbon Processing, April 2021. Печатные с. 27–28, PDF-с. 1–2: Contributors to acid consumption; Mixing intensity; Reduce feed contaminants. Использованы качественные зависимости; эксплуатационные указания не воспроизводятся.
S5 — Honeywell UOP, Adsorbent Solutions, 2019. С. 4, Petroleum refining: осушка и удаление кислородсодержащих примесей. Каталог применений, не спецификация конкретного питания.
S6 — Lummus Technology, Light Molecules: Alky Clean. Раздел Alky Clean: твёрдый катализатор и циклическое восстановление активности. Подробные условия и гарантии по произвольному сырью не раскрыты.
S7 — U.S. Chemical Safety Board, PES Investigation Report. PDF-с. 34–35, §2.1 — коррозионное разрушение; PDF-с. 70–73, §2.5.2–2.5.3 — опасность HF и альтернативы. Историческое расследование, не источник действующих правовых требований.
S8 — Chevron, CA3164240A1, Circular economy for plastic waste to polypropylene via refinery FCC and alkylation units. Примеры 7–8, таблицы 6–7 — лабораторный FCC; пример 9 — предлагаемое последующее алкилирование. Текст патента в Google Patents; правовой статус не оценивался.
S9 — Zhang и соавторы, Integrated low-temperature PVC and polyolefin upgrading, Science, 2025. DOI 10.1126/science.adx5285; открытый авторский текст в OSTI, раздел Co-processing of PVC with polyolefins and post-consumer waste applications, рисунок 5. Реальные отходы отделены от модельной смеси рисунка 4.
S10 — Kim и соавторы, Alkylation of biomass pyrolysis oils over zeolites, Chemical Engineering Journal 522, 168108, 2025. DOI 10.1016/j.cej.2025.168108; открыты Abstract, Introduction и фрагмент Conclusion. Гваякол — модельный компонент, продукт — предшественники SAF.
S11 — Osorio-Vargas и соавторы, Tuning the product distribution during the catalytic pyrolysis of waste tires. DOI 10.1016/j.cattod.2020.10.035; авторский pre-proof в репозитории UNLP, PDF-с. 9–10 и 18–19: цель исследования, сырьё и состав продуктов.
S12 — P. Wang et al., Ab initio calculations on the mechanism of isobutane and 2-butene alkylation reaction catalyzed by hydrofluoric acid, Catalysis Today 125 (2007), 263–269. Проверены индексируемые Abstract и Introduction издателя и авторская библиографическая запись с аннотацией. Прямое открытие издателя вернуло 403; полный текст не прочитан. Использована качественная цепь C–C-сочетания и переноса гидрида; энергии, режимы и общий механизм других систем не выводятся.