
При выборе каталитической обработки я бы сначала определил, какой результат нужен: больше собранного масла, больше конкретных веществ на исходную шину или более высокая их концентрация в жидкости. В опытах Stefanidis и соавторов эти три цели расходятся. Горячие шинные пары пропускали через катализатор, после чего общий выход масла уменьшался, а выход бензола, толуола и ксилолов увеличивался. В части масел ароматические углеводороды составляли около 87 мас.%. Это характеристика состава полученной жидкости; сколько самой жидкости получилось из шины, нужно смотреть отдельно. [K01, K10, K14]
В работе 2025 года авторы прошли два масштаба: сначала лабораторный отбор катализаторов в неподвижном слое, затем проверку выбранных материалов на PDU с двумя последовательно соединёнными барботирующими реакторами. Общая идея у них одна: шина разлагается отдельно, а катализатор встречается с её горячими парами до конденсации. Поэтому этот опыт полезен именно для выбора места каталитической стадии. Крекинг уже собранного масла, общий процесс FCC и промышленная ресурсная гарантия здесь не исследованы. [K01, K04, K05]
Перед сравнением результатов нужно разобраться, как получены проценты. Первоначально авторы свели материальный баланс на 91–98%, затем нормировали выходы к 100%. Ниже сохранены эти опубликованные нормированные значения на сухое сырьё. Мы можем сравнивать их в заявленной базе, но для пересчёта в реальные граммы отдельного опыта нужны исходные массы и замыкание именно этого режима. Таких данных нет. [K07]
Задача опыта и подготовленное сырьё
Задача авторов состояла в том, чтобы изменить состав масла с помощью технических цеолитных катализаторов. В частности, они взяли равновесные FCC-катализаторы, уже работавшие в нефтепереработке: один почти без никеля, другой с заметным никелевым загрязнением. Это существенная деталь выбора материала, поскольку никель может менять соотношение моно- и полиароматических продуктов. Поэтому здесь сравнивают не просто количество масла, но и то, какие вещества в него переходят. [K01, K03, K15]
Начать сравнение со своей установкой стоит с сырья. Michelin предоставил гранулы разных марок шин размером 0,2–0,8 мм, уже без стали и текстиля. Именно такая подготовленная гранула описана в таблице ниже. Чтобы оценить переработку целой принятой шины, дополнительно понадобились бы выход гранулы после подготовки, способ дробления и затраты на него. Статья этих данных не даёт. [K02]
| Показатель | Значение |
|---|---|
| Поставщик | Michelin |
| Описание | Гранулы разных марок шин |
| Размер гранул, мм | 0,2–0,8 |
| Влага, мас.% | 0,5 |
| Зола, мас.% | 6,6 |
| C, мас.% | 81,9 |
| H, мас.% | 7,7 |
| S, мас.% | 1,6 |
| O по разности, мас.% | 2,2 |
| Zn, ppm | 20 852 |
| Ca, ppm | 907 |
| K, ppm | 598 |
| Fe, ppm | 376 |
Источник: CATS01, Table 1, печатная с. 19346 / PDF с. 5; описание сырья: §2.1, с. 19344 / PDF с. 3. Массовые доли и ppm сохранены в источниковых единицах. Кислород получен по разности, а не прямым измерением. [K02]
Влагу определяли сушкой аналитической пробы при 105 °C в течение ночи, золу — выдержкой в воздухе при 650 °C в течение 3 часов. Это описание анализов. Оно не подтверждает, что каждую реакторную навеску предварительно сушили именно так. Количественное содержание азота для этого сырья не приведено. [K02, K08]
Обе стадии решили проводить при 500 °C после термогравиметрической проверки: примерно к этой температуре завершалось основное выделение летучих. Здесь важно не перенести лабораторную методику ТГА на реактор. Указанные 5 °C/мин относятся к ТГА; с какой скоростью фактически прогревалась шинная гранула в установках, авторы не сообщают. [K02, K04, K05]
Какие катализаторы сравнивали
Под названиями USY и Ni/USY здесь стоят реальные технические материалы: равновесные FCC-катализаторы с Y-цеолитом в мезопористой матрице. Это важно при попытке повторить результат, потому что чистый порошок цеолита не описывает весь использованный материал. Содержание Ni у USY ниже 0,01 мас.%, у Ni/USY равно 1,6 мас.%. Во втором случае речь идёт о никелевом загрязнении равновесного катализатора, а не о добавлении никеля в шины. [K03]
ZSM-5 получали из неиспользованной коммерческой добавки, обработанной паром при 796 °C в течение 9 часов. Такая обработка должна была приблизить её гидротермальное состояние и кислотность к равновесным катализаторам. Co/ZSM-5 готовили пропиткой неиспользованной добавки раствором нитрата кобальта с целью ввести 5 мас.% Co; анализ готового катализатора дал 5,5 мас.%. Назначенные 5% и измеренные 5,5% нельзя смешивать. [K03]
| Свойство | USY | Ni/USY | ZSM-5 | Co/ZSM-5 |
|---|---|---|---|---|
| Ni, мас.% | <0,01 | 1,6 | не дано | не дано |
| Co, мас.% | не дано | не дано | не дано | 5,5 |
| BET, м²/г | 188 | 149 | 162 | 159 |
| Площадь микропор, м²/г | 129 | 114 | 97 | 118 |
| Общий объём пор, см³/г | 0,235 | 0,179 | 0,135 | 0,156 |
| Объём микропор, см³/г | 0,051 | 0,044 | 0,039 | 0,047 |
| Брёнстедовские центры, мкмоль/г | 8,8 | 10,6 | 5,6 | 17,3 |
| Льюисовские центры, мкмоль/г | 14,4 | 8,3 | 3,8 | 45,9 |
Источник: CATS01, Table 2, с. 19347 / PDF с. 6; происхождение и подготовка: §2.2, с. 19344 / PDF с. 3. Пустые исходные ячейки обозначены «не дано», а не нулём. Кислотность выражена в мкмоль пиридина на грамм катализатора. Размер частиц катализаторов не указан. [K03]
По площади поверхности и кислотности можно сравнить, с какими техническими материалами работали авторы. Для выбора катализатора на длительную кампанию этого мало: ещё нужны прочность, истирание, доступность активных центров для шинных паров и время до регенерации. Приведённая таблица помогает объяснять состав продуктов, но сама по себе эти эксплуатационные вопросы не закрывает. [K03, K17]
Две установки с раздельным сырьём и катализатором

Рисунок 1. Собственная схема связей по методике Stefanidis и соавторов, §2.3, с. 19344–19345. Верхняя ветвь показывает основной PDU, нижняя — отдельный лабораторный batch-опыт. Выжиг после опыта не является доказанной тепловой подпиткой пиролиза. Компоновка условная; размеры аппаратов и трубопроводов не восстановлены. [K04, K05, K06, K17, K18]
Лабораторный batch-скрининг
В малом batch-опыте шины и катализатор размещали в разных частях стального реактора. В головке находились 2,8 г шинного сырья, ниже между слоями кварцевой ваты 8,4 г катализатора. Так получали C/F=3, то есть на массу шин приходилась втрое большая масса катализатора. Головку сначала держали вне горячей зоны, чтобы сырьё оставалось при комнатной температуре. Трёхзонная электрическая печь нагревала реактор до 500 °C в потоке N₂ 100 мл/мин; затем поршень вводил сырьё в горячую область. [K04]
После выделения из шин пары проходили каталитическую зону, также при 500 °C, и поступали в стеклянную ловушку. Сам опыт длился 15 минут, затем реактор охлаждали до комнатной температуры под N₂ 50 мл/мин. Здесь легко спутать два времени: длительность всего опыта и время движения отдельной порции паров. Для паров авторы оценили 7 с внутри batch-реактора и 0,8 с контакта с каталитическим слоем. Именно эти короткие времена относятся к паровому потоку. [K04, K06]
В методике охлаждающая ванна ловушки имеет температуру −10 °C, но на исходной Figure 1 подписано −17 °C. Разночтение не устранено: оба значения принадлежат одному источнику. Считать одно из них подтверждённым рабочим режимом по имеющимся данным нельзя. После ловушки стоял стекловолоконный фильтр, газ собирали системой вытеснения жидкости. [K04, K19]
PDU с непрерывной подачей и двумя барботирующими слоями
В PDU подачу организовали уже шнеком: всего ввели 100 г шинной гранулы со скоростью 5 г/мин. Первый реактор содержал 222 г инертных частиц и работал при 500 °C. Из него пары переходили во второй реактор, также при 500 °C, где находились катализатор и инертный материал. При изменении C/F количество инертного материала подбирали так, чтобы общий объём второго слоя оставался постоянным. Это полезная деталь сравнения режимов, хотя сам объём слоя и состав инертных частиц не указаны. [K05]
Первый реактор получал N₂ по двум ветвям: 1,6 л/мин через нижний распределитель и 2,5 л/мин через систему подачи. Во второй реактор дополнительно поступало 0,8 л/мин N₂; туда же входили пары и газовый поток первой стадии. Авторы не сообщают температуру и давление приведения расходов, поэтому это не обозначенные нормальные или стандартные литры. [K05]
USY испытывали при C/F 0,5; 0,75; 1. Для Ni/USY и Co/ZSM-5 использовали C/F 0,25; 0,5; 1. В термическом контроле катализатора не было, но второй реактор не обходили: он оставался заполнен инертными частицами. Так сохраняли дополнительную зону пребывания паров. [K05]
Для чтения C/F надо прежде всего уточнить знаменатель. В этом PDU запас катализатора делят на массу шин, поданных за конкретный опыт. Поэтому значение нельзя напрямую переносить как отношение циркулирующего катализатора к потоку масла в промышленном FCC. Если умножить C/F на сообщённые 100 г сырья, получатся номинальные 25, 50, 75 или 100 г катализатора. Но отдельно навески в граммах не опубликованы, и такой расчёт не заменяет журнал загрузок или неописанную поправку на влажность. [K05, K20]
Температуру каждого реактора контролировали тремя термопарами по высоте. Значений температурного профиля, отдельных кривых температуры паров, давления и скорости нагрева гранулы нет. Номинал 500 °C нельзя превращать в доказанную одинаковую температуру каждой частицы и каждого участка газового тракта. [K05]
Масштаб непрерывности здесь тоже стоит представить буквально. Шины подавали 20 минут, затем подачу прекращали и ещё 15 минут продували систему N₂, удаляя оставшиеся пары. Это непрерывная подача внутри короткого испытания; многосуточная кампания в этой серии не показана. Для паров авторы получили расчётные 14,5 с общего пребывания и 0,9 с контакта с катализатором по V/Q с учётом газа-носителя. Распределение времени пребывания и отдельные значения для каждого C/F не измеряли. [K05, K06]
На выходе каждого реактора стоял фильтр из спечённого металлического порошка с размером 10 мкм. Затем пары охлаждали в кожухотрубных теплообменниках, масло собирали в приёмник, а неконденсируемый газ пропускали через сухой газовый счётчик. Температуры охлаждения, число ступеней, поправки на осевшее в тракте масло и полнота сбора аэрозолей не приведены. Это существенный предел сопоставления выходов жидкости между установками. [K05, K07]
Что означают опубликованные выходы
В batch-опытах массу масла находили по изменению массы предварительно взвешенной ловушки. Газ характеризовали объёмным сбором и последующим GC-анализом пробы из многослойного газового мешка. Общую массу твёрдого продукта определяли взвешиванием реактора с учётом массы катализатора и поддерживающего материала; кокс на извлечённом катализаторе оценивали по содержанию углерода. [K07]
В PDU масло взвешивали непосредственно, газ определяли по объёму и GC-анализу потока, собиравшегося в мешок в течение всего теста. После продувки переходили на воздух, поднимали температуру первого реактора до 650 °C, второго до 590 °C и сжигали char и каталитический кокс. Конденсацию при этом обходили, дымовой газ поступал на анализ и измерение объёма. Опубликованный суммарный твёрдый продукт PDU определён по массе углерода в образовавшихся CO₂ и CO. Явная процедура доведения этого углерода до полной массы твёрдого продукта с золой и другими элементами не описана. Здесь сохраняется авторское наименование char + coke, без собственного исправления баланса. [K07, K17]
Формула выхода у авторов имеет обычную базу: масса продукта, делённая на массу сырья, умноженная на 100%. Однако после суммирования продуктов исходное замыкание составляло 91–98%; публикуемые значения нормировали до 100%. Заголовки Table 3 и Table 4 уточняют базу сухого сырья. Поэтому сумма 100 в следующих таблицах подтверждает принятую авторами нормировку, не отсутствие экспериментальных потерь. Нельзя задним числом выбрать коэффициент 0,91 или 0,98 для отдельной строки и получить «исправленную» массу: соответствие этих коэффициентов режимам неизвестно. [K07]
Каждый режим повторяли не менее двух раз. Для PDU отдельно описаны три теста на одной загрузке катализатора с выжигом после каждого теста. Показаны средние, но не индивидуальные массы, стандартные отклонения или доверительные интервалы. Различия на десятые доли процента не дают самостоятельной статистической гарантии преимущества одного режима. [K07, K17]
Результаты batch-скрининга
Все каталитические batch-режимы: 500 °C пиролиз, 500 °C каталитическая зона, C/F=3. Контроль проведён без катализатора. Выходы в этом разделе — опубликованные нормированные мас.% на сухое сырьё после исходного замыкания 91–98%. [K04, K07, K09]
| Катализатор | Масло | Газ | Char | Кокс |
|---|---|---|---|---|
| Без катализатора | 57,0 | 4,4 | 38,6 | 0,0 |
| USY | 45,9 | 12,0 | 37,5 | 4,6 |
| Ni/USY | 48,3 | 10,5 | 35,7 | 5,5 |
| ZSM-5 | 49,6 | 12,6 | 36,3 | 1,5 |
| Co/ZSM-5 | 49,1 | 11,7 | 35,4 | 3,8 |
В этой установке кокс приведён отдельно от char. Его выход 1,5–5,5% относится к массе сухого шинного сырья, а не к массе катализатора. У Ni/USY и Co/ZSM-5 опубликованный кокс выше, чем у соответствующих катализаторов без указанного металла. Различия char авторы относят к экспериментальной вариабельности обращения с небольшими твёрдыми пробами: прямого контакта шины с катализатором не было. [K09]
| Катализатор | COₓ | H₂ | C₁ | C₂ | C₃ | C₄ |
|---|---|---|---|---|---|---|
| Без катализатора | 0,7 | 0,0 | 0,4 | 0,5 | 0,6 | 2,2 |
| USY | 0,6 | 0,1 | 1,2 | 1,2 | 3,3 | 5,6 |
| Ni/USY | 0,6 | 0,5 | 1,0 | 1,1 | 2,9 | 4,4 |
| ZSM-5 | 0,7 | 0,1 | 0,5 | 2,1 | 5,7 | 3,5 |
| Co/ZSM-5 | 0,6 | 0,4 | 0,6 | 2,0 | 5,0 | 3,1 |
COₓ в таблице обозначает совокупность CO и CO₂; C₁–C₄ — сгруппированные газообразные углеводороды. Это массовые выходы групп на сухое сырьё, не объёмные доли газа. По этим сгруппированным данным нельзя без дополнительных составов получить измеренную теплоту сгорания всего газа. [K08, K09, K18]
| Катализатор | Naphtha C₅–216 °C | Middle 216–343 °C | Heavy >343 °C |
|---|---|---|---|
| Без катализатора | 17,7 | 17,5 | 21,8 |
| USY | 30,5 | 12,4 | 3,0 |
| Ni/USY | 28,7 | 15,9 | 3,7 |
| ZSM-5 | 24,5 | 15,5 | 9,6 |
| Co/ZSM-5 | 19,2 | 18,3 | 11,6 |
| Катализатор | Бензол | Толуол | Ксилолы | Всего BTX | MAH | PAH | Все ароматические УВ |
|---|---|---|---|---|---|---|---|
| Без катализатора | 0,0 | 0,4 | 1,2 | 1,6 | не определено | не определено | не определено |
| USY | 0,3 | 4,7 | 5,6 | 10,6 | 23,3 | 14,7 | 38,0 |
| Ni/USY | 0,2 | 3,9 | 5,0 | 9,1 | 24,2 | 17,8 | 42,0 |
| ZSM-5 | 0,5 | 3,5 | 5,1 | 9,1 | 25,7 | 8,8 | 34,5 |
| Co/ZSM-5 | 0,4 | 3,5 | 4,7 | 8,6 | 25,6 | 10,0 | 35,6 |
Диапазоны naphtha, middle и heavy получены SIMDIS-анализом. Для BTX использована количественная DHA, для MAH/PAH — HPLC; MAH означает моноароматические, PAH — полиароматические углеводороды. BTX входит в MAH. Все строки выходов в двух таблицах выше имеют базу сухого сырья, не масла. [K08, K09]
| Катализатор | C, мас.% масла | H, мас.% масла | C/H, мол. |
|---|---|---|---|
| Без катализатора | 81,3 | 11,0 | 0,62 |
| USY | 88,4 | 9,8 | 0,75 |
| Ni/USY | 88,9 | 10,0 | 0,74 |
| ZSM-5 | 87,7 | 10,4 | 0,70 |
| Co/ZSM-5 | 88,4 | 10,4 | 0,71 |
Источник всех batch-таблиц: CATS01, Table 3, с. 19348 / PDF с. 7. Последняя таблица отличается знаменателем: C и H — мас.% в масле, C/H — молярное отношение. «Не определено» в ароматике термического масла означает невозможность анализа высококипящего образца выбранным HPLC-методом, а не отсутствие ароматических веществ. [K08, K09]
В batch-таблице хорошо видно, почему единственного «лучшего катализатора» здесь не получается. Если выбирать по общему маслу, среди каталитических опытов впереди ZSM-5 с 49,6%. Если нужен BTX, максимальные 10,6% даёт USY. Если интересует вся ароматика, максимум 42,0% приходится на Ni/USY. Во всех трёх случаях знаменатель один: сухое сырьё на опубликованной нормированной базе. Поэтому сравнение честно показывает разные цели процесса, а высокая концентрация ароматики сама по себе может скрывать уменьшение массы жидкости. [K09, K14]
В основном тексте статьи диапазоны batch-масла 45,9–55,8%, газа 5,9–12,6% и тяжёлой фракции 3,0–14,4% не совпадают с полной строковой Table 3: соответственно 45,9–49,6%, 10,5–12,6% и 3,0–11,6% для четырёх катализаторов. Здесь режимы привязаны к Table 3, а разночтение сохранено как ограничение источника. [K19]
Полная режимная матрица PDU
Ниже приведены все десять условий Table 4: термический контроль и девять каталитических режимов. В каждом случае обе стадии поддерживались при 500 °C; значения C/F относятся к описанному 100-граммовому тесту. Все выходы продуктов, фракций и химических групп здесь уже нормированы авторами к 100% на сухое сырьё; исходное замыкание 91–98%. [K05, K07, K10, K11, K12, K13]
| Катализатор | C/F | Масло | Газ | Char + кокс |
|---|---|---|---|---|
| Без катализатора | 0 | 54,6 | 6,5 | 38,9 |
| USY | 0,5 | 48,7 | 9,3 | 42,0 |
| USY | 0,75 | 47,4 | 11,6 | 41,0 |
| USY | 1 | 46,6 | 10,5 | 42,9 |
| Ni/USY | 0,25 | 51,8 | 8,0 | 40,2 |
| Ni/USY | 0,5 | 51,3 | 7,9 | 40,8 |
| Ni/USY | 1 | 48,0 | 9,1 | 42,9 |
| Co/ZSM-5 | 0,25 | 52,4 | 8,2 | 39,4 |
| Co/ZSM-5 | 0,5 | 51,3 | 9,1 | 39,6 |
| Co/ZSM-5 | 1 | 47,3 | 10,4 | 42,3 |
Выход твёрдых продуктов дан только как сумма char и кокса. Вычитание 38,9% термического char из каталитического результата не стало бы самостоятельным измерением кокса. Отдельные значения batch-кокса для этой цели также непригодны. [K07, K10, K16]
| Катализатор | C/F | COₓ | H₂ | C₁ | C₂ | C₃ | C₄ |
|---|---|---|---|---|---|---|---|
| Без катализатора | 0 | 1,2 | 0,0 | 0,9 | 1,2 | 1,2 | 2,0 |
| USY | 0,5 | 1,3 | 0,1 | 0,9 | 1,0 | 2,1 | 3,9 |
| USY | 0,75 | 1,4 | 0,1 | 1,3 | 1,4 | 2,8 | 4,6 |
| USY | 1 | 1,3 | 0,1 | 1,2 | 1,3 | 2,8 | 3,8 |
| Ni/USY | 0,25 | 1,4 | 0,2 | 0,8 | 1,1 | 1,6 | 2,9 |
| Ni/USY | 0,5 | 1,1 | 0,2 | 0,8 | 1,0 | 1,7 | 3,1 |
| Ni/USY | 1 | 1,2 | 0,3 | 0,8 | 1,0 | 2,1 | 3,7 |
| Co/ZSM-5 | 0,25 | 1,6 | 0,1 | 0,7 | 1,2 | 2,2 | 2,4 |
| Co/ZSM-5 | 0,5 | 1,4 | 0,1 | 0,9 | 1,5 | 2,8 | 2,4 |
| Co/ZSM-5 | 1 | 1,4 | 0,2 | 0,9 | 1,6 | 3,8 | 2,5 |
| Катализатор | C/F | Naphtha C₅–216 °C | Middle 216–343 °C | Heavy >343 °C |
|---|---|---|---|---|
| Без катализатора | 0 | 22,7 | 19,0 | 12,9 |
| USY | 0,5 | 24,9 | 18,4 | 5,4 |
| USY | 0,75 | 26,6 | 16,1 | 4,7 |
| USY | 1 | 27,0 | 15,6 | 4,0 |
| Ni/USY | 0,25 | 24,5 | 19,7 | 7,6 |
| Ni/USY | 0,5 | 25,3 | 19,4 | 6,6 |
| Ni/USY | 1 | 25,1 | 17,7 | 5,2 |
| Co/ZSM-5 | 0,25 | 21,4 | 18,6 | 12,4 |
| Co/ZSM-5 | 0,5 | 20,8 | 18,7 | 11,8 |
| Co/ZSM-5 | 1 | 20,0 | 17,5 | 9,8 |
| Катализатор | C/F | Бензол | Толуол | Ксилолы | Всего BTX |
|---|---|---|---|---|---|
| Без катализатора | 0 | 0,1 | 1,1 | 3,0 | 4,2 |
| USY | 0,5 | 0,1 | 2,0 | 3,6 | 5,7 |
| USY | 0,75 | 0,1 | 3,1 | 5,0 | 8,2 |
| USY | 1 | 0,1 | 3,1 | 5,1 | 8,3 |
| Ni/USY | 0,25 | 0,1 | 1,1 | 3,1 | 4,3 |
| Ni/USY | 0,5 | 0,1 | 1,2 | 3,3 | 4,6 |
| Ni/USY | 1 | 0,1 | 1,7 | 3,8 | 5,6 |
| Co/ZSM-5 | 0,25 | 0,1 | 1,2 | 3,1 | 4,4 |
| Co/ZSM-5 | 0,5 | 0,1 | 1,6 | 3,6 | 5,3 |
| Co/ZSM-5 | 1 | 0,2 | 2,2 | 3,9 | 6,3 |
| Катализатор | C/F | MAH | PAH | Все ароматические УВ |
|---|---|---|---|---|
| Без катализатора | 0 | не определено | не определено | не определено |
| USY | 0,5 | 24,7 | 13,5 | 38,2 |
| USY | 0,75 | 24,0 | 14,5 | 38,5 |
| USY | 1 | 25,2 | 13,8 | 39,1 |
| Ni/USY | 0,25 | не определено | не определено | не определено |
| Ni/USY | 0,5 | 25,4 | 14,2 | 39,6 |
| Ni/USY | 1 | 24,8 | 17,1 | 41,9 |
| Co/ZSM-5 | 0,25 | не определено | не определено | не определено |
| Co/ZSM-5 | 0,5 | не определено | не определено | не определено |
| Co/ZSM-5 | 1 | 24,5 | 10,0 | 34,5 |
Источник: CATS01, Table 4, с. 19349 / PDF с. 8. Прочерков, принятых за нуль, нет: «не определено» сохраняет авторский статус HPLC для высококипящих масел. Небольшие разности сумм оставлены. Например, для USY C/F=1 опубликованы MAH 25,2 и PAH 13,8 при общем 39,1; округлённые компоненты дают 39,0. Для проверки и последующего пересчёта сохранены все исходные численные ячейки. [K10, K11, K12, K13, K20]
| Катализатор | C/F | C, мас.% масла | H, мас.% масла | S, мас.% масла | C/H, мол. |
|---|---|---|---|---|---|
| Без катализатора | 0 | 88,0 | 10,5 | 0,72 | 0,70 |
| USY | 0,5 | 89,5 | 9,7 | 0,63 | 0,77 |
| USY | 0,75 | 89,9 | 9,6 | 0,61 | 0,78 |
| USY | 1 | 89,5 | 9,7 | 0,60 | 0,77 |
| Ni/USY | 0,25 | 88,6 | 10,0 | 0,66 | 0,74 |
| Ni/USY | 0,5 | 89,0 | 9,9 | 0,62 | 0,75 |
| Ni/USY | 1 | 89,9 | 9,5 | 0,61 | 0,79 |
| Co/ZSM-5 | 0,25 | 89,6 | 10,3 | 0,70 | 0,72 |
| Co/ZSM-5 | 0,5 | 89,1 | 10,2 | 0,68 | 0,73 |
| Co/ZSM-5 | 1 | 88,6 | 10,0 | 0,64 | 0,74 |
Источник: та же Table 4. C, H и S в этой таблице — массовые проценты масла, C/H — молярное отношение. Они не являются выходами на сухое сырьё и не должны складываться с выходами фаз. Количественный азот не сообщён. В §3.4.2 при обсуждении C/H напечатано Ni/USY «C/F=0,79», тогда как Table 4 содержит C/H=0,79 при C/F=1. Кроме того, наибольшее табличное C/H для USY равно 0,78 при C/F=0,75, а не при максимальном C/F=1, где оно равно 0,77. Здесь сохранены значения Table 4. [K08, K13, K19]
Масло и полезная ароматика на разных основаниях
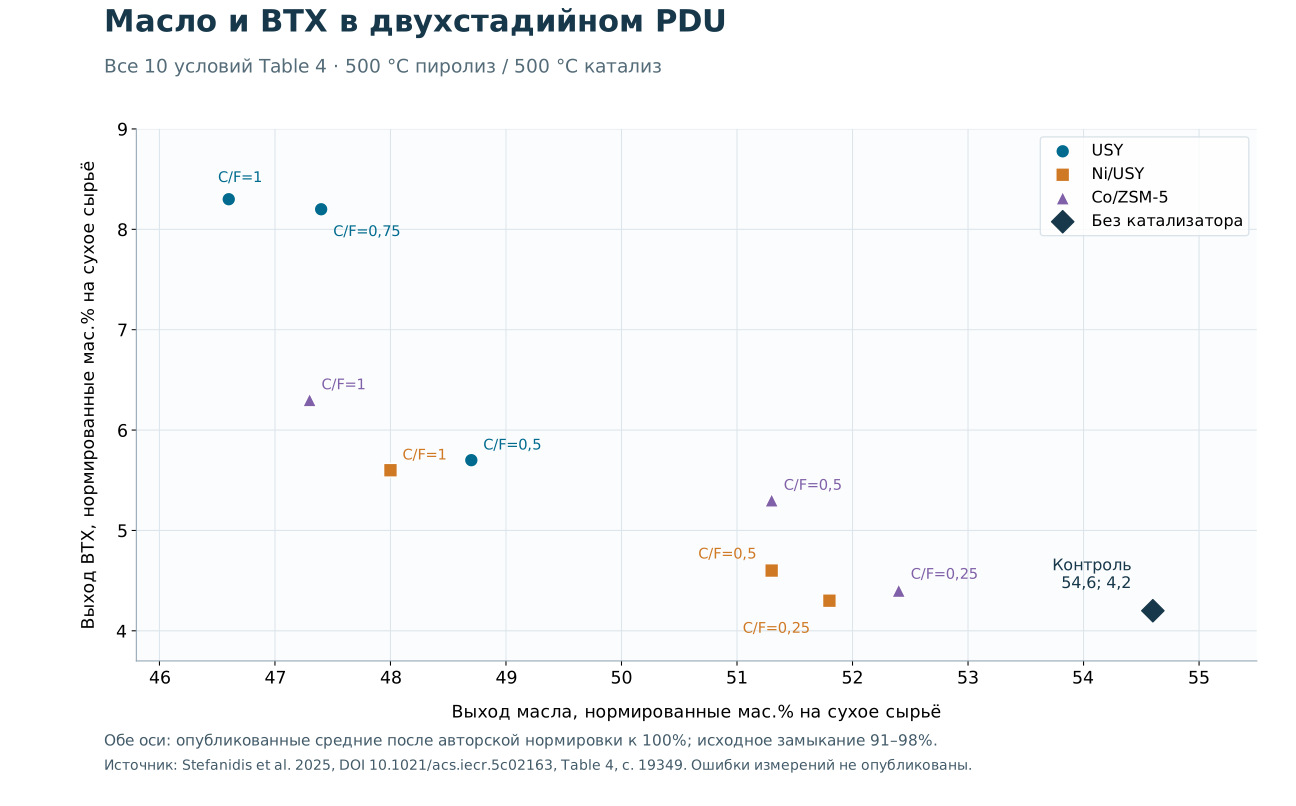
Рисунок 2. Собственный график по Table 4. Каждая точка — опубликованное среднее соответствующего режима; обе координаты выражены в нормированных мас.% на сухое сырьё после исходного замыкания 91–98%. Подписи C/F относятся к каталитическим точкам. Линии не строились: измерений между режимами нет, численные интервалы неопределённости не опубликованы. [K10, K12, K20]
Удобнее всего проследить компромисс на USY при C/F=1. Без катализатора в PDU опубликовано 54,6% масла, с ним 46,6%: жидкости стало меньше на 8,0 процентного пункта. Одновременно BTX вырос с 4,2 до 8,3%, то есть на 4,1 пункта. Тяжёлая SIMDIS-часть снизилась с 12,9 до 4,0%, а naphtha выросла с 22,7 до 27,0%. Все эти выходы имеют одну опубликованную нормированную базу сухого сырья. Так можно видеть, ради какого изменения состава теряется часть общего масла. Выделение товарного BTX из этого масла ещё предстоит оценивать отдельно. [K10, K11, K12, K20]
Число около 87% у Ni/USY читается через другое деление. При C/F=1 авторы сообщили 48,0% масла и 41,9% ароматических углеводородов на сухое сырьё. Делим 41,9 на 48,0 и умножаем на 100: получаем примерно 87,3% ароматики внутри масла. Это согласуется с округлёнными 87% на Figure 12. Расчёт показывает состав жидкости по нормированным данным; исходный материальный баланс он не восстанавливает, и превращения 87% шины в масло за этим числом нет. [K14, K20]
| Установка | Катализатор | BTX | MAH | PAH | Все ароматические УВ |
|---|---|---|---|---|---|
| batch | USY | 23 | 51 | 32 | 83 |
| batch | Ni/USY | 19 | 50 | 37 | 87 |
| batch | Co/ZSM-5 | 18 | 52 | 20 | 73 |
| PDU | USY | 18 | 54 | 30 | 84 |
| PDU | Ni/USY | 12 | 52 | 36 | 87 |
| PDU | Co/ZSM-5 | 13 | 52 | 21 | 73 |
Источник концентраций: CATS01, Figure 12, с. 19352 / PDF с. 11. Это непосредственно подписанные округлённые значения в мас.% масла. Суммы округлённых MAH и PAH могут отличаться от подписанного общего значения; BTX нельзя добавлять ещё раз. Для batch здесь C/F=3, для PDU C/F=1. [K14]
В выбранных опытах USY и Ni/USY сильнее уменьшали выход тяжёлой части масла, чем системы на ZSM-5. При Ni/USY получали больше общей ароматики и PAH. Для Co/ZSM-5 нужно смотреть сразу на два результата: тяжёлая часть превращалась слабее, зато авторский показатель селективности по BTX был выше, чем у USY и Ni/USY. Это сравнение относится к batch при C/F=3 и к PDU при одинаковых C/F=0,5 и 1. Поэтому по одной конверсии тяжёлой части выбирать катализатор неудобно. Авторы связывают различия с поровой структурой, кислотностью и дегидрирующим действием металлов. Это их объяснение наблюдаемых составов; отдельные промежуточные реакции здесь непосредственно не измеряли. [K03, K15]
Авторская конверсия тяжёлой фракции рассчитывается по уравнению 3: разность термического и каталитического выходов heavy делится на термический выход heavy и умножается на 100. Это конверсия аналитического диапазона >343 °C относительно собственного контроля установки, не степень превращения всей шины. [K15]
| Катализатор | Конверсия heavy, % | BTX selectivity, % |
|---|---|---|
| Без катализатора | не применимо | не применимо |
| USY | 86,2 | 10,4 |
| Ni/USY | 83,0 | 9,0 |
| ZSM-5 | 56,0 | 13,4 |
| Co/ZSM-5 | 46,8 | 15,0 |
Batch, Table 3: C/F=3 для катализаторов; термический контроль служит базой. [K15]
| Катализатор | C/F | Конверсия heavy, % | BTX selectivity, % |
|---|---|---|---|
| Без катализатора | 0 | не применимо | не применимо |
| USY | 0,5 | 58,1 | 2,6 |
| USY | 0,75 | 63,6 | 6,3 |
| USY | 1 | 69,0 | 5,9 |
| Ni/USY | 0,25 | 41,1 | 0,2 |
| Ni/USY | 0,5 | 48,8 | 0,8 |
| Ni/USY | 1 | 59,7 | 2,3 |
| Co/ZSM-5 | 0,25 | 3,9 | 5,2 |
| Co/ZSM-5 | 0,5 | 8,5 | 12,9 |
| Co/ZSM-5 | 1 | 24,0 | 8,7 |
PDU, Table 4: собственный термический контроль, условия C/F указаны в строках. Значения взяты из источника, а не пересчитаны из округлённых ячеек. [K15, K20]
Показатель «BTX selectivity» в исходных таблицах рассчитан по специальному уравнению 4: прирост выхода BTX относительно термического опыта делится на процент конверсии тяжёлой фракции и умножается на 100. Его исходные значения сохранены в численном приложении. Я не трактую этот показатель как долю BTX в масле, полноценную углеродную селективность или выход на массу сконвертированного сырья. Для оценки жидкого продукта понятнее отдельно держать выход масла, выход BTX и его концентрацию. [K15, K20]
Какие анализы стоят за словами качество масла
Чтобы понять, что именно улучшилось в масле, надо посмотреть на способ анализа. SIMDIS по ASTM D6352 выполняли на GC-FID с парафиновыми калибровочными смесями. Полученные диапазоны C₅–216, 216–343 и выше 343 °C описывают распределение масла по кипению. Реальные товарные фракции в этой процедуре не отгоняли и не взвешивали. Поэтому увеличение аналитической naphtha полезно для сравнения масел, но ещё не даёт ни выхода выделенной бензиновой фракции, ни её топливного паспорта. [K08, K11]
Бензол, толуол и ксилолы определяли DHA по ASTM D6733 с GC-FID. Классы ароматических углеводородов измеряли HPLC по EN 12916; калибровками служили растворы о-ксилола, флуорена и фенантрена для моно-, ди- и три-плюс-ароматических классов. Поэтому речь идёт о количественных массовых концентрациях, а не о простом проценте площади GC-MS-пиков. В то же время ограничения метода существенны: термические высококипящие масла и несколько слабоконвертированных PDU-проб не подошли для этого HPLC-анализа. Сравнение общей ароматики с отсутствующей термической точкой не становится количественно замкнутым. [K08, K12, K14]
Работа не сообщает количественные выходы лимонена для рассматриваемых опытов. Даже если лимонен встречается в обсуждении химии шин или в ссылках на другие работы, это не измеренный лимонен данного PDU. Тем более нельзя подменять его выходом всей моноароматической группы: лимонен и MAH — разные химические категории. [K08, K21]
Содержание C и H получено элементным анализом, общая S — энергодисперсионной рентгенофлуоресценцией с коррекцией матричных эффектов. Для этой серии не приведены характеристики, достаточные для полноценного топливного паспорта: в частности, здесь нельзя заявить измеренные цетановое число, стабильность хранения, пригодность к прямой заправке двигателя или соответствие авиационному топливу. Предполагаемое применение жидких фракций требует своих испытаний и спецификаций. [K08, K13, K18]
Сера в масле и пределы очистки
В PDU термическое масло содержит 0,72 мас.% S. При C/F=1 источником сообщены 0,60% для USY, 0,61% для Ni/USY и 0,64% для Co/ZSM-5. Для USY разность концентраций составляет 0,12 процентного пункта, или 1200 мг/кг масла. Это изменение состава жидкости, не самостоятельно измеренная эффективность удаления всей серы шины. Одновременно изменяются выход масла и другие серосодержащие потоки. [K13, K20]
Авторская оценка распределения серы использует char из batch-опытов с содержанием S 2,7%, данные по маслу и газ по разности. Сообщается примерно 64% серы в char, 24% в термическом масле и 11% в газе; для каталитических опытов доля в масле оценена в 17–19%, а в газе в 17–18%. Газовая доля здесь не является независимым измерением H₂S, и вся оценка не превращается в строгий одновременный баланс каждого PDU-режима. Суммы и округления оставлены в виде источника. [K16]
Серохемилюминесцентный детектор в GC показал тиофены, бензотиофены, дибензотиофены и более тяжёлые сернистые соединения; нетиофеновый вклад был небольшим. После катализатора на Figure 11 относительные доли тиофеновой и дибензотиофеновой групп увеличились, бензотиофеновой и тяжёлой уменьшились. Здесь важно, что шкала рисунка обозначена Peak area %: это относительные площади сигналов детектора. Их нельзя переносить в массовые доли отдельных соединений или в замкнутый баланс серы. Неподписанные высоты столбиков здесь также не превращены в точные числа. [K16]
Следовательно, масло не становится обессеренным. Изменение классов серы и её общей концентрации полезно для выбора дальнейшей очистки, но фактическая гидроочистка этого масла, её потребление водорода и выход очищенного продукта в рассматриваемой работе не испытаны. Азотный баланс и результат удаления азота отсутствуют. [K08, K16, K18, K21]
Кокс и три цикла регенерации
Отдельные значения кокса получены в batch-серии, где извлечённый катализатор исследовали элементным анализом. В PDU таблица объединяет char и кокс. Это разные уровни информации: нельзя переносить 5,5% batch-кокса Ni/USY в PDU или называть разность общих твёрдых остатков измеренной скоростью закоксовывания. [K07, K09, K10, K16]
Ресурс проверяли короткой последовательностью: на одной загрузке катализатора для выбранного PDU-режима трижды проводили реакцию и последующий выжиг. После последнего выжига катализатор извлекали и сравнивали его XRD с исходным. На SI Figure S1 не видно признаков разрушения цеолитного каркаса после этих трёх циклов. Вместе с заявленной воспроизводимостью это даёт основание говорить о краткосрочной устойчивости в испытанных условиях. [K17]
Для производственного выбора дальше хотелось бы знать, сколько часов или тонн сырья выдержит катализатор. Ответа на этот вопрос три цикла ещё не дают. Нет длительной кривой активности, накопления примесей за промышленную кампанию, потерь от истирания и статистики многократных регенераций. Авторы прямо оставляют длительную стабильность за пределами работы. Предложенный ими циркулирующий слой с непрерывной регенерацией нужно поэтому читать как следующий вариант организации процесса, а не как устройство уже испытанного PDU. [K17]
Энергия и перенос между масштабами
Batch-реактор нагревала электрическая печь. Для PDU описаны заданные температуры и термопары, но нет отдельного энергетического отчёта, позволяющего установить измеренный расход внешнего тепла, электроэнергию всех устройств и полезную рекуперацию. Не опубликованы kWh/kg, теплота пиролиза, тепловые потери, расход энергии на N₂, запуск, конденсацию и перемещение сырья. Из газовых выходов нельзя вывести доказанную энергетическую автономность. [K04, K05, K18]
Этап выжига может создать впечатление, что тепло для пиролиза уже возвращали внутри системы. В данном опыте char сжигали при 650 °C, а кокс при 590 °C после пиролиза, для определения твёрдых продуктов и регенерации. Статья не показывает, сколько этого тепла полезно использовали в следующем опыте и каким способом его передавали. Для утверждения о работе на собственном топливе нужны именно эти измерения с учётом потерь. [K07, K17, K18]
У двух установок похожее оценочное время контакта паров с катализатором, 0,8 и 0,9 с, но полное пребывание различается: 7 и 14,5 с. Меняются подача, гидродинамика, C/F и конденсационная часть. В PDU при C/F до 1 удалось получить направления изменения продуктов, сходные с batch при C/F=3, однако это не чистый опыт масштабирования при всех остальных равных условиях. [K06, K15, K18]
Даже термический контроль меняется: batch даёт 57,0% масла, PDU 54,6%, а тяжёлая SIMDIS-часть уменьшается с 21,8 до 12,9% сухого сырья. Авторы объясняют это более выраженными вторичными реакциями при более долгом пребывании паров и возможным различием прогрева. Такое объяснение согласуется с измерениями, но не позволяет разложить эффект на независимые вклады каждого конструктивного отличия. [K09, K10, K11, K15]
Практический вывод из измеренной серии
Практический смысл серии состоит в выборе отдельной стадии для горячих паров: можно менять состав жидкости ещё до её конденсации. USY в исследованных условиях увеличивал выход BTX и лёгкой SIMDIS-части, Ni/USY увеличивал общую ароматичность и PAH. Одновременно уменьшался общий выход масла, росло газообразование, образовывался кокс. Поэтому я бы выбирал направление по дальнейшему назначению жидкости: максимум масла, BTX или более ароматическое сырьё для следующего передела требуют разных компромиссов. [K09, K10, K11, K12, K13, K14, K15]
Обогащённое PAH масло авторы рассматривают как потенциальное сырьё для печного технического углерода, а лёгкую часть — как источник BTX и ароматических компонентов авиационных топлив после необходимой очистки. В этой работе не выполнены ни выпуск и испытание такого технического углерода из данного масла, ни выделение чистого BTX, ни сертификация авиационного компонента. Эти применения остаются обоснованными направлениями, а не полученными товарными продуктами. [K18]
Следующий шаг для проектного выбора состоит в проверке того, чего короткая серия ещё не измерила. Нужны ненормированные балансы каждого режима с неопределённостью и потерями конденсации, полный баланс серы, данные по азоту и лимонену, длительная работа с регенерацией и расход тепла и электричества обеих стадий. Тогда сравнение состава можно будет связать с реальным количеством пригодного продукта и эксплуатационными затратами. Пока статья даёт содержательную экспериментальную основу для такого выбора, но не промышленный паспорт установки. [K07, K16, K17, K18, K19, K20, K21]
Использованная информация
Первичный источник и границы воспроизведения
CATS01. Stefanidis S. D., Pachatouridou E., Heracleous E., Lappas A. A., Vasalos I. A. Chemical Recycling of End-of-Life Tires Using Catalytic Pyrolysis: Effects of Catalysts and Process Conditions toward the Production of a Highly Aromatic Pyrolysis Oil. Industrial & Engineering Chemistry Research, 2025, 64(40), 19342–19358. DOI 10.1021/acs.iecr.5c02163; полный открытый текст PMC. [K01]
CATS02. Supporting Information к той же статье, 2 страницы; Figure S1 на с. 2, XRD исходных катализаторов и образцов после трёх реакционно-окислительных циклов PDU. Официальное приложение. [K17]
Численные таблицы перепредставлены по первичным данным с сохранением оснований и пропусков. Схема и график выполнены заново для этого случая; исходная геометрия и растры рисунков статьи не воспроизводятся. Полный PDF, JATS и исходные рисунки служат только рабочим доказательным материалом. [K01, K20]