
Олигомеризация соединяет несколько молекул олефина в более крупную углеводородную молекулу. Вход может быть газообразным или жидким: решающее значение имеют подходящие двойные связи и состав смеси, а не агрегатное состояние само по себе. Её выбирают, когда в сырье достаточно подходящих ненасыщенных углеводородов, а ценность выделенной тяжёлой фракции выше затрат на подготовку, превращение и доводку. Цель может быть разной: бензиновый компонент, среднедистиллятная фракция либо сырьё для базового масла. Максимум жидкого продукта и максимум нужной фракции могут достигаться при разных условиях.
В отличие от алкилирования (см. Алкилирование изопарафинов: от лёгкого олефина к алкилату), в простом суммарном описании олефины соединяются друг с другом, без обязательного расходования изобутана. Олигомер обычно сохраняет двойную связь. Историческое название «полимеризация» в нефтепереработке не означает, что целевым продуктом должен быть пластик. Слишком глубокое укрупнение способно увести материал за нужный диапазон молекулярных масс.
Я сразу разделю три разных результата:
- Фракция кипения показывает, где перегоняется продукт. Это ещё не полный набор его свойств.
- Компонент смешения, или blendstock, предназначен для приготовления топлива вместе с другими компонентами.
- Готовое автомобильное либо авиационное топливо должно соответствовать всему применимому набору требований. Одной конверсии, октанового числа или керосинового интервала кипения для такого вывода недостаточно.
Сопоставление бензиновых и среднедистиллятных продуктов с их товарным назначением дано в карточке Нефтяные фракции и товарные топлива.
Как растёт молекула и почему рост надо ограничить
Олефин, или алкен, содержит углерод-углеродную двойную связь. Она даёт возможность присоединить другой углеводородный фрагмент: углерод не появляется из катализатора, а складывается из исходных молекул. Для простейшей димеризации две молекулы становятся одной. Например, 2 C₂H₄ → C₄H₈: четыре атома C и восемь H сохранены. Если к выбранному C₄H₈ добавить ещё C₂H₄, возможный суммарный баланс будет C₄H₈ + C₂H₄ → C₆H₁₂. Получился тример исходного этилена. Эти уравнения показывают счёт атомов, а не гарантируют конкретный изомер или его выход.
На кислотных цеолитах рост описывают через активацию двойной связи на кислотном центре, образование связанного промежуточного фрагмента и присоединение следующего алкена с новой связью C–C. При выходе олефинового продукта кислотный центр восстанавливается. В подробной модели различают поверхностные алкоксиды и карбкатионоподобные состояния; рисовать все частицы как свободные ионы было бы чрезмерным упрощением. Конкурирующие перестройки и расщепления образуют сеть, поэтому продукт не обязан состоять только из точных димеров и тримеров исходного олефина. Это описание относится к кислотной сети, исследованной Koninckx и соавторами, а не ко всем возможным катализаторам. Механистическая модель, §2.4.
Практическую задачу я сформулирую так: рост должен достаточно часто завершаться в нужной области молекулярных масс. Маленький продукт может оказаться слишком лёгким для выбранного дистиллята; чрезмерно тяжёлый уйдёт за верхнюю границу этой фракции. При этом разветвление и положение двойной связи создают ещё одно измерение качества: одинаковое углеродное число не означает одинаковое вещество. Поэтому заданная фракция — часть смеси с измеренными свойствами, а не одна формула из учебного уравнения.
После простого соединения двух алкенов суммарная формула остаётся олефиновой: C₈H₁₆, например, отличается от насыщенного C₈H₁₈ на два атома H. Отдельная реакция C₈H₁₆ + H₂ → C₈H₁₈ закрывает этот дефицит. Из неё следует, почему последующее гидрирование имеет собственный расход водорода и увеличивает массу продукта. В модельной олигомеризации внешнего H₂ нет; из этого не следует отсутствие водорода, переноса H или побочных реакций в любой реальной схеме.
Так складывается вся технологическая задача: получить подготовленный олефиновый поток, превратить его с нужной глубиной укрупнения, отделить непрореагировавшее и нежелательные фракции, а при необходимости насытить и дополнительно очистить продукт. Первые три операции уже могут изменить выход на исходные отходы. Поэтому дальше я буду различать режим реактора, распределение полученных веществ и выход выделенного продукта по всей цепочке.
RON — исследовательское октановое число, MON — моторное; методы их определения различаются.
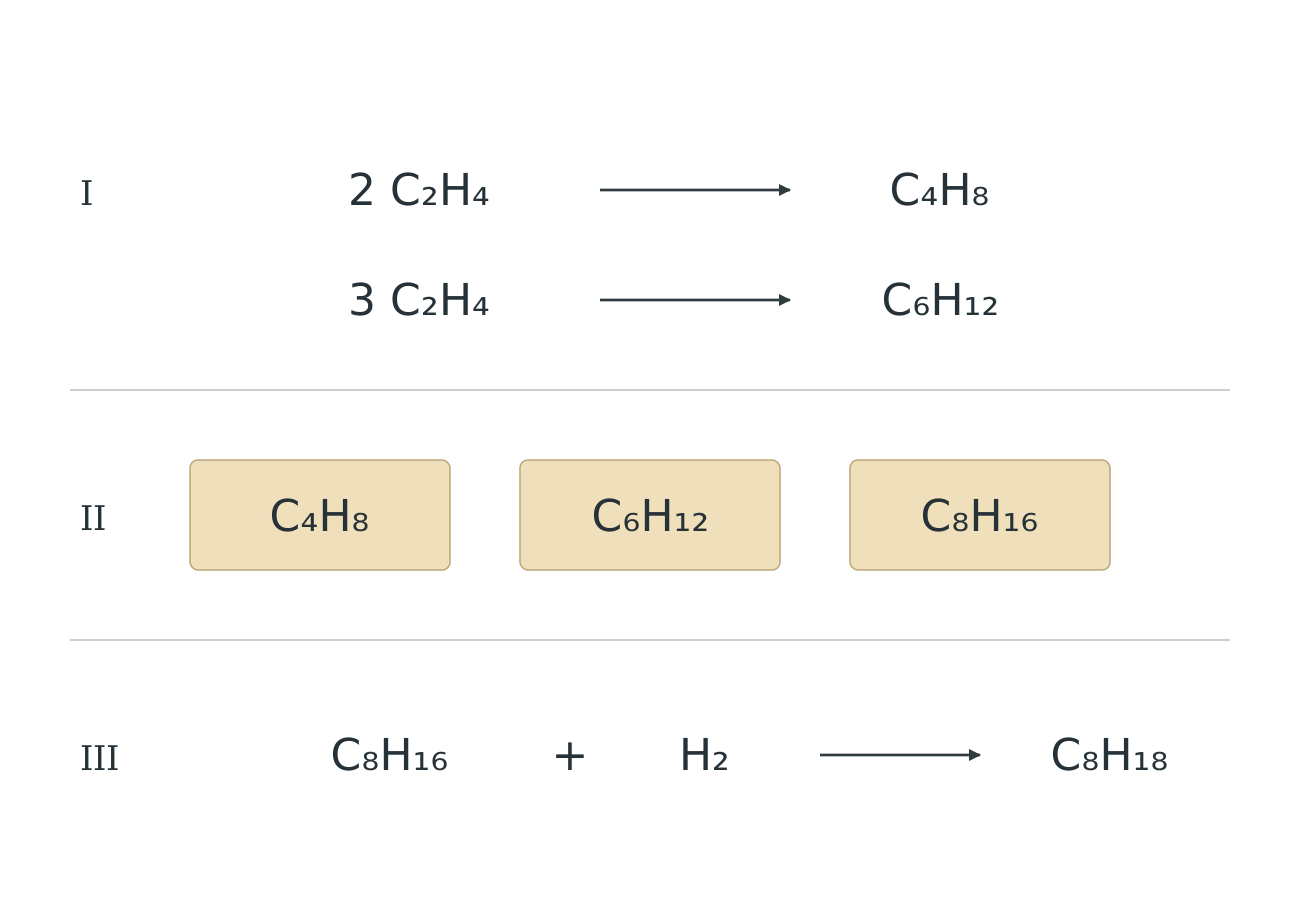
- I — модельное присоединение этилена: образование димера и тримера.
- II — отдельные варианты размеров C₄/C₆/C₈, а не одновременные продукты первой строки.
- III — возможное последующее гидрирование продукта C₈ с добавлением H₂.
- Светло-охристые прямоугольники в панели II только группируют формулы; одинаковый размер рамок не задаёт выход или долю продукта.
- Стрелки в панелях I и III показывают направление суммарных превращений. Тонкие горизонтальные линии разделяют панели, а не обозначают потоки.
Где процесс уже используется
В бюллетене Axens Polynaphtha/Selectopol исходными потоками названы C₃/C₄-фракции каталитического крекинга с псевдоожиженным катализатором (FCC), парового крекинга и коксования; целевыми являются более тяжёлые олефины C₆+. Компания описывает настройку продуктового распределения от бензинового направления до 70% средних дистиллятов. Это характеристика предлагаемой технологии, а не измеренный материальный баланс конкретной установки; массовый или объёмный базис этой доли на открытой странице не указан. Продукты названы компонентами смешения. Бюллетень Axens.
В отдельной публикации 2016 года David Schwalje, Axens North America, описывал Polynaphtha/Polyfuel с регенерируемым твёрдым катализатором в неподвижном слое, типичный бензиновый blendstock около 98 RON и 20 действующих установок на тот момент. Это датированное свидетельство промышленного применения; число установок здесь не выдано за актуальный реестр 2026 года. Рабочие температуру, давление и расход сырья эта публикация не раскрывает. Axens, PTQ Q4 2016.
Что должно быть известно о питании
Название «пиролизное масло» не является спецификацией. Для олигомеризации важны индивидуальные олефины, их число углеродных атомов, положение двойных связей, парафиновое разбавление и примеси. Анализ желательно привязывать к конкретной партии и месту отбора: весь конденсат, отделённая от воска жидкость и узкая перегнанная фракция являются разным сырьём.
Практическое описание питания включает:
- Газ: состав C₂–C₅ по отдельным соединениям, H₂/CO/CO₂ и инертные компоненты, влагу, сернистые соединения, кислородсодержащие примеси и унесённые капли.
- Жидкость: кривую кипения, доли олефинов/парафинов/ароматики, диены, воду, серу, азот, галогены, металлы, взвесь и тяжёлый остаток.
- Подготовку: какие фазы и фракции действительно отделены; что удалено очисткой и что осталось перед катализатором.
Это перечень для характеристики сырья, а не единая нормативная спецификация. Допуски к воде и другим примесям зависят от каталитической системы. Фильтрация убирает твёрдую фазу, но сама по себе не доказывает удаление растворённых соединений. Глубокое гидрирование перед олигомеризацией может израсходовать именно те двойные связи, ради которых выбран процесс; селективную подготовку и окончательное насыщение продукта следует различать.
Проверенный режим: пропилен и влияние катализатора
Chang и Rodewald, Mobil Oil, в патенте US5057640A (1991) сравнили цеолит HZSM-5 и его кремнезём-модифицированный вариант: пропилен, неподвижный слой, 2,00 г катализатора, 200 °C, 600 psig, WHSV 0,25 либо 0,125 ч⁻¹ по пропилену. Здесь WHSV — массовый расход питания, делённый на массу катализатора. 600 psig соответствуют 4,137 МПа избыточного давления; при условном атмосферном 0,101325 МПа это 4,238 МПа абсолютного.
Горячие поверхности и нагретое оборудование.
При WHSV 0,25 ч⁻¹ распределение продукта HZSM-5 составляло 13/25/35/27 масс.%, а модифицированного катализатора 31/39/24/6 масс.% по четырём фракциям: бензиновая, 330–480 °F, 480–650 °F и >650 °F. Последняя граница равна 343,3 °C. Это распределение продукта, не доказательство выхода сертифицированного топлива на исходное сырьё. Численной конверсии пропилена и длительности опыта таблица не даёт.
При уменьшении WHSV вдвое тяжёлая доля выросла с 27 до 38% и с 6 до 11% соответственно. Уменьшение подачи на единицу массы катализатора изменило глубину укрупнения; одинаковая температура не обеспечила одинаковую селективность. Колонка «ultimate yield» предполагает возврат бензиновой фракции и не является однопроходным выходом. Широкие пределы патентных claims здесь не используются как испытанный диапазон. Examples и таблица US5057640A.
Как условия связаны с выходом и качеством
Я оцениваю не отдельный параметр, а сочетание состава питания, катализатора, температуры, давления, нагрузки и времени работы. Сравнение опытов выше даёт несколько разных вопросов:
- Какая часть олефинов исчезла из сырья и какая часть углерода попала в целевую фракцию? Конверсия не заменяет селективность.
- Где проходит верхняя граница продукта? Тяжёлая фракция может быть потерей для бензинового направления и целевым потоком для базового масла.
- Как изменились ветвление, ненасыщенность и ароматичность? Укрупнение цепи само по себе не гарантирует требуемые холодные свойства, стабильность или воспламеняемость.
- Сохранён ли одинаковый возраст катализатора? Последовательное повышение температуры на стареющем слое не является чистым опытом влияния одной температуры.
- Сравниваются ли одинаковые границы процесса? Отделение газа, извлечение узкой фракции, гидрирование и потери при очистке могут сильнее изменить конечный выход, чем несколько процентов реакторной конверсии.
Фазовое состояние может менять и накопление веществ на катализаторе. В описанной Лебедевым промышленной кислотной олигомеризации C₃/C₄-фракций газов крекинга на твёрдом фосфорнокислотном катализаторе при низком давлении на его поверхности постепенно сорбируются высшие продукты полимеризации и осмоления. При повышении давления часть продуктов конденсируется и уносит дезактивирующие соединения в жидкую фазу. Автор связывает этот перенос с длительной работой катализатора без регенерации. [LB01] Важно, что такие вещества переходят в жидкость, а не исчезают из системы: состав жидкой ветви по-прежнему требует оценки. Этот пример относится к указанной каталитической системе; он не подтверждает очистку произвольного вторичного сырья или устранение всех причин дезактивации.
Для непрерывной схемы WHSV определяют как массовую подачу оговорённого сырья, делённую на массу оговорённого катализатора. Требуется уточнить, включены ли разбавитель и рецикл, а также относится ли масса к чистому активному материалу или всей загрузке. В периодическом опыте время и отношение катализатор/сырьё не следует переименовывать в WHSV.
Вторичный газ: разбавление и сбор продукта
Halmenschlager, Brar, Apan и de Klerk, University of Alberta (2016), испытали на коммерческом H-ZSM-5 модель хвостового газа Фишера–Тропша с CH₄, H₂, CO, этиленом и пропиленом; водяной пар в модель не включали. В опыте 3 при 237–240 °C, 3 МПа изб. и опубликованном WHSV 1,5 ч⁻¹ суммарная конверсия олефинов составила 86 ± 5 масс.%. Точное определение числителя WHSV в методике не раскрыто, поэтому этот показатель не пересчитан в расход.
Для этого опыта авторы получили 69 об.% нафты и 31 об.% материала выше 175 °C на весь C₅+ продукт с поправкой на плотность. При этом лишь 54 масс.% распределённого продукта собиралось жидкостью: заметная часть C₅–C₆ оставалась в газе после охлаждения. Доля собранной жидкости и выход C₅+ здесь различаются. За кампанию до 240 часов выявлена дезактивация; повторение близких исходных условий дало меньшую конверсию. Это лабораторное исследование модельной смеси, а не испытание сырого газа пиролиза отходов. Статья, §2.2–3.5, таблицы 1, 4 и 6.
В работе Bassane, Hirani и de Klerk (University of Alberta, опубликована 17.03.2026) использовали уже хвостовой газ после разделения реальных продуктов синтеза Фишера–Тропша. На H-ZSM-5 при 240 °C и указанном авторами давлении 2,5 МПа достигнута конверсия C₂–C₅-алкенов ≥95%; около 67% продукта попадало в керосиновый диапазон. Однако селективность по ароматике оказалась почти 50%. Авторы исследовали влияние карбонильных соединений, но окончательную причину столь высокой ароматизации не установили. В доступной аннотации отсутствуют базис давления, WHSV и массовый/объёмный базис указанных продуктовых долей. Без этих данных я не пересчитываю давление и не приписываю продуктовым долям отсутствующий базис. Кейс показывает, почему результат на чистой модельной смеси не переносится автоматически на технологический газ. Первичная публикация, аннотация.
Пиролизные жидкости пластика: два прямых опыта
Постпотребительский HDPE и тяжёлые олигомеры
Van Waeyenberg и коллеги, KU Leuven (2026), исследовали жидкость пиролиза постпотребительского полиэтилена высокой плотности (HDPE), предоставленного Indaver. После отделения воска применили цеолит MCM-22: 225 °C, 5 ч, 10 масс.% катализатора, периодический реактор 10 мл. Давление олигомеризации в методике не приведено; WHSV для периодического опыта неприменим.
Авторы сообщают выход ≥C₂₀ после опыта 49,2 ± 2,6 масс.% на поданную пиролизную жидкость отходов, против примерно 65% для первичного HDPE. Исходная жидкость уже содержала C₂₀–C₂₅; вычитание этой доли не раскрыто, поэтому показатель не назван нетто-приростом. Это также не выход от пластика. Их расчётный баланс даёт 18,7 г ≥C₂₀-олигомеризата на 100 г постпотребительского HDPE при идеальных разделениях; фактические потери разделения не определены. При повторном использовании катализатора показатель снижался до 28,9%, после регенерации восстанавливался до 39,9%. Гидрирование и перегонка были отдельными стадиями. Укрупнение загрузки до 180 г выполнено на пиролизате первичного HDPE. Исследование относится к лабораторному получению базового масла. Полный текст, §2.3, §4.2.3, рисунки 4–5.
Упаковка LDPE/HDPE и полиальфаолефиновое масло
Kulas и коллеги, Michigan Technological University (2026), использовали упаковку армейских рационов MRE из полиэтилена низкой и высокой плотности (LDPE/HDPE), полученную от Idaho National Laboratory. Из пиролизата выделяли C₁₀–C₁₂-фракцию с олефинами, диенами и парафинами. Её олигомеризовали с 3 масс.% AlCl₃ при 80 °C, 1–3 ч, в периодическом реакторе; экспериментальное давление не указано.
За 3 ч конверсия алкенов составила 91,1 ± 4,8%, диенов 95,5 ± 4,8%. Выход выделенного полиальфаолефинового продукта PAO указан как 76,7 ± 3,1% при переработке C₁₀–C₁₂-фракции. Авторы связывают разницу с конверсией с инертными парафинами и потерями фильтрации/перегонки; явная формула выхода не приведена. Для всей цепочки авторы приводят 2,9 масс.% PAO от пластика; этот показатель использован и в расчёте экономики, а не представлен как выпуск действующего крупного производства. Это лабораторная проверка концепции, дополненная расчётной моделью крупного производства. Значения 1 бар и неподвижный слой относятся к модели, а не к проведённому опыту. Полный текст, §2.4, §3.2 и таблица 1.
Биомассовое масло через выделенные лёгкие олефины
Yuan и коллеги, University of Science & Technology of China, в статье 2013/2014 годов исследовали цепочку bio-oil → лёгкие олефины на HZSM-5 → более тяжёлые олефины на катализаторе LTGO. Аннотация сообщает максимальную селективность по C₅+ 85,4 C-мол.% и производительность 326,7 г/(кг катализатора·ч). Вторая величина имеет размерность скорости образования продукта, а не массового процента выхода от биомассы. Подписи дополнительных таблиц прямо указывают на газовую смесь лёгких олефинов, полученную из bio-oil.
Это положительный исследовательский пример последующего укрупнения биогенных олефинов. В открытой части статьи не раскрыты достаточные сведения о давлении, нагрузке и подготовке газовой смеси перед LTGO; полный режим олигомеризации здесь не восстановлен. Температуру и WHSV первой стадии крекинга нельзя переносить на вторую. Первичная публикация, аннотация и подписи приложений.
Вторичный углерод и биомасса через этанол
PNNL и LanzaTech 02.10.2018 сообщили о цепочке «отходящий газ металлургического предприятия → ферментационный этанол → синтетический парафиновый керосин из спирта (ATJ-SPK)». На площадке Freedom Pines в Джорджии получили 4000 американских галлонов ATJ-SPK; сообщение связывало этот материал с перелётом Virgin Atlantic. Это конкретный демонстрационный результат переработки вторичного углерода через промежуточный спирт. Температуру, давление, нагрузку олигомеризации и выход на исходный газ пресс-релиз не раскрывает. Сообщение PNNL/LanzaTech.
В публикации LanzaJet/IAG от 15.01.2025 маршрут раскрыт как дегидратация этанола до этилена, олигомеризация, гидрирование и фракционирование. Следовательно, непосредственное питание олигомеризации здесь представляет собой подготовленный этилен. Для Freedom Pines в этой статье названы этанол из сахарного тростника и кукурузы. Биогенное происхождение такого спирта не делает процесс прямой переработкой биомассового пиролизного масла. Описание ATJ, LanzaJet/IAG.
В сообщении от 15.10.2026 LanzaJet подтвердил, что Freedom Pines Fuels уже произвёл авиационное топливо категории SAF (sustainable aviation fuel) и возобновляемое дизельное топливо требуемого качества; новый капитал предназначен для наращивания производства. Указанные 10 млн галлонов/год являются производственной мощностью, а не опубликованной устойчивой годовой выработкой. Компания описывает возможность снабжения этанолом разного происхождения, включая вторичный углерод; сообщение не устанавливает, что весь ранее выпущенный продукт получен исключительно из отходов. Обозначение SAF относится к происхождению и цепочке получения, а не к стабильности при хранении. Статус проекта на 15.10.2026.
Где подтверждённого отдельного узла пока не найдено
В проверенных открытых источниках я не нашёл описания отдельного узла олигомеризации реального газа пиролиза пластика, шин либо смешанных отходов с раскрытым режимом и измеренными продуктами. Для жидкости прямые примеры выше относятся к подготовленным полиэтиленовым пиролизатам; биомассовый маршрут дополнительно включает превращение bio-oil в лёгкие олефины. Это граница проведённого поиска, а не утверждение, что остальные маршруты невозможны.
В исследованиях каталитического пиролиза шин и совместного пиролиза биомассы с полиэтиленом олигомеризация встречается как часть предполагаемой реакционной сети. Общий выход пиролизного масла нельзя переименовывать в выход отдельной стадии олигомеризации. Аналогично, результаты на чистом олефине не доказывают работу на сырой пиролизной смеси, а смесь разных полиэтиленов не тождественна несортированным коммунальным отходам.
Учебный баланс: выход зависит от выбранной границы
Теперь я рассмотрю самостоятельную идеализированную модель 2 C₂H₄ → C₄H₈, условно с единственным изомером 1-бутеном. Это не модель пропиленового опыта и не прогноз жидкого топлива. На входе 2,000 кмоль/ч этилена, заданная конверсия 90%, других реакций и накопления нет.
Превращается 1,800 кмоль/ч этилена, получается 0,900 кмоль/ч бутена и остаётся 0,200 кмоль/ч этилена. При округлённых молярных массах 28 и 56 кг/кмоль вход равен 56,0 кг/ч; выход составляет 50,4 + 5,6 = 56,0 кг/ч. Массовый выход димера на свежий этилен равен 90%, а его селективность на превращённое сырьё в этой модели составляет 100%. Молярный расход уменьшается до 1,100 кмоль/ч, хотя масса сохраняется.
Если отдельно полностью насытить полученный бутен до бутана, стехиометрически потребуется 0,900 кмоль/ч H₂, или 1,8 кг/ч при округлённой молярной массе 2. Полученная масса насыщенного продукта увеличится до 52,2 кг/ч за счёт внешнего водорода. Это не норма циркуляции H₂: расход на другие реакции, потери и остаток в газе модель не учитывает.
Для условной цепочки из 100 кг отходов, 60% выхода подготовленного промежуточного сырья, 80% выхода целевой фракции из него и 95% извлечения получим 100 × 0,60 × 0,80 × 0,95 = 45,6 кг выделенного продукта. Все три процента заданы для объяснения базы расчёта и не взяты из кейсов. Рециклы внутри выбранной границы не прибавляют к свежей подаче; газовую продувку, тяжёлый вывод и накопление учитывают отдельно.
Тепловой эффект и границы простого расчёта
Для той же условной газофазной димеризации при 298,15 К я возьму табличные энтальпии образования: этилен 52,4 кДж/моль, 1-бутен −0,63 кДж/моль. Тогда ΔH° = −0,63 − 2 × 52,4 = −105,43 кДж на моль бутена. При образовании 0,900 кмоль/ч выделяется 94,887 МДж/ч, или 26,36 кВт. Использованы конкретные строки NIST: этилен и NIST: 1-бутен.
Это стандартный эффект заданной реакции, не нагрузка холодильника реальной установки. Для неё нужны энтальпии фактической смеси при рабочей температуре и давлении, фазовые переходы, побочные реакции и отдельный эффект последующего гидрирования. Отвод тепла, распределение потока и температурный профиль слоя входят в проверку процесса наряду с химической конверсией. Поэтому адиабатическую температуру я не вычисляю: одной произвольно выбранной постоянной теплоёмкости для этого недостаточно.
Что проверяют в продукте и побочных потоках
После реактора учитывают непревращённые олефины, парафиновый разбавитель и прочий газ; целевую фракцию; более тяжёлые олигомеры; удержанные органические вещества и отложения на катализаторе; потери разделения. Для гомогенной каталитической системы появляется также задача удаления каталитических остатков. Массовый баланс нужен по всей цепочке, включая подготовку и доводку, а не только по бутылке собранной жидкости.
Нецелевую фракцию иногда можно направить на отдельное превращение, но при этом меняется и химический тип продукта. Лебедев описывает такую модификацию одностадийной алюминийорганической олигомеризации этилена. Сначала изомеризация переносит двойную связь с конца внутрь цепи; затем диспропорционирование перераспределяет углеводородные фрагменты между молекулами. В одном варианте тяжёлую изомеризованную фракцию превращают с этиленом и получают дополнительные α-олефины, то есть олефины с концевой двойной связью. В другом совместно перерабатывают лёгкую и тяжёлую изомеризованные фракции. Оба варианта нацелены на C₁₀–C₁₈, но во втором часть линейных продуктов имеет внутреннюю двойную связь: одинаковое число атомов углерода не делает эти продукты взаимозаменяемыми. [LB02]
Во втором варианте исходные α-олефины нужной фракции отбирают отдельно, а её лёгких и тяжёлых соседей направляют на изомеризацию и диспропорционирование с промежуточной очисткой от катализаторов. После нового разделения целевые внутренние олефины выводят; нецелевые лёгкую и тяжёлую фракции возвращают на диспропорционирование. Этот возврат не охватывает всё: в обоих разделениях остаются высококипящие кубовые отходы. Внутренние олефины автор считает полезными, в частности, для тех поверхностно-активных веществ, при синтезе которых положение двойной связи всё равно меняется. Ценность такого потока определяется следующим превращением; описанный маршрут собственных технологических фракций не подтверждает переработку произвольного пиролизата. [LB02]
Для бензинового компонента существенны измеренные RON/MON, испаряемость, конец кипения, олефины, смолы, стабильность и загрязнения. Для среднедистиллятного направления нужны воспламеняемость, температура вспышки, холодные свойства, вязкость, стабильность и состав. Для базового масла оценивают, среди прочего, вязкость, её температурную зависимость, низкотемпературное поведение и остаточную ненасыщенность. Такой набор характеристик описывает назначение испытаний; численные приёмочные пределы зависят от конкретного продукта и рынка.
Для малой производительности я сравниваю три законченные цепочки: использование газа как топлива, выделение и продажу олефинового сырья, получение выделенного жидкого продукта. В последнем случае в себестоимость входят давление, катализатор и его срок службы, теплоотвод, разделение, водород при необходимости и лабораторный контроль. Датированный промышленный кейс подтверждает существование маршрута, но не экономику для произвольного состава отходов.
Практический итог
Для нефтезаводских олефиновых фракций олигомеризация имеет промышленную историю. Для вторичных материалов есть прямые экспериментальные маршруты из подготовленных продуктов пиролиза полиэтилена, а также отдельные цепочки через спирты или синтез-газ. Их результаты необходимо сохранять вместе с подготовкой сырья, базой выхода и назначением продукта.
Полезное описание нового варианта должно содержать анализ входной партии, границы подготовки, режим с указанием базы давления и нагрузки, выходы всех потоков, свойства выделенного продукта и изменение результатов во времени. Если отдельный поток не измерен или база выхода не раскрыта, отмечают именно этот пробел, сохраняя измеренные свойства и выходы остальных продуктов. Полное описание позволяет ответить, сколько продукта нужного качества получено из исходного вторсырья.
Связанные карточки
- Реактор с неподвижным слоем катализатора — связать WHSV, распределение потока и изменение активности слоя с результатом непрерывного опыта.
- Селективное гидрирование: удалить примесь и сохранить целевой продукт — разобрать селективную подготовку олефинового питания и риск потери полезных двойных связей.
- Газ → этанол → углеводородное топливо — проследить место олигомеризации в уже рассмотренной цепочке через этанол, гидрирование и выделение топливного компонента.
Источники и материалы
Источники и материалы
Исходная проверка источников: 16.10.2026. Патент 3 открыт повторно; для механистического объяснения использован источник 14. Для остальных источников сохранены ранее установленные ограничения доступа и результаты. Патентные опыты, исследования и сообщения участников проектов обозначены отдельно. Приведённые режимы относятся к указанным опытам; безопасный рабочий диапазон конкретной установки из них не выводится.
Axens. Polynaphtha & Selectopol, Commercial Bulletin. Открытая аннотация бюллетеня.
D. Schwalje, Axens. Demand for our diesel has dipped…. PTQ Q4, 2016.
C. D. Chang, P. G. Rodewald. US5057640A. Mobil Oil, 1991; Examples.
C. M. Halmenschlager et al. Oligomerization of Fischer–Tropsch Tail Gas over H-ZSM-5. I&EC Research, 2016; таблицы 1, 4, 6.
J. F. P. Bassane et al. Fischer–Tropsch tail gas oligomerization to synthetic kerosene…. CJCE, 17.03.2026; открыта аннотация.
Van Waeyenberg et al. Lubricant Base Oils From Polyethylene via Pyrolysis and Catalytic Upgrading. ChemSusChem, 26.08.2026; полный текст PMC.
Kulas et al. Upcycling Polyethylene Pyrolysis Oil Into Group IV Base Oil Lubricants. ChemSusChem, 31.07.2026; полный текст PMC.
PNNL/LanzaTech. PNNL and LanzaTech Team to Make New Jet Fuel. 02.10.2018.
NIST SRD69: Ethylene. Gas phase thermochemistry, строка Manion, 2002.
NIST SRD69: 1-Butene. Gas phase thermochemistry, строка Prosen et al., 1951.
LanzaJet/IAG. Next-Generation SAF. 15.01.2025.
LanzaJet. Financing to Scale SAF Production. 15.10.2026.
Y. Yuan et al. Directional synthesis of liquid higher olefins through catalytic transformation of bio-oil. JCTB, 2013/2014; открыта аннотация.
E. Koninckx et al. Catalytic Conversion of Alkenes on Acidic Zeolites: Automated Generation of Reaction Mechanisms and Lumping Technique, ACS Engineering Au 2 (2022), 257–271. Прочитан §2.4 открытой издательской версии в White Rose Research Online. Версия PMC при проверке была недоступна. Все версии статьи считаются одним источником. Работа обосновывает сеть кислотного катализа; её модель не является паспортом промышленного топлива.
[LB01] Лебедев Н. Н. Химия и технология основного органического и нефтехимического синтеза: Учебник для вузов. 4-е изд., перераб. и доп. М.: Химия, 1988. 592 с.: ил. ISBN 5-7245-0008-6. Печатная с. 55 / PDF 57, раздел «Кислотная олигомеризация олефинов», подраздел «Технология процесса», абзац о давлении и конденсации продуктов; контекст: печатные с. 53–56 / PDF 55–58. Использована связь частичной конденсации с переносом дезактивирующих соединений в жидкую фазу для описанного промышленного фосфорнокислотного процесса.
[LB02] Лебедев Н. Н. Химия и технология основного органического и нефтехимического синтеза: Учебник для вузов. 4-е изд., перераб. и доп. М.: Химия, 1988. 592 с.: ил. ISBN 5-7245-0008-6. Печатные с. 301–302 / PDF 303–304; контекст: печатная с. 300 / PDF 302. Два варианта дополнительного превращения нецелевых фракций одностадийной олигомеризации этилена, соответствующие формулы и рис. 88 второго варианта. Использованы качественный маршрут, различие α- и внутренних олефинов и наличие кубовых отходов. Процентные выходы с неуказанной базой и рабочие режимы не перенесены. Этот алюминийорганический этиленовый процесс рассматривается отдельно от кислотной C₃/C₄-олигомеризации в источнике [LB01].