
Что означает распиливание
Под распиливанием в этой главе я понимаю придание отверстию требуемого контура напильником, а не разрезание заготовки ножовкой. Из круглого исходного отверстия получают, например, квадратную или треугольную пройму. Профиль напильника выбирают по доступу к сторонам и углам, но само название инструмента не гарантирует форму готового отверстия.
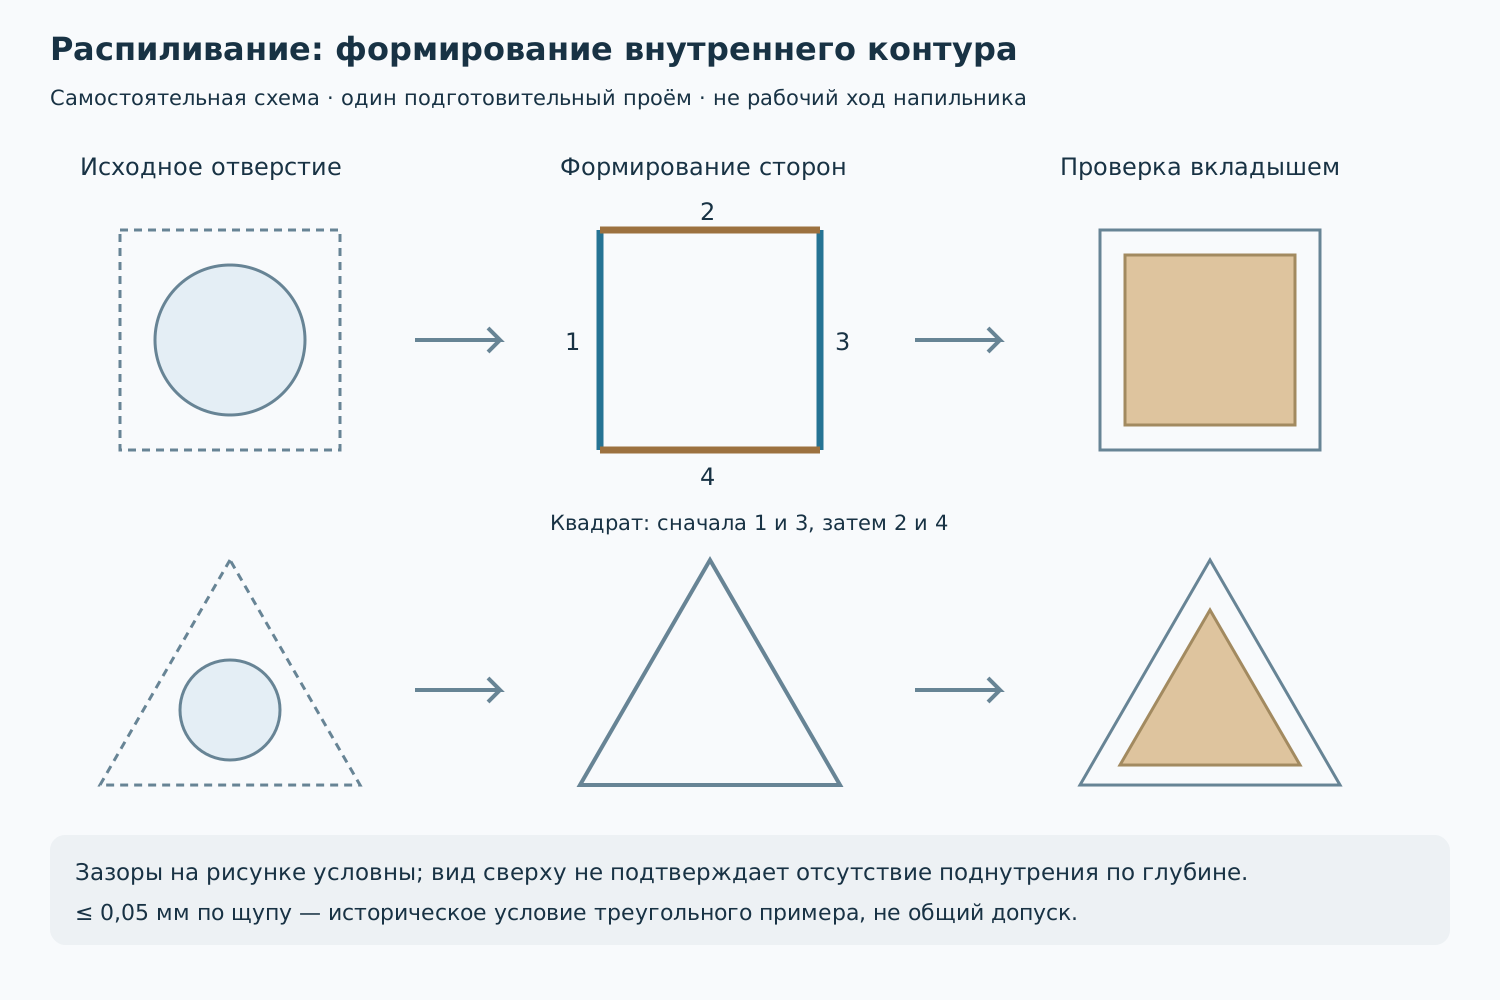
Как получают исходную пройму
Подготовительное сверление я отделяю от последующего формирования контура. Для небольшой проймы источник описывает одно отверстие, для большой — два либо несколько с удалением перемычек, чтобы уменьшить объём опиливания. Слишком широкие перемычки трудно удалять; чрезмерно близкое расположение отверстий ограничено словами «во избежание спаривания», которое автор связывает с возможной поломкой сверла. Я сохраняю эту формулировку, не придумывая минимального расстояния или универсального шага.
Квадратное отверстие
В рис. 334 я рассматриваю конкретный пример заготовки воротка: круглое отверстие расположено внутри размеченного квадрата, затем формируют углы и стороны. Исторический порядок сторон — сначала 1 и 3, затем 2 и 4. Итог проверяют квадратной головкой метчика: она должна входить легко, но плотно. Это изготовление сопряжения воротка №500, а не новая разновидность воротка или квадратного напильника №351.
Треугольный контур и проверка вкладышем
По рис. 335 я различаю разметку треугольника, исходное круглое отверстие, обработку сторон и проверку вкладышем. Прямолинейность сторон и отсутствие поднутрения важны не только у входа, но и по глубине. Вкладыш должен входить свободно и плотно, без перекоса. Зазор не более 0,05 мм при проверке щупом Макиенко относит к сторонам именно этого треугольного учебного примера; я не назначаю его общим допуском фасонных отверстий. Вкладыш здесь — ответная проверяемая деталь, не автоматически аттестованный калибр.
Пределы учебного примера
Выбор контроля я связываю с требованиями к сопряжению: внешне плотная посадка не заменяет заданных размерных условий. Круглый, полукруглый или трёхгранный напильник обеспечивает свой доступ к поверхности; конечный контур получают обработкой и проверкой, а не одним названием инструмента. Моя плоская схема показывает переходы формирования контура, но не подтверждает геометрию отверстия по глубине.
Связи
349. Слесарные напильники: устройство и семейства насечки
351. Квадратный напильник для пазов и внутренних углов
403. Трёхгранный напильник: грани и внутренние углы
500. Нерегулируемый вороток с квадратными отверстиями
Сопряжение фасонных деталей
Пригонка и припасовка проймы и вкладыша
Источники и материалы
Источники и литература
Н. И. Макиенко. Общий курс слесарного дела. 3-е изд., 1989. §81. Печатные страницы 283, 284; PDF 280, 281; рис. 334, 335.
Новая самостоятельная SVG не воспроизводит исходный книжный рисунок. Публикация, импорт и авторское утверждение не выполнялись.