
Начну с различия двух путей. Каталитическая депарафинизация уменьшает вклад длинных нормальных парафиновых молекул в воскообразование двумя химически разными способами. Можно расщепить цепь на более короткие молекулы; тогда часть материала уйдёт в более лёгкие продукты. Можно перестроить скелет, сохранив число атомов углерода, но создав разветвления. CD2, CD3
Каталитическая депарафинизация нужна, когда парафинистая жидкость при охлаждении начинает образовывать воск и перестаёт удовлетворять требованиям к топливу или маслу. Воск здесь — не обязательно отдельный кусок, попавший в аппарат: при высокой температуре его будущие компоненты могут находиться в жидкой смеси. По мере охлаждения часть молекул образует кристаллы. Поэтому задача заключается в изменении тех компонентов, которые ограничивают поведение продукта на холоде. CD3, CD5
Длинную нормальную парафиновую молекулу удобно представить как неразветвлённую углеродную цепь. При перестройке скелета стремятся сохранить материал в нужной жидкой фракции. Смысл перестройки в том, что меняются форма молекул и их способность совместно образовывать восковую фазу. Однако слово «изомеризация» не означает, что любую разветвлённую смесь можно заранее признать пригодной на морозе: нужны свойства конкретного выделенного продукта. CD2, CD3
В классической двухфункциональной схеме металлические участки катализатора выполняют дегидрирование (отщепление водорода) и гидрирование (его присоединение), а кислотные участки обеспечивают перегруппировку углеродного скелета и конкурирующий крекинг. Сначала из алкана образуется ненасыщенный промежуточный продукт. На кислотной поверхности он проходит превращения через связанные с ней карбкатионные промежуточные состояния; после перегруппировки и обратного гидрирования получается разветвлённый алкан. Разрыв C–C на этом пути даёт более короткие молекулы. Это упрощённая схема функций поверхности, а не последовательность операций запуска реактора. CD12
Здесь я отдельно отмечу важный результат для баланса. Изомер исходного алкана имеет ту же молекулярную формулу: при одной идеальной перегруппировке суммарное число атомов H не меняется. Нетто-расход H₂ такой реакции равен нулю, хотя промежуточные стадии обмениваются водородом. Из этого нельзя заключить, что реальный процесс обходится без водородного газа. Газовый контур и подпитка обслуживают фактическую сеть реакций и внешние потери, а крекинг с насыщением продуктов уже может иметь ненулевое химическое потребление H₂. Ниже эти различия видны в отдельном стехиометрическом примере.
На входе обычно рассматривают подготовленную парафинистую фракцию или восковый поток с известными примесями; в приведённых опытах вместе с сырьём участвует водород. После превращения и разделения получают целевой масляный компонент либо дистиллят, а также газовые и более лёгкие продукты в зависящих от процесса количествах. Температура меняет скорости перестройки и расщепления, а доступность H₂ влияет на связанные стадии дегидрирования и обратного насыщения. Давление рассматривают вместе с мольной долей водорода: их произведение, если давление абсолютное, даёт парциальное давление H₂ в газе. Эта величина ещё не показывает, сколько водорода дошло до каталитической поверхности. Поэтому температура, газовая среда и контакт с выбранной каталитической системой могут менять как исчезновение исходных цепей, так и распределение продуктов. Результат оценивают двумя связанными величинами: достигнутым холодным свойством и сохранённым выходом нужной фракции. Наблюдаемые условия конкретного опыта приведены ниже вместе с его сырьём и измерениями.
Модельная молекула помогает увидеть реакционные пути. Промышленная фракция содержит распределение длин цепей, разветвлений и других соединений: её кристаллизацию нельзя вывести из одного процента превращения чистого н-гексадекана. Равным образом масса всей жидкости после реактора ещё не равна массе нужного масла. Эти различия связывают молекулярное объяснение с реальным результатом депарафинизации.
Для дизельного направления ExxonMobil описывает MIDW как преимущественную изомеризацию парафинов вместо их крекинга; для масляных базовых компонентов Chevron Lummus Global связывает ISODEWAXING с сохранением парафинового материала в полезном продукте. Это первичные описания технологической идеи. Их сравнительные преимущества зависят от конкретного сырья и схемы, поэтому рекламируемые выходы нельзя переносить на произвольную смесь. CD1, CD2
Здесь я разберу выбор пути и проверку результата. Общая химия расщепления, фракционная конверсия и рецикл разобраны в карточке Гидрокрекинг: конверсия тяжёлого сырья и цена водорода, а водородный контур, теплообмен и совместимость аппарата с задачей — в карточке Режим гидропроцесса и границы совместимости аппарата.
Три способа изменить судьбу воскообразующего материала
Селективный крекинг парафинов. Длинные цепи расщепляются на более короткие углеводороды; часть материала уходит из целевого тяжёлого диапазона. В историческом описании Chevron этот путь включает превращение н-парафинов и воскообразующих боковых цепей других молекул. Следовательно, «парафин» здесь не обязательно означает только выделенный чистый н-алкан. Слово «селективный» означает предпочтение определённых превращений, а не отсутствие побочных продуктов. CD3
Гидроизомеризация. Предпочтительное превращение сохраняет число атомов углерода в молекуле, меняя разветвлённость её углеродного скелета. Для условного н-C₁₆ это образование изо-C₁₆, а не сохранение прежнего строения цепи. Гидрирующая и кислотная функции катализатора обеспечивают связанную последовательность превращений. Одновременно возможен крекинг, в том числе уже разветвлённых промежуточных продуктов. Поэтому изомеризующая депарафинизация — направленность процесса, а не гарантия полного отсутствия потерь в лёгкие фракции. Связь изомеризации, крекинга и распределения продуктов показана в исследовании восков Фишера — Тропша. CD4
Растворительная депарафинизация. Восковая фаза выделяется при охлаждении и отделяется физически. Углеродный скелет удаляемых молекул для этого перестраивать не требуется. Получают депарафинированное масло и восковый поток; отдельно учитывают возврат растворителя и унос масла с воском. Подробности разделения вынесены в карточку Депарафинизация растворителями. CD3
У этих вариантов разная судьба углерода: он остаётся в целевой жидкости, переходит в более лёгкие продукты либо выводится с воском. Поэтому снижение выхода масла не равнозначно уничтожению полезного материала. Воск и лёгкие фракции могут быть сопутствующими продуктами. Экономическое сравнение должно учитывать их качество и назначение, а не присваивать им нулевую ценность заранее.
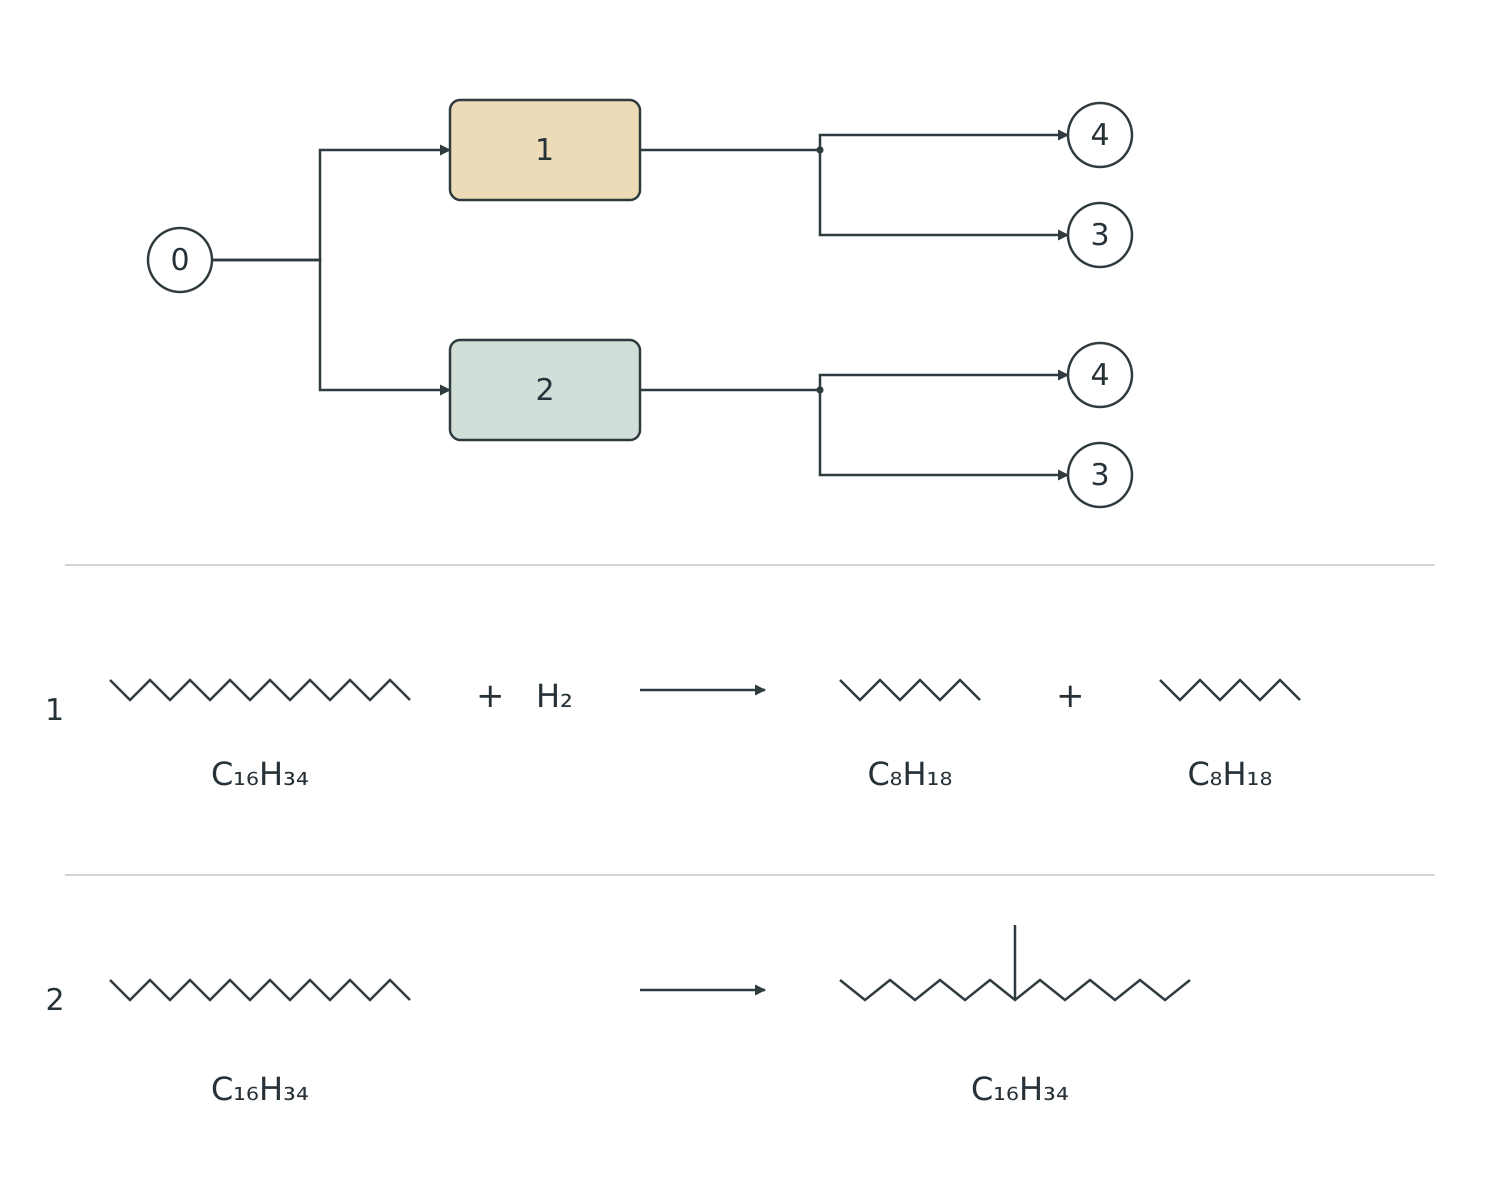
0 — общее подготовленное питание; 1 — селективный крекинг; 2 — гидроизомеризация. Ветви альтернативные, не последовательные. 3 — лёгкие продукты; 4 — целевая фракция; побочный лёгкий поток показан у обеих ветвей. Охристый и серо-зелёный прямоугольники обозначают варианты превращения, кружки — потоки, не конструкцию аппаратов. Толщина стрелок и размеры блоков не задают выходы.
Внизу — отдельные суммарные примеры: C₁₆H₃₄ + H₂ → C₈H₁₈ + C₈H₁₈ и перестройка C₁₆H₃₄ без изменения общей формулы. Каждый конец и излом ломаной — атом углерода; водород при скелетах не показан. В разветвлённой модели 15 атомов главной цепи и один в боковом ответвлении; оно не означает отвод продукта. Отсутствие H₂ в суммарном уравнении идеальной перегруппировки не означает отсутствия водородного контура реального процесса. Разделительные линии отделяют схему потоков от молекулярных примеров. Это не механизм, распределение реальных продуктов или гарантия низкотемпературных свойств.
Низкотемпературный результат: три разных вопроса
Слово «морозостойкость» скрывает разные измерения. В задании необходимо назвать показатель, метод, требуемый предел и состояние образца: готовая фракция, смесь компонентов или продукт с присадкой.
Температура помутнения, cloud point (CP), характеризует появление обнаруживаемых восковых кристаллов при охлаждении; жидкость при этом ещё может сохранять подвижность. В открытой области применения ASTM D2500-23 указаны прозрачность образца в слое 40 мм и CP ниже 49 °C. Это ограничения конкретного метода, а не универсальные границы существования воска. Для непрозрачного сырья нельзя просто назначить визуальное определение по аналогии с прозрачным дизелем. CD4, CD5
Температура застывания (температура потери текучести), pour point (PP), описывает подвижность образца при определённой процедуре охлаждения и наблюдения. Это не температура плавления индивидуального вещества и не самостоятельное доказательство прокачиваемости через любую реальную систему. ASTM D97 охватывает нефтепродукты, отдельно указывает особенности некоторых непрозрачных и тяжёлых образцов; для автоматических методик требует сообщать их собственное обозначение. Поэтому запись «PP по автоматическому D97» без уточнения метода недостаточна. Для масляного компонента PP рассматривают вместе с вязкостью, индексом вязкости и другими требованиями назначения. CD6, CD2
Предельная температура фильтруемости, cold filter plugging point (CFPP), относится к прохождению охлаждённого топлива через стандартизованную фильтрующую систему. Область ASTM D6371-24 — дизельные и бытовые печные дистиллятные топлива, включая содержащие присадки. Сам стандарт ограничивает перенос результата на эксплуатацию: конструкция и расположение фильтра могут менять температуру отказа. CFPP не является универсальным испытанием масляной базы. CD7
Как низкотемпературные свойства соотносятся с назначением дизельной фракции и полным качеством топлива, см. в карточке Нефтяные фракции и товарные топлива.
При сравнении я придерживаюсь простого правила: одинаковое снижение PP не означает одинакового снижения CP или CFPP. Если два образца сравнивались по разным методам или при разной подготовке, сначала проверяют сопоставимость. Для дизеля дополнительно оценивают воспламеняемость и остальные обязательные свойства; для масла — требуемую вязкостную область. Улучшение одного холодного показателя ещё не превращает промежуточную фракцию в готовый товарный продукт.
Почему одной массовой доли н-парафинов мало
Общий анализ «н-парафинов осталось столько-то» объединяет молекулы с разной длиной цепей. Полезно знать распределение по углеродному числу, доли нормальных и разветвлённых соединений, фракционный состав и наличие тяжёлого хвоста. При возможности различают типы разветвления. Одно и то же содержание линейных молекул не описывает ни их распределение, ни среду, в которой они начинают кристаллизоваться.
Наглядный пример даёт работа Knoshaug и соавторов с углеводородным продуктом переработки водорослевых липидов. После стадии гидроизомеризации авторы сообщили снижение CP примерно с 20 до −3,5 °C (последнее значение — после восьми часов работы); для HI-продукта (hydroisomerization, продукта гидроизомеризации) указан метод ASTM D5773. Однако сохранившийся тяжёлый хвост связывали с ограничением дальнейшего улучшения. Значение T90 — температуры 90%-ной точки кривой имитированной разгонки — также оставалось проблемным для рассматриваемой дизельной спецификации. Это результат конкретного продукта, а не число для нефтяного дизеля. Таблица 5 показывает и незамкнутость материального учёта стадии HI: указанное замыкание составляет 69,8%. Поэтому её жидкий выход нельзя принимать за полностью установленную промышленную селективность. CD8
Для реального сырья составляют паспорт: происхождение и предварительная обработка; фракционный и парафиновый профиль; содержание серы, азота, воды и других значимых примесей; исходные холодные показатели; способ отбора и подготовки проб. Присутствие примесей оценивают применительно к выбранной каталитической системе. Например, ExxonMobil отдельно предлагает варианты для разных сред, включая серосодержащие; это исключает универсальное правило о допустимости одного состава для всех катализаторов. CD1
Такой паспорт нужен и для последующего сравнения партий. Если в новой партии изменился тяжёлый хвост, прежний результат на «том же дизеле» уже не подтверждает прежнюю достижимость холодной спецификации. Это основание повторить проверку продукта, а не автоматически усиливать превращение.
Что подтверждает модельный опыт и чего он не устанавливает
В работе Travkina и соавторов исходным веществом служил н-гексадекан. Для каталитического опыта использовали измельчённую фракцию полученных материалов; прочность целых гранул оценивали отдельно. В §2.6 описаны анализ жидких и газовых продуктов; на рисунке 5 отдельно показаны конверсия н-C₁₆, выход изомеров C₁₆ и селективность. Такая постановка помогает отличить активность от полезного превращения. Она также подчёркивает роль доступности каталитических центров и структуры гранулы. CD9
Однако чистый н-C₁₆ не воспроизводит широкое молекулярное распределение, примеси и фазовое поведение промышленной фракции. В рассмотренных результатах нет определения CP, PP или CFPP реального дизеля. Измеренный выход изомеров поэтому нельзя переписать как достигнутую температуру потери текучести. Сравнение гранул также не устанавливает срок промышленной службы: каталитический опыт на модельном веществе и испытание механической прочности отвечают на другие вопросы.
Исследование Neuner и соавторов на воске Фишера — Тропша ближе к многокомпонентной системе, но имеет собственные ограничения. Авторы определяли начало кристаллизации методом DSC (differential scanning calorimetry, дифференциальная сканирующая калориметрия: регистрация теплового эффекта при изменении температуры) с калибровкой; образцы без отчётливого сигнала исключали. Предложенную связь состава бензиновой фракции с холодными свойствами масла они прямо оставили для дальнейшей проверки, включая другие катализаторы. Следовательно, такая корреляция не заменяет стандартное испытание неизвестного продукта. CD4
Неподвижный слой добавляет вопросы распределения фаз, смачивания, диффузии и перепада давления. Они разобраны в карточке Реактор с неподвижным слоем катализатора. Лабораторный результат следует рассматривать как свидетельство поведения исследованной системы, сохраняя границы сырья, аналитики и масштаба.
Реальный вторичный поток: восковый пиролизат сельхозплёнки
Neuner и соавторы исследовали восковый пиролизат использованной сельхозплёнки, преимущественно LDPE, полиэтилена низкой плотности. Подготовка на CoMo/Al₂O₃ включала Hyd. 1 при 280 °C/100 bar и Hyd. 2 при 360 °C/130 bar. Сера снижалась с 726 ± 13 до 270 ± 6 и затем <30 мг/кг; последнее — предел обнаружения. Два прохода выбрали из-за экзотермии и отсутствия охлаждения. Коррозия насоса прерывала работу и мешала оценке серной дезактивации.
Подготовленный пиролизат (PW) подавали в лабораторный неподвижный слой Pt/SAPO-11, платины на силикоалюмофосфатном молекулярном сите: 350, 370, 390 °C, 100 bar, 0,42 мл/мин. База давления не указана. При 350→390 °C жидкий выход на подготовленное питание снижался 92,35→75,10 масс.%, газовый рос 6,73→22,43%. Кинематическая вязкость масляной фракции PWLube при 100 °C уменьшалась 4,61→3,30 мм²/с. CP оценивали DSC, проверенной по двум образцам ASTM D2500; чисел с графика здесь нет.
Из-за меньшей доли тяжёлого остатка выход масла на весь конденсат был ниже, чем на воск Фишера–Тропша. Масла рассматривались как базовые компоненты для доводки, нафта — как потенциальное сырьё парового крекинга. Готовое автомобильное топливо не подтверждено. CD11
Поэтому я сравниваю не только холодное свойство, но и выход целевой фракции, вязкость и побочные потоки — обязательно на одинаковой сырьевой базе.
Этот опыт относится к пластиковому пиролизату. Продукт переработки водорослевых липидов, рассмотренный выше, имеет другое происхождение. Для шинного, биомассового и смешанного пиролизного масла в рассмотренных источниках я не нашёл отдельного опыта депарафинизации с полной связкой исходное сырьё → условия → холодные свойства и выход. Общая гидроочистка таких масел не доказывает необходимости депарафинизации: сначала устанавливают, какая группа компонентов ограничивает требуемое свойство.
Граница процесса: реакция, разделение и образец для испытания
В концептуальной схеме последовательно различают подготовленное питание, каталитическое превращение, отделение газовых и лёгких продуктов, выделение целевой фракции и её контроль. При необходимости предусмотрена последующая доводка других свойств. Chevron Lummus Global отдельно описывает задачи изодепарафинизации и гидрофинишинга в масляной схеме; их результаты не следует приписывать одной стадии. CD10
В балансе я сначала фиксирую, где заканчивается целевой продукт. Общая жидкость после охлаждения может включать материал, который затем уйдёт при стабилизации или фракционировании. Выход этой жидкости и выход заданного масла либо дистиллята — разные величины. Испытывать нужно именно согласованный продукт после предусмотренного разделения, а для смеси с присадкой — дополнительно её окончательный состав.
Тепло, необходимое для подогрева питания, не равно полной энергетической потребности процесса. Реакционные эффекты, газовый поток, фазовые переходы, разделение и рекуперация требуют собственных границ учёта. Универсальная оценка нагревателя не решает выбор между химической и растворительной схемами; соответствующие определения приведены в карточке Режим гидропроцесса и границы совместимости аппарата.
Горячие поверхности и нагретое оборудование.
Конверсия, сохранение углерода и качество продукта
Для индивидуального исходного вещества я определяю конверсию по его исчезновению:
X_n = (ṅ_n,in − ṅ_n,out) / ṅ_n,in.
Здесь ṅ — молярный расход одного и того же н-алкана. Его изомеры в остаток исходного вещества не входят. При этом углерод из исчезнувшего н-алкана может остаться в тяжёлых изомерах либо оказаться в лёгких продуктах.
Чтобы не смешивать эти события, отдельно определим долю углерода исходного модельного н-парафина, ушедшую в лёгкий поток:
L_C,n = ṁ_C,light,from n / ṁ_C,n,in.
Это «потеря» только относительно выбранного целевого диапазона: углерод остаётся в материальном балансе установки. Для реальной смеси его происхождение обычно нельзя установить простым групповым анализом; тогда используют общий углеродный баланс и явно объявленную модель распределения.
Массовый выход выделенной целевой фракции на углеводородное питание:
Y_target = ṁ_target / ṁ_feed.
В этой базе свежий водород не включён в знаменатель, но учитывается в общем материальном балансе. Ни X_n, ни L_C,n, ни Y_target не являются результатом испытания CP, PP или CFPP.
Условный баланс: одна конверсия, три распределения
Для наглядности я возьму 100 кг/ч вымышленного углеводородного питания: 30 кг/ч н-C₁₆H₃₄ и 70 кг/ч условной инертной тяжёлой матрицы. По определению задачи вся матрица, непревращённый н-C₁₆ и все изо-C₁₆ остаются в целевом диапазоне; C₈ в него не входит. Это условная классификация, не лабораторная разгонка и не паспорт дизеля.
Используем округлённые атомные массы C = 12 и H = 1: M(C₁₆H₃₄) = 226, M(C₈H₁₈) = 114, M(H₂) = 2 кг/кмоль. Для всех вариантов задана конверсия н-C₁₆ 80%: превращаются 24 кг/ч, остаются 6 кг/ч. Накопление, кокс и прочие реакции исключены только условиями учебной модели.
А. Предельная изомеризация без крекинга. Все 24 кг/ч превращённого н-C₁₆ дают изо-C₁₆. Выход целевого материала равен 70 + 6 + 24 = 100 кг/ч, то есть Y_target = 100%; L_C,n = 0%. Нетто-расход H₂ на одну только идеальную перегруппировку равен нулю. Это не означает отсутствия водородного контура и расхода водорода в настоящем процессе.
Б. Предельный крекинг превращённой части. Зададим единственную условную реакцию:
C₁₆H₃₄ + H₂ → 2 C₈H₁₈.
На 24 кг/ч исходного парафина расход H₂ составляет 24 × 2/226 = 0,2124 кг/ч; образуется 24 × 228/226 = 24,2124 кг/ч лёгкого продукта. Целевой поток равен 70 + 6 = 76 кг/ч, Y_target = 76%. Баланс: 100 + 0,2124 = 76 + 24,2124 кг/ч.
В исходном н-C₁₆ содержится 30 × 192/226 = 25,4867 кг C/ч. В лёгкий продукт переходит 24 × 192/226 = 20,3894 кг C/ч, поэтому L_C,n = 80%. Это доля углерода именно исходного н-парафина; без состава матрицы нельзя назвать её долей всего углерода питания.
В. Смешанный путь. Из превращённых 24 кг/ч парафина 18 кг/ч дают изо-C₁₆, а 6 кг/ч расщепляются по той же условной реакции. Тогда целевой выход — 94 кг/ч; лёгкий — 6,0531 кг/ч; нетто-расход H₂ — 0,0531 кг/ч. Углерода в лёгком потоке 5,0973 кг C/ч, L_C,n = 20%. Углеродная селективность в сохранённые изомеры относительно превращённого н-C₁₆ равна 18/24 = 75%.
Во всех трёх случаях X_n = 80%, но Y_target составляет 100, 76 и 94%, а L_C,n — 0, 80 и 20%. Только по этим числам нельзя выбрать лучший продукт: неизвестны конкретные изомеры и результаты холодных испытаний. Нельзя приписать варианту А заданный PP или объявить вариант В соответствующим зимнему классу. Нужное доказательство — измерение согласованного образца по подходящему методу.
Как сравнивать варианты без подмены результата
Практическое сравнение я строю при одной спецификации и одинаковых границах фракций. Для каждого варианта нужны:
- измеренные холодные показатели, методы и повторяемость результатов;
- выход выделенной целевой фракции на одной базе;
- распределение газовых, лёгких и восковых сопутствующих потоков;
- замыкание материального и, по возможности, углеродного баланса;
- подтверждённые прочие свойства продукта и сведения об изменении результата во времени;
- потребности в водороде, энергии и разделении, отнесённые к одинаковой границе процесса.
Высокую конверсию при незамкнутом балансе нельзя автоматически назвать высокой селективностью. Расширение границ целевой фракции может увеличить учётный выход без улучшения химии. Перенос тяжёлого хвоста в продукт способен изменить его холодные характеристики; исключение хвоста меняет выход. Эти изменения следует показывать вместе.
Для небольшого потока полезно сравнить доступные альтернативы: иной фракционный отбор, смешение с проверенным компонентом, подтверждённую на этой смеси присадку, физическое отделение воска и внешнюю переработку. Ни смешение, ни присадка заранее не гарантируют одинакового изменения всех холодных показателей. Решение зависит от конечной спецификации и полного выхода полезных продуктов.
В итоге я возвращаюсь к паспорту конкретной смеси и её исходным CP, PP или CFPP — в зависимости от назначения. Без одинаковой продуктовой базы сравнение вариантов теряет смысл: химическое превращение, полезный выход и подтверждённое поведение на холоде остаются тремя разными результатами.
Источники и материалы
Источники и материалы
Исходная проверка источников датирована 16.10.2026. CD2, CD3 и CD11 прочитаны повторно; для CD12 проверен указанный ниже индексированный фрагмент. При повторном обращении полный текст CD4 и CD9 получить не удалось; новых численных выводов из них не добавлено. Коммерческие описания использованы для назначения технологий, оригинальные исследования — только в пределах их сырья и аналитики. Полные платные тексты стандартов не использованы; проверены открытые области применения и пояснения к ним.
CD1. ExxonMobil, Diesel dewaxing (MIDW). Описание и Key benefits, далее Flexible, adaptable applications и Continuous innovation. Прочитана основная технологическая часть страницы; выходы, количества установок и рабочие режимы не перенесены как гарантии.
CD2. Chevron Lummus Global, ISODEWAXING. Первые два абзаца. Назначение изомеризации воска в масляном производстве. Коммерческая таблица сравнительных выходов не использована как универсальный расчёт.
CD3. Lei, Dahlberg, Krishna, All Hydroprocessing Route to High Quality Lubricant Base Oil Manufacture Using Chevron ISODEWAXING Technology, AIChE 2008. PDF, с. 2 и с. 3: физическое выделение воска, крекинговая депарафинизация и переход к изомеризации. Прочитаны эти текстовые фрагменты; исторические классификации и цифры не актуализировались.
CD4. Neuner et al., Energies 2021, 14, 4202, DOI 10.3390/en14144202. §2.2–2.5, §3.3, §4.3 и §5. Прочитаны механизм, метод DSC и пределы корреляции; метод не объявлен эквивалентом стандартного испытания любого масла.
CD5. ASTM D2500-23. Открытые §1.1 и §5.1. Проверены область прозрачных продуктов и ограничения метода; полная процедура не прочитана.
CD6. ASTM D97-17b(2022). Открытые §1.1–1.3 и §5.1. Проверены назначение и разграничение автоматических методик; полная процедура не прочитана.
CD7. ASTM D6371-24. Открытые §5.1–5.2, §1.1–1.3. Проверены область дистиллятных топлив и пределы эксплуатационной интерпретации; полная процедура не прочитана.
CD8. Knoshaug et al., Green Chemistry 2018, 20, 457–468, DOI 10.1039/C7GC02295F. Таблица 5 и соседнее обсуждение, рисунок 10, рисунок 11. Прочитаны аналитическая методика ASTM D5773 и часть Lipid extraction and upgrading to RDBS, включая незамыкание баланса; биотехнологическая часть не служит основанием этой карточки.
CD9. Travkina et al., Nanomaterials 2024, 14(23), 1897, DOI 10.3390/nano14231897. Открытый полный текст, §2.4 и §2.6, рисунок 5 и обсуждение, §3–4. Прочитаны сведения о фракции каталитического образца, методическая часть испытания и текст результатов. Численные параметры приготовления и проведения опыта не перенесены. В заключении есть расхождения с описанием сравниваемых образцов и таблицей пор; для вывода использованы явно разделённые показатели рисунка 5, без численного ранжирования катализаторов.
CD10. Chevron Lummus Global, All-Hydroprocessing. Три стадии и их задачи. Прочитано перечисление ISOCRACKING, ISODEWAXING и ISOFINISHING; коммерческое превосходство всей схемы не принято как универсальный вывод.
CD11. Neuner et al., Reactions 2022, 3, 352–373, DOI 10.3390/reactions3030026. Первичный PDF KIT: §3.3–3.5, Table 3 (PDF с. 8), §4.5, Table 6 (с. 17), Table A1 (с. 18), Table A3 (с. 20).
CD12. Mechanistic aspects of n-hexadecane hydroconversion: Impact of di-branched isomers on the cracked products distribution, Fuel 358 (2024), 130264, DOI 10.1016/j.fuel.2023.130264. Первичная статья: проверен открытый индексированный текст введения о классическом механизме и аннотация; полный текст страницы был недоступен; университетский PDF в этой проверке не открылся. Использована только последовательность функций металла и кислоты, не рецептура, режимы, численные результаты или модель холодных свойств.