
Что проверяет этот случай
Для оценки шинного rCB полезно начать с того, какую работу он должен выполнять в резине. В исследовании Laithong, Nampitch, Ourapeepon и Phetyim 2025 года сравнили вулканизаты при одинаковой общей дозировке наполнителя. Половину N330 заменили обработанным шинным продуктом и получили прочность 19,8 вместо 24,4 МПа, удлинение при разрыве 366 вместо 393%. То есть изготовить и испытать образец удалось, но часть свойств стала хуже. Работа связывает подготовку пиролизного остатка, анализ наполнителя и свойства конкретных смесей. Именно это сравнение полезнее, чем отдельное большое значение поверхности: равноценная замена N330 им ещё не доказана. [C01]
Основной источник [SOLS01] — полный первичный текст Scientific Reports 15, 23726, 17 страниц. Исследование касается продукта Pyro Energie из Таиланда, полученного во вращающейся печи при конечной температуре 450 °C. Геометрия и производительность этого пиролизного аппарата не раскрыты. Новая карточка посвящена последующей подготовке и испытанию наполнителя; параметры пилота Li, вакуумных опытов Pyrovac или исторического двухстадийного получения нового технического углерода сюда не переносятся. [C02]
При этом статья оставляет важные вопросы к самой подготовке продукта: выбранные режимы и часть анализов расходятся между текстом, рисунками и таблицами. Ниже эти значения сохранены и разобраны отдельно. Поэтому сравнивать опубликованные свойства резин можно, а брать описание обработки как готовый регламент или сертификат качества пока нельзя. [C03]
Сырьё и граница материального учёта
Исходный RCB — углеродистый остаток пиролиза шин, а не чистый выделенный технический углерод. Для него сообщены йодное число 34,4 мг/г в разделе сырья и округлённое 34 мг/г в таблице 7, зола 18,589 мас.% и BET 49,0584 м²/г. Типы шин, соотношение легковых и грузовых, марки исходных наполнителей, исходная влажность и степень удаления стального и текстильного корда не заданы. Поэтому из анализов RCB нельзя восстановить состав всей переработанной шины. [C02, C04]
Отсчёт здесь начинается с уже полученного твёрдого продукта. Собственных выходов масла, газа, стали и RCB на исходные шины авторы не приводят. Диапазоны из введения описывают литературу, а не баланс предприятия Pyro Energie. Поэтому для расчёта на тонну шин сначала не хватает самой связи между шинами и этой партией остатка: сухой базы питания, доли текстиля и уноса минеральной пыли в конденсат. Растворы химической обработки и промывная вода учитывались бы уже отдельно от пиролизной жидкости. [C02, C05]
Устройство исследованной подготовки
Статья описывает предварительное просеивание и сушку, общую HF-деминерализацию, затем две раздельные ветви обработки: фосфорной кислотой либо KOH. После промывки и сушки следует высокотемпературная обработка малой навески в трубчатой печи под азотом. В одной пробе H₃PO₄ и KOH последовательно не объединяли. Обозначения PCB и KCB соответственно относятся к кислотной и щелочной ветвям; EQ — образцы выбранных расчётных условий, EX — обозначение выбранных опытов в исходной статье. Связь EX с конкретным опытом для KOH противоречива и не исправлена предположением. [C06, C07]
Таблица ниже нужна, чтобы видеть, какие условия авторы сообщили и каких данных недостаёт. Пользоваться ею как последовательной инструкцией повторения HF-процесса нельзя: однозначный режим получения испытанного продукта и безопасное устройство обработки не установлены.
| Узел или стадия | Что опубликовано | Что не установлено |
|---|---|---|
| Подготовка RCB | Сито 425 мкм; сушка 150 °C, 1 ч | Выход фракции, удалённые крупные примеси, расход энергии |
| Общая деминерализация | Навеска 100 г; HF 24%; на с. 3 выдержка «за ночь», на с. 10 — 24 ч | Объём и массовая база раствора, температура, масса продукта и материальное исполнение аппаратуры |
| Промывка после HF | Деионизованная вода до постоянного pH; сушка 110 °C, 24 ч | Объём воды, само значение pH, остаточный фтор и состав стока |
| Раздельная химическая обработка | Навеска 10 г RCB_HF; H₃PO₄ 50% либо KOH 5 М; условия названы reflux | Однозначная база отношения раствор/твёрдое, масса чистого реагента и его остаток |
| Промывка после второй обработки | Деионизованная вода до нейтрального pH; сушка 110 °C, 24 ч | Расход воды, потери углеродной мелочи, регенерация реагентов |
| Термическая обработка | Навеска 3 г; 800 °C, 60 мин; N₂ 20 NL/мин | Выход, профиль разогрева, расход N₂ при охлаждении, мощность, состав отходящего потока |
Источник: [SOLS01], с. 3–4, раздел подготовки и рис. 1; уточнение HF на с. 10. В методике фосфорная кислота в одном месте напечатана как H₂PO₄, но название реагента, аннотация и таблицы используют H₃PO₄. Здесь сохранено химическое название и отдельно зарегистрировано расхождение формулы. [C06]
В схеме статьи можно увидеть фильтрование с промывкой, сушильное оборудование и трубчатую печь. Этого достаточно для понимания этапов, но недостаточно для выбора оборудования под HF. Чертежа такого узла, материалов корпуса, герметизации и газоочистки статья не задаёт. Условное изображение лабораторной посуды не подтверждает пригодность её материала. [C06, C18]
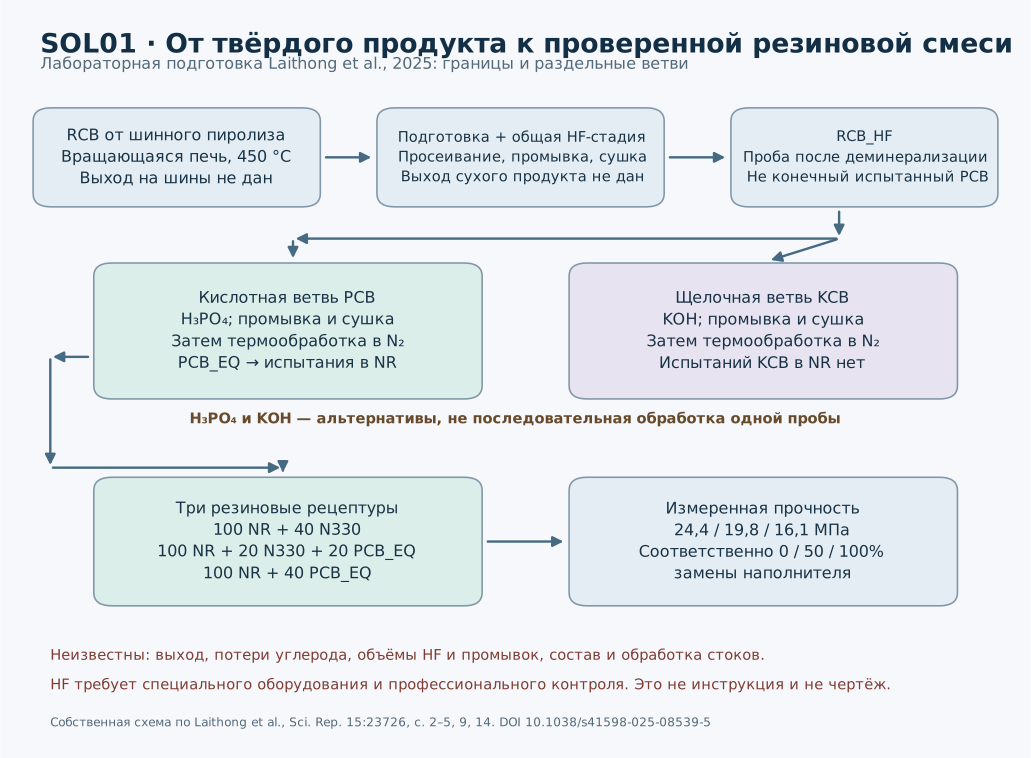
Рисунок 1. Новая функциональная компоновка по [SOLS01], с. 2–5, 9 и 14. Показаны фактические ветви исследования, а не конструкция безопасной установки. Размеры, арматура и устройство очистки стоков не реконструированы. NCB не включён в технологическую цепочку: это отдельный сравнительный образец с отсылкой авторов к предыдущей работе. [C06, C07]
Что означала оптимизация
В центральном композиционном плане исследовали 19 сочетаний времени, температуры и параметра B. Время изменялось от 1 до 24 ч, температура от 25 до 75 °C. В таблицах 1 и 3 B обозначен как Ratio с единицей г/мл и диапазоном 1,15–5,35. При этом текст называет его chemical-to-solid ratio, а для сравнительного NCB использует solid-to-liquid ratio. Эта неоднозначность существенна: её нельзя молча заменить привычным отношением мл раствора на грамм твёрдого. Дозировки на килограмм RCB по B здесь не рассчитываются. [C08]
Оптимизируемый отклик — йодное число, не прочность резины, выход очищенного продукта, стоимость или расход стоков. По таблице 3 наибольший йодный отклик кислотной серии равен 106,32 мг/г в опыте 10: 19 ч, B = 4,5 г/мл как напечатано, 65 °C. Для щелочной серии табличный максимум 123,21 мг/г находится в опыте 14: 12 ч, B = 3,25 г/мл, 50 °C. Обе величины относятся к исследованному плану, а не к универсальному оптимуму. [C08]
| Проверка выбранных условий, табл. 6, с. 9 | Прогноз йодного числа, мг/г | Фактическое значение, мг/г | Ошибка, % как напечатано |
|---|---|---|---|
| H₃PO₄ | 108,8 | 107,3 | 1,37 |
| KOH | 123,3 | 110,55 | 10,34 |
Прогноз модели и проверочный опыт здесь нужно читать раздельно. Для KOH расхождение заметно: в таблице 7 у KCB_EQ стоит фактически полученное 110,55 мг/г, а не прогноз 123,3. Заявленная статистическая значимость модели этого различия не устраняет. По той же причине нельзя собрать условный «лучший продукт» из разных образцов EX/EQ, взяв золу из одного столбца, углерод из другого и йодное число из третьего. [C09]
Кроме того, текст с. 8 указывает для кислотного выбора около 18,8 ч, 63,6 °C и B = 4,45, тогда как рис. 3 показывает иной набор. Текст с. 6 и 9 привязывает щелочной максимум к 24 ч, хотя в соответствующей строке таблицы 3 стоит 122,09, а не 123,2 мг/г. На с. 9 EX назван условиями опыта 10 для обеих ветвей, но KOH в этой строке даёт 121,55, не 123,2. Поэтому точный воспроизводимый режим получения испытанного PCB_EQ остаётся вопросом к авторам; карточка не выбирает одну конфликтующую запись как бесспорную. [C03, C09]
Анализ наполнителя: заметные изменения, но незамкнутые базы
| Показатель из табл. 7, с. 9 | Исходный RCB | PCB_EQ | KCB_EQ |
|---|---|---|---|
| Йодное число, мг/г | 34 | 107,3 | 110,55 |
| Зола, мас.% | 18,589 | 0,130 | 5,348 |
| C, мас.% в элементном анализе | 79,02 | 82,92 | 81,56 |
| H, мас.% | 1,07 | 0,48 | 0,46 |
| N, мас.% | 0,49 | 0,51 | 0,52 |
| S, мас.% | 3,66 | 1,07 | 2,33 |
| O, мас.% | 15,76 | 15,02 | 15,13 |
| BET, м²/г | 49,0584 | 79,9811 | 70,5192 |
| Площадь микропор, м²/г | 9,1600 | 18,6645 | 14,7151 |
Полные шесть столбцов таблицы, включая EX и отдельный NCB, сохранены в численном приложении. Золу авторы определяли по методике, названной ASTM D1506; в описании указаны предварительная сушка и озоление навески при 550 °C в течение 16 ч. Элементный анализ и BET выполнены отдельными методами. Неопределённости и повторности этих итоговых анализов не опубликованы. [C04, C10]
С зольностью возникает простой вопрос: сколько очищенного продукта вообще получилось? В таблице она снижается с 18,589 до 0,130%, но это доли в двух образцах. Чтобы назвать такое изменение удалением 99,3% исходной массы золы, нужно знать ещё выход сухого продукта Y. При совместимых базах расчёт имеет вид: удаление = 1 − Y × a₁/a₀. Здесь Y измерялся бы в кг продукта на кг исходного RCB, а a₀ и a₁ были бы массовыми долями золы. Y в работе отсутствует. Поэтому неизвестны и потери углерода, и выход наполнителя, и масса загрязнений, ушедшая в сток. [C11]
Суммы C+H+N+S+O во всех столбцах таблицы 7 уже равны 100%, хотя зола дана рядом дополнительно. Источник не проясняет согласование этих баз. Поэтому золу не прибавляют к CHNSO и не используют эту совокупность как замкнутый анализ всего материала. Увеличение C в процентах также не доказывает сохранения массы углерода. [C10, C11]
Йодное число и BET получены разными измерениями. Простой пропорцией превратить одно в другое нельзя. И ни одно само по себе не показывает, сколько реального загрязнителя продукт извлечёт из сточной воды, сколько прослужит и как будет регенерироваться: таких испытаний здесь нет. Проверенное применение этой работы находится дальше по цепочке, в резиновой смеси. Промышленным адсорбентом на основании этих анализов продукт ещё не становится. [C10, C12]
Zn, S и другие примеси
Таблица 8 сохраняет отдельный XRF-анализ. Это концентрации в исследуемых пробах, не доли элемента, удалённые из исходной шины.
| XRF, ppm как напечатано, табл. 8, с. 10 | RCB | RCB_HF | PCB_EQ | KCB_EQ |
|---|---|---|---|---|
| S | 29204,1 | 28806,1 | 18620,7 | 20833,9 |
| Cl | 469,3 | ND <34,03 | 17,73 | ND <27,41 |
| K | 1295,9 | 9,73 | 22,18 | 527,5 |
| Ca | 7686,1 | 4935,6 | 99,31 | 3277,7 |
| Fe | 2570,1 | 905,6 | 204,7 | 1293,4 |
| Cu | 132,9 | 166,8 | 247,2 | 183,0 |
| Zn | 48473,1 | 35726,6 | 7018,9 | 28085,5 |
Полные Mn и Co также сохранены в JSON/CSV. ND — отсутствие обнаружения выше указанного порога, не нулевая концентрация. Видно, что Cu в PCB_EQ выше, чем в RCB; утверждение об одинаково успешном удалении всех металлов данными не поддерживается. Уже HF-обработка меняет состав, поэтому эффект полного маршрута нельзя целиком приписывать последующей фосфорной кислоте. [C13]
Есть два существенных несогласования. Во-первых, для PCB_EQ XRF даёт Zn 7018,9 ppm, то есть 0,70189%, тогда как вся зола этого образца в таблице 7 составляет 0,130%. Без выяснения базы XRF, идентичности образцов и поведения соединений при озолении эти числа не образуют согласованный баланс минералов. Во-вторых, S по XRF соответствует 1,86207%, а элементный анализ того же обозначения даёт 1,07%. Ни среднее, ни выбор меньшего значения не устраняют проблему. Содержание остаточных F и P в продукте и стоках не приведено. Заявление о глубокой очистке и нормативной чистоте остаётся неподтверждённым в этой части. [C14]
Рецептура: что именно заменили
Для сравнения смесей авторы оставили общее количество наполнителя одинаковым: 40 phr, то есть 40 массовых частей на 100 частей натурального каучука. В смешанном варианте это 20 phr PCB_EQ и 20 phr N330. Поэтому «половинная замена» относится к наполнителю, а не к массе всей смеси или шины. Важен и состав сравнения: щелочной KCB_EQ и необработанный RCB в резину этой серии не вводили. Прямую прибавку прочности именно от обработки относительно исходного RCB здесь определить нельзя, как нельзя сравнить кислотную и щелочную ветви по усилению резины. [C15]
| Компонент, phr | NR–N330 | NR–PCB_EQ | NR–PCB_EQ/N330 |
|---|---|---|---|
| Натуральный каучук NR | 100 | 100 | 100 |
| N330 | 40 | — | 20 |
| PCB_EQ | — | 40 | 20 |
| ZnO | 3 | 3 | 3 |
| Стеариновая кислота | 2 | 2 | 2 |
| Сера | 1,5 | 1,5 | 1,5 |
| TMTD | 1 | 1 | 1 |
| MBTS | 0,5 | 0,5 | 0,5 |
Источник: [SOLS01], табл. 2, с. 5; типы трёх наполненных смесей названы на с. 4. Пустые исходные клетки показаны тире, не как аналитически измеренный ноль. Сумма явно введённых компонентов каждой рецептуры — 148 phr; доля PCB_EQ в смешанном составе по этим записям равна 20/148 ≈ 13,51 мас.%. Это собственный арифметический расчёт рецептуры, не измеренный состав вулканизата. [C15]
Авторы изготовили резиновые листы, сообщили смешение и вулканизацию на гидравлическом прессе. Но конкретные температура и время прессования, схема смешения и число независимых образцов не даны. Для повторения испытаний это существенные пробелы. Время t90, полученное на реометре, само по себе не задаёт отсутствующий режим прессования. [C16]
Измеренное применение: достоинства и цена частичной замены
| Свойство, табл. 9, с. 14 | NR–N330 | NR–PCB_EQ | NR–PCB_EQ/N330 |
|---|---|---|---|
| Вязкость Муни ML(1+4), 100 °C | 72,4 | 87,9 | 81,8 |
| Начало подвулканизации t5, 121 °C, мин | 5,6 | 7,8 | 4,8 |
| Время t35, 121 °C, мин | 6,4 | 10,4 | 6,9 |
| Реометр MDR, дуга 0,5°, t90, мин | 2,23 | 2,16 | 2,45 |
| Твёрдость Shore A | 66 | 65 | 66 |
| Напряжение при 100% удлинении, МПа | 3,8 | 3,8 | 3,9 |
| Напряжение при 300% удлинении, МПа | 17,5 | 13,6 | 15,2 |
| Прочность при растяжении, МПа | 24,4 | 16,1 | 19,8 |
| Удлинение при разрыве, % | 393 | 340 | 366 |
| Остаточная деформация сжатия, 100 °C, 22 ч, % | 36,9 | 39,0 | 34,4 |
| Изменение объёма после воды, комнатная температура, 70 ч, % | +1 | 0 | 0 |
Это опубликованные одиночные итоговые значения, без доверительных интервалов. Табличный 0 для изменения объёма не даёт предела разрешения метода и не означает отсутствия всякого водопоглощения. Температура MDR не указана в таблице. [C16]
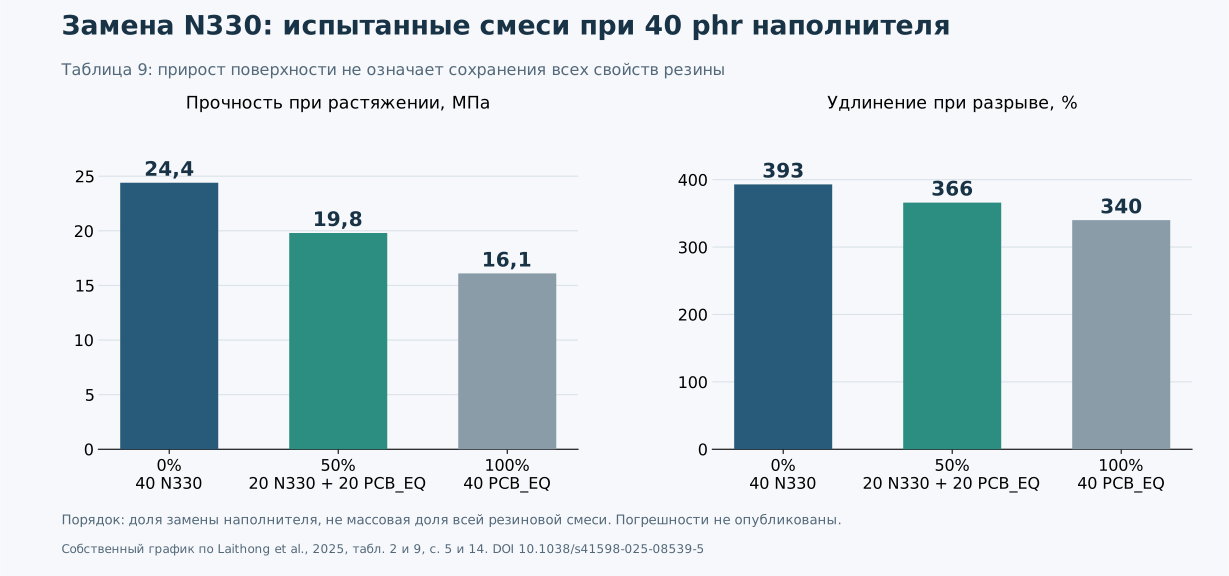
Рисунок 2. Собственный график точных табличных значений [SOLS01], табл. 2 и 9, с. 5 и 14. Порядок образцов изменён для наглядности доли замены. Полосы погрешности отсутствуют, поскольку источник их не сообщает; это не нулевая погрешность. [C01, C15, C16]
Относительно N330 смешанный наполнитель сохраняет 81,1% прочности и 93,1% удлинения. Полная замена сохраняет соответственно 66,0 и 86,5%. Расчёт — отношение каждого опубликованного показателя к показателю контрольной смеси, без статистического вывода. При половинной замене твёрдость остаётся 66 Shore A, но напряжение при 300% удлинении снижается примерно на 13,1%, вязкость Муни возрастает примерно на 13,0%, а t5 сокращается с 5,6 до 4,8 мин. Нельзя одновременно назвать такую смесь полностью равноценной контрольной и обещать увеличенное безопасное время переработки. [C17]
У смешанного варианта есть и лучший результат: остаточная деформация сжатия 34,4 вместо 36,9% у контроля. Его следует оценивать рядом с потерей прочности, исходя из требований к конкретной детали. Одно улучшение не компенсирует другое ухудшение автоматически. Испытывались резиновые листы; ресурс шины, сопротивление качению, мокрое сцепление, усталость, старение, трещиностойкость и стабильность на нескольких партиях RCB в этой работе не установлены. [C16, C17]
Расходы, стоки, энергия и жидкие потоки
Массы 100, 10 и 3 г в описании легко принять за выходы последовательных стадий. Но это навески для разных этапов подготовки, а не измеренная цепочка 100 → 10 → 3 г. Масса очищенного и термообработанного продукта относительно входного RCB не дана. Потери при фильтровании, промывке и нагреве в опубликованном балансе также не измерены. Поэтому расчёт килограммов наполнителя на тонну шин, удалённого Zn/S или сохранённого углерода пока не имеет нужной основы. [C05, C11]
Из опубликованных 20 NL/мин N₂ и 60 мин выдержки получается условный расход 1200 NL на одну трёхграммовую навеску за выдержку, или 400 NL/г загруженной навески. Это только арифметическая проверка буквальной записи источника, требующая подтверждения необычно большого расхода. Она не учитывает разогрев и охлаждение, не делится на неизвестную массу выхода и не является промышленной нормой азота. Точные условия нормального литра в статье не определены. [C19]
По растворам отсутствуют расход HF, однозначная загрузка H₃PO₄/KOH, фактический объём деионизованной воды, расход нейтрализатора, солевой состав, масса осадка и возврат реагентов. Нейтральный pH промывной воды сам по себе не характеризует остаточные металлы или фториды. Состав газов термообработки, их улавливание и потребность в газоочистке также не измерены. Авторы прямо относят оценку возврата химикатов, технико-экономический анализ и жизненный цикл к дальнейшим работам. Поэтому экономическая выгодность и экологическое превосходство маршрута не установлены. [C05, C20]
Система улавливания пиролизного масла предприятия не описана. В лабораторном блоке фигурируют растворы выщелачивания и промывные воды, а не собранный углеводородный продукт. Слово reflux указывает на обратный холодильник химической обработки, но не задаёт число ступеней конденсации шинного масла. Выход дополнительной жидкости при 800 °C не приведён; приписывать ему масляный доход нельзя. [C05, C06]
HF — особенно существенное ограничение масштабирования. NIOSH указывает на коррозию металлов, воздействие на стекло и бетон и опасность контакта с кожей и вдыхания. Это требует специально обоснованных материалов оборудования, профессионального контроля воздействия, обращения с отходами и фторсодержащими стоками. Данная карточка не предлагает бытовую или гаражную процедуру и не подменяет проект промышленной безопасности. Опубликованная схема не содержит данных для такого проекта. [C18]
Расхождения, которые нельзя спрятать в примечании
- Идентификация режима и образцов. Текст, рис. 3 и таблицы по-разному связывают «оптимум», EX/EQ, время и йодное число. Реконструкция точного режима из этих записей остаётся открытой. [C03, C09]
- Аналитические базы. Зола, XRF-Zn, XRF-S и CHNSO не согласованы в единый материальный анализ. Количественное удаление примесей и соответствие пределу зольности не подтверждаются одним удобным столбцом. [C10, C14]
- Методы механических испытаний. На с. 5 удлинение связано с ISO 815-1:2019, но официальная карточка ISO [SOLS03] определяет этот стандарт как испытание остаточной деформации сжатия. Поэтому ссылка статьи не подтверждает метод измерения удлинения. Другие нормативные ссылки также требуют проверки; сертификат соответствия по ним не составляется. [C21]
- Рисунок 7. Его подпись говорит о stress–strain, текст — о compression set, тогда как оси показывают крутящий момент в lb·in и время в минутах. Кривую нельзя использовать как диаграмму растяжения или оцифровать для восстановления деформации при разрыве. В собственном графике использована только таблица 9. [C22]
- Производные показатели и износ. Для смешанной рецептуры таблица 10 печатает M300/M100 = 2,04, хотя её же 15,2/3,9 ≈ 3,90. Упоминание 119 мм³ истирания на с. 15 не сопровождается соответствующей строкой таблиц 9–10 и описанием испытания. Оно не принято как проверенный сравнительный результат этой карточки. [C22]
Эти замечания не отменяют факт опубликованного сравнения трёх вулканизатов. Они ограничивают его использование: допустимо показывать что авторы измерили и сообщили, но нельзя выдавать данные за независимо воспроизведённый процесс, готовую марку N330 или доказанную промышленную экономику. Исходные данные «по запросу автору» не получены, переписка с авторами не проводилась. [C23]
Практическое значение
Практический выбор наполнителя начинается с требований к изделию. Если важна прочность, в этой серии полная замена N330 дала ухудшение, несмотря на заявленную низкую зольность и поверхность около 80 м²/г. Смешанный вариант уменьшил ухудшение, сохранил твёрдость и дал меньшую остаточную деформацию сжатия. Одновременно изменились перерабатываемость и запас времени до подвулканизации. Поэтому оценивать нужно несколько свойств вместе и на понятной базе сравнения. Свести их к одному «проценту качества rCB» не получится. [C17]
Чтобы двигаться от этого сравнения к производственному решению, сначала нужны подтверждённые обозначения образцов и режимы их получения. Затем нужны анализы на общей массовой базе, выход сухого продукта и учёт воды, реагентов, F, Zn и S. Для резины необходимы воспроизводимые испытания с необработанным RCB в контроле. Только с этими данными можно сравнивать стоимость и воздействие подготовки с менее химически интенсивными маршрутами. Пока работа даёт полезный лабораторный случай с открытыми ограничениями, а оснований просто увеличивать HF-установку до промышленного масштаба не даёт. [C05, C11, C18, C23]
Использованная информация
Источники и права
[SOLS01] Tawan Laithong, Tarinee Nampitch, Peerapon Ourapeepon, Natacha Phetyim. Quality improvement of recycled carbon black from waste tire pyrolysis for replacing carbon black N330. Scientific Reports 15, 23726 (2025). DOI, полный PDF издателя, экземпляр Deutsche Nationalbibliothek. Основные локаторы: с. 2–5, 8–10, 13–15 и 17; таблицы 1–3, 6–9; рисунки 1, 3, 7. Полный PDF проверен при подготовке исходной редакции; для этой языковой переработки заново не открывался. Поставщик RCB также частично финансировал исследование; это раскрыто авторами на с. 17. Лицензия статьи — CC BY-NC-ND 4.0: чужие изображения не включены в активные материалы.
[SOLS02] CDC/NIOSH. Pocket Guide to Chemical Hazards: Hydrogen fluoride. Использован только для общей оценки опасности HF и совместимости материалов, не для экспериментальных чисел процесса.
[SOLS03] ISO. ISO 815-1:2019: Rubber, vulcanized or thermoplastic — Determination of compression set — Part 1. Официальная библиографическая карточка и область применения, не полный платный текст стандарта.
Активные изображения — собственная функциональная схема и собственный график по численным фактам, без копирования геометрии и художественного оформления статьи. Исходный PDF и снимки его страниц остаются рабочими доказательствами. Все идентификаторы этой локальной карточки временные; авторское принятие, публикация и импорт не выполнены.