
Покрытие поверхности
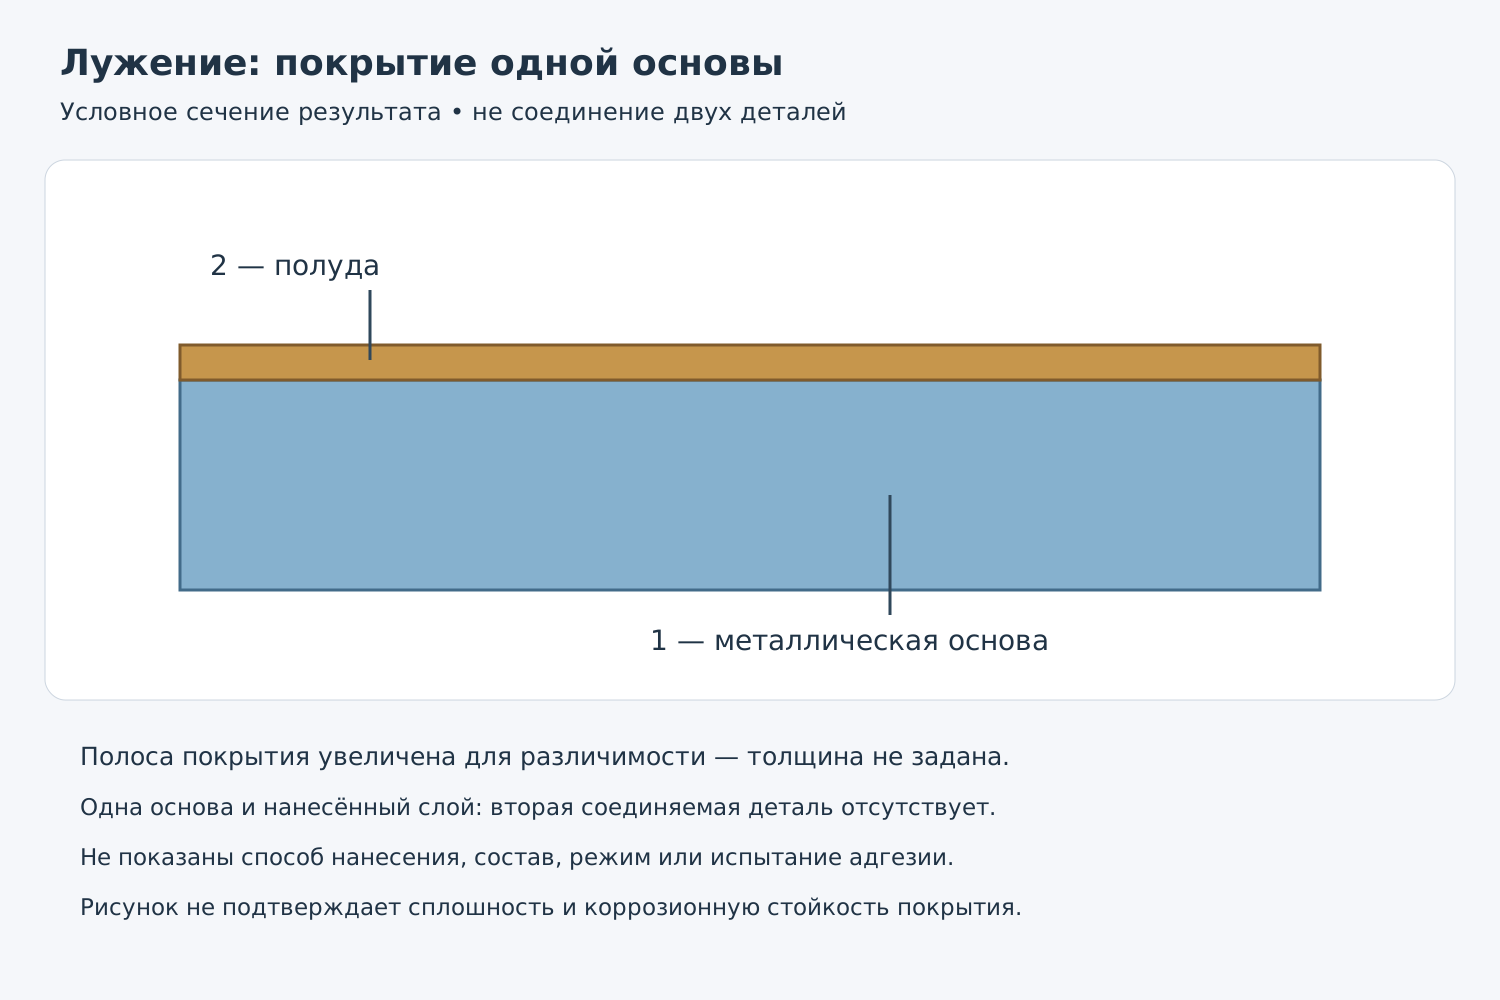
В лужении я выделяю результат на поверхности одной основы: источник называет так нанесение тонкого слоя олова или соответствующего назначению сплава на металлическое изделие. Этот слой — полуда. В отличие от пайки 576, образование покрытия само по себе не обязательно соединяет две детали. На моей схеме 1 обозначает одну металлическую основу, 2 — нанесённый сверху слой; это собственные поясняющие номера, не легенда книжного рис. 363.
Назначение слоя
Книга связывает лужение с подготовкой к пайке, подготовкой под заливку подшипника баббитом и защитой поверхности от окисления и коррозии. Я различаю эти назначения: слой может участвовать в последующем соединении либо оставаться покрытием изделия. Названная защитная функция не гарантирует стойкости любого покрытия в любой среде.
Состояние основы и подготовка
Подготовка поверхности зависит от состояния основы, требований к изделию и способа нанесения. В источнике очистка щётками связана с окалиной и загрязнениями, шлифование — с неровностями, обезжиривание — с жировыми загрязнениями; травление выделено отдельно. Я не считаю эти операции взаимозаменяемыми. Растекание капель чистой воды описано как признак хорошо обезжиренной поверхности, а не доказательство удаления всех оксидов. Химические рецептуры здесь не повторены.
Погружение и распределение по нагретой поверхности
Рис. 363а показывает погружение изделия в ванну с полудой, б — нагрев детали, в — растирание полуды. В тексте погружение связано с небольшими изделиями, растирание — с большими. Я читаю это как два альтернативных способа, а не обязательную последовательность а–б–в. Различаются контакт с расплавом и организация нанесения; устройство автоматической ванны или привода не раскрыто. Это варианты процесса, не два доказанных класса промышленных станков.
Что можно оценивать по описанию
Источник упоминает удаление избытка полуды после погружения и связывает растирание с её равномерным распределением. Численной толщины, допуска неравномерности, испытания адгезии и конкретного критерия сплошности в этих фрагментах нет. Я увеличил толщину полосы на схеме только для различимости: это не измерение и не технологическое задание. Растекание воды при подготовке не доказывает защитных свойств готового слоя; блеск также не служит универсальным критерием годности.
Исторические материалы и границы
В книге названы олово и сплавы на его основе; фраза о сплавах олова со свинцом и цинком не разграничивает отдельные составы. Олово с висмутом связано с белой блестящей полудой для художественных изделий — частным примером внешнего вида, не свойством любой полуды. Я не превращаю эти исторические примеры в рекомендацию для современной посуды, пищевого контакта или конкретного изделия. Назначение и проверенная спецификация определяют выбор покрытия; рецептура подготовки, состав и выдержка относятся к конкретной технологии, а не следуют из названия операции.
Связи
576. Пайка: смачивание и образование соединения припоем
577. Припои: состав, плавление и формы поставки
578. Флюс для пайки: состояние поверхности и совместимость
Источники и материалы
Источники и литература
Макиенко Н. И. Общий курс слесарного дела: учебник для ПТУ. 3-е изд., испр. М.: Высшая школа, 1989. 335 с. ISBN 5-06-000324-8. §91, с.318–319 (PDF315–316), рис.363.
Самостоятельная поясняющая схема ALVER; книжные изображения не воспроизводятся.